Жестяницкие работы.
Рекомендации по выбору материалов.
Качество и пригодность материалов, их пригодность к эксплуатации оценивается комплексом механических, технологических, физических и химических свойств.
К основным механическим свойствам материала относятся прочность, вязкость, твердость и пластичность. Эти параметры определяются в лаборатории на образцах материалов.
Под прочностью понимают свойство материала в определенных условиях и пределах, не подвергаясь разрушению, воспринимать те или иные воздействия на них.
О прочности материала судят по предельному значению напряжения, определяющего интенсивность внутренних сил, возникающих в каком-либо сечении детали, в характерные моменты нагружения. К предельным напряжениям относятся следующие параметры:
Предел текучести (сигма)т – напряжение, при котором происходит процесс деформации (изменение размеров и формы) детали без увеличения нагрузки. Различают предел текучести при растяжении (сигма)тр и сжатии (сигма)тс.
Временное сопротивление (сигма)в – максимальное напряжение, возникающее в детали до ее разрушения (условное напряжение, получаемое делением максимальной силы Fmax на первоначальную площадь So поперечного сечения детали).
Все конструкционные материалы можно условно разделить на хрупкие и пластичные. К пластичным материалам относятся: стали определенных марок, алюминий, медь и др. Для жестяницких изделий в подавляющем случаев используются пластичные материалы.
Пластичностью называют способность материала деформироваться в широких пределах без разрушений.
Повышение прочности и уменьшение пластичности материала при нагружении его за предел текучести называют наклепом. Как положительный эффект наклеп используется при изготовлении некоторых изделий, например проволочных канатов. При выполнении жестяницких работ наклеп нежелателен. Его устраняют с помощью специальной термической обработки изделия.
Важной характеристикой, определяющей способность материала (и изделий из него) сопротивляться действию ударных нагрузок, является ударная вязкость, определяемая как отношение работы. А, затраченной на разрушение образца, к площади S его поперечного сечения: a = A/S.
Твердостью называют способность материала сопротивляться механическому проникновению в него другого тела.
Износоустойчивость – свойство материала оказывать сопротивление изнашиванию в определенных условиях трения. При этом изнашивание – процесс разрушения и отделения материала с поверхностности твердого тела при трении, появляющийся в постепенном изменении его размеров и формы. Большинство изделий, в том числе жестяницких, выходят из строя вследствие износа.
Химические свойства определяют характер взаимодействия металлов с другими металлами и неметаллами. Эти свойства обуславливают степень активности материала или инертности по отношению к внешним средам и контактирующим телам.
В основном металлы и сплавы жестяницких изделий изменяют свойства под действием химически активных сред и обычных атмосферных условий – происходит их коррозия – процесс разрушения материала вследствие взаимодействия их с активной средой.
Возможна коррозия: химическая в горячих или сухих газах и в жидкостях, не являющихся электролитами, и электрохимическая, протекающая в средах, которые могут быть электролитами.
Важным химическим свойством материалов жестяницких изделий является их жаростойкость (окалиностойкость). Под жаростойкостью понимают способность материала противостоять высокотемпературной коррозии в воздушной и агрессивных газовых средах.
Технологические свойства – часть общих, присущих данному материалу физико-химических свойств, знание которых позволяет более обоснованно и интенсифицированно проектировать и вести технологический процесс и получать жестяницкие изделия с наилучшим, потенциально возможными для данного материала рабочими (функциональными) свойствами.
Для изготовления жестяницких изделий важны следующие технологические свойства материалов, как обрабатываемость металлов. Данный термин характеризует свойство или качество материала, которое может быть четко установлено и измерено для определения способности материала подвергаться обработке.
Материал может иметь хорошую обрабатываемость по одному критерию и плохую по другому, или при выполнении различных операций, или при изменении условий обработки или инструментальных материалов.
Обрабатываемость материала резанием может быть оценена одним или несколькими следующими критериями:
Стойкость инструмента. Количество материала, снятого инструментом при стандартных режимах обработки до тех пор, пока качество работы инструмента становится неприемлемым или не произойдет износ инструмента на стандартную величину.
Предельную скорость съема металла. Максимальная скорость, с которой материал может быть обработан при стандартной минимальной стойкости инструмента.
Силами обработки. Силы, действующие на инструмент, или потребляемая мощность.
Шероховатостью поверхности. Шероховатость поверхности, достигаемая при определенных режимах обработки.
Обрабатываемость металла давлением (деформируемость) – способность материалов пластически деформироваться в процессе видоизменения формы при гибке, ковке, штамповке, прокатке и прессовании без нарушения целостности.
Свариваемость – свойство материалов в нормированных условиях сварочных процессов (газовой, дуговой и других видов сварки) образовывалось сварное неразъемное соединение, соответствующее качеству основного металла, подвергнутого сварке. Свариваемость определяют при испытании натурных сварочных образцов по соответствующим стандартам.
Паяемость – свойство материалов образовывать неразъемные соединения с помощью промежуточного вещества – припоя (адгезива), который имеет температуру плавления ниже температуры плавления соединяемых материалов, что и препятствует нежелательным структурным изменениям, имеющим место при расплавлении и затвердевании во время сварки.
К каждому материалу, используемому в технологическом процессе предъявляются определенные требования. Не являются исключением и жестяницкие работы.
Материал жестяницких изделий должен иметь достаточно высокие механические, технологические и физико-химические свойства.
Кроме того, учитывая специфические свойства эксплуатации таких изделий, как воздуховоды и вентиляционные системы, материал должен быть:
Огнестойким.
Морозостойким.
Атмосферостойким.
Указанным требованиям наиболее полно удовлетворяют металлы и их сплавы, а также некоторые неметаллические материалы. При этом требуемый уровень качества изделия может быть обеспечен при использовании для изготовления изделия различных материалов. В этой связи возникает задача оптимизации выбора материала для конкретных условий изготовления и эксплуатации изделия.
При выборе материала для жестяницких изделий учитывают:
Требования к массе и габаритным размерам проектируемого изделия.
Соответствие механических и физико-химических свойств материала готового изделия (с учетом изменений этих свойств в процессе предшествующей обработки и покрытий) главному критерию работоспособности (жесткости, коррозионной стойкости, прочности, износостойкости и т.п.) и требуемому сроку службы (долговечности).
Специфические условия работы изделий (запыленность, повышение температуры и т.п.).
Соответствие технологических свойств материала (свариваемость, обрабатываемость на станках, штампуемость и т.п.) конструктивной форме, предлагаемому способу получения заготовки и готового изделия и требуемым параметрам качества поверхности.
Стоимость и дефицитность материала.
Требования эстетики.
Возможность унификации материала данной модели материалу других деталей проектируемого изделия.
Окончательное решение о выборе того или иного материала принимается на основе технико-экономического расчета с учетом возможности экономии материала и повышения эффективности производства. Для изготовления жестяницких изделий используют черные сплавы (прежде всего, стали), которые обладают высокой прочностью (особенно после термохимической, механической и термической обработки), износостойкостью, огнестойкостью и морозостойкостью, жескостью, имеющие достаточно хорошие технологические свойства и невысокой стоимости, при этом. Основными недостатками черных сплавов являются их низкая коррозионная стойкость (кроме специальных сталей) и большая плотность. Цветные металлы и их сплавы применяют, прежде всего, для жестяницких изделий, к которым предъявляют требования высокой коррозионной стойкости и взрывопожарной безопасности в различных средах. Большинство сплавов цветных металлов имеют хорошие и удовлетворительные технологические свойства. Основной недостаток цветных сплавов – сравнительно высокая стоимость. Неметаллические материалы (резину, пластмассы, асбест и др.) широко используют при изготовлении систем вентиляции. Современное развитие химии высокомолекулярных соединений позволяет получать пластмассы, которые обладают такими ценными свойствами, как прочность, стойкость, против действия агрессивных сред, теплоизоляционная и электроизоляционная способность, легкость и т.п. Практически все пластмассы имеют хорошие технологические свойства. Эти материалы формуют при невысоких температурах и давлениях, что позволяет получить из пластмасс изделия любой сложной формы высокопроизводительными методами: штамповкой, вытяжкой и т.п. Технико-экономическая эффективность применения пластмасс определяется в основном значительным снижением массы изделий и повышением их эксплуатационных качеств, а также экономией сталей и легких сплавов. Замена металла на пластмассу позволяет значительно снизить себестоимость и трудоемкость изделий.Основным недостатком пластмасс является их склонность к так называемому старению, выражающемуся в постепенном изменении механических характеристик и размеров изделий в процессе эксплуатации.
Характеристики конструкционных материалов.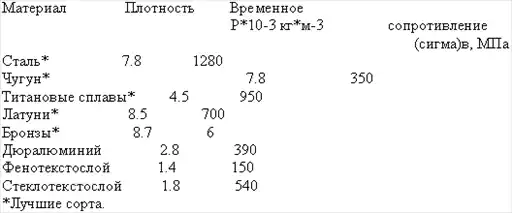
Условные обозначения основных элементов в марках металлов и сплавов: Черных: А – азот, Ви – висмут, Кд – кадмий, К – кобальт, Ш – магний, С – углерод, П – фосфор, Х – хром, Н – никель, С – кремний, Г – марганец, М – молибден, Ю – алюминий, Д – медь, Р – бор, В – вольфрам, Ф – ванадий, Т – титан.Цветных: А – алюминий, Ж – железо, Кд – кадмий, Кр – кремний, Мг – магний, Мц (Мр) – марганец, М – медь, Н – никель, О – олово, С – свинец, Ср – серебро, Ф – фосфор, Х (Хр) – хром, Ц – цинк.
Основные характеристики материалов, используемых для жестяницких изделий.
Для изготовления жестяницких изделий применяют различные материалы, в том числе сплавы черных и цветных металлов и неметаллы.
Стали. Основным конструкционным материалом для жестяницких изделий является сталь. Сталью называют сплав железа с углеродом и другими элементами.
Стали подразделяют:
По химическому составу – на углеродистые и легированные.
По способу получения – на бессемеровские, мартеновские, конверторные, электростали и т.д.
По качеству – на обыкновенного качества, качественные, повышенного качества и высококачественные.
По методам придания формы – литые, кованые, катаные (прокат), при этом различают холоднокатаные и горячекатаные стали.
Жестяницкие изделия изготовляют, в основном, из углеродистых сталей обыкновенного качества, используемых в виде проката. В технически обоснованных случаях применяют качественные углеродистые и легированные стали.
Таблица 1.
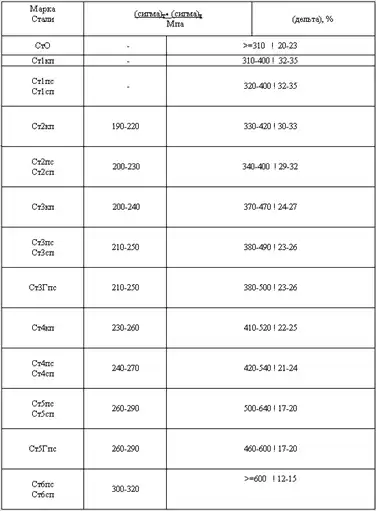 * Выбирают в зависимости от толщины заготовки.
Согласно ГОСТ 380 – 71 углеродистя сталь обыкновенного качества делится на три группы: А – поставляемую по механическим свойствам (см. таблицу 1) и применяемую в основном в тех случаях, когда изделия из нее не подвергаются горячей обработке (ковке, сварке и т.п.), которая может изменить регламентируемые механические свойства. Б – поставляемую по химическому составу и применяемую для деталей, подвергаемых такой обработке, при которой механические свойства меняются, а уровень их, кроме условий обработки, определяется химическим составом. В – поставляемую по механическим свойствам и химическому составу для деталей, подвергаемых сварке. По способу раскисления различают сталь: кипящую (кп), полуспокойную (пс), спокойную (сп). Кипящая сталь (не подвергаемая раскислению в ковше) дешевле других сталей примерно на 12%, но такая сталь содержит пузырьки газов и менее однородна.Сталь обозначается буквами Ст и цифрами 0, 1, 2…, 6. Увеличение номера указывает на содержание углерода и временного сопротивления (сигма)в. После цифр следуют буквы: кп, пс, сп. Слева от букв Ст ставят букву Б или В, которой обозначена группа стали (группа А в обозначении марки не указывается).
Качественная углеродистая конструкционная сталь по методам придания формы делится на горячекатаную и кованую, калиброванную круглую со специальной отделкой поверхности. В зависимости от назначния горячекатаную и кованую сталь делят на подгруппы: а – для горячей обработки давлением; б – для холодной обработки резанием (обточки, фрезерования и т.п.) по всей поверхности; в – для холодного волочения (подкат).Категории углеродистой качественной конструкционной стали.

По требованиям к испытанию механических свойств сталь подразделяется на категории: 1, 2,…, 5. По состоянию материала поставляют сталь: без термической обработки; термически обработанную (Т); нагатованную [Н для калиброванной стали и со специальной отделкой поверхности (серебрянки)]. В обозначении марки стали двузначные числа указывают на среднее содержание углерода в сотых долях процента, буква Г указывает содержание марганца (около 1%). Марки стали: 08, 10, 15, 20, 25, 30, 35, 40, 45, 50, 55, 58, 60, 60Г. Легированная конструкционная сталь. Существенный недостаток углеродистой стали – резкое уменьшение пластичности и вязкости с увеличением содержания углерода, который увеличивает ее твердость. Вводимые в сталь легирующие элементы изменяют ее механические, физические и химические свойства. Для легирования стали, чтобы улучшить ее свойства применяют хром, никель, марганец, кремний, вольфрам, молибден, ванадий, кобальт, титан, алюминий, медь и другие элементы. По отношению к углероду легирующие элементы разделяются на две группы: Элементы, образующие с углеродом устойчивые химические соединения, такие как карбиды (хром, марганец, молибден, вольфрам ванадий, титан); карбиды могут быть простыми и сложными. Они обычно тверже карбида железа и менее хрупки. Элементы не образующие в стали карбидов и входящие в твердый раствор – феррит (никель, кремний, кобальт, алюминий, медь). Маркировка легированной стали по ГОСТу для обозначения легирующих элементов приняты следующие буквы: Х – хром, Н – никель, Г – марганец, С – кремний, В – вольфрам, М – молибден, Ф – ванадий, К – кобальт, Т – титан, Ю – алюминий, Д – медь, П – фосфор, Р – бор, Б – ниобий, А – азот, Е – селен, Ц – цирконий. По методам придания формы сталь делят на горячекатаную и кованую диаметром (толщиной) до 250 мм. В зависимости от назначения горячекатаную сталь подразделяют на подгруппы: А – Для горячей обработки давлением и холодного волочения (подкат). Б – Для механической обработки. По состоянию материала сталь поставляют: без термической обработки и в термически обработанном состоянии (отожженную, нормализованную и высокоотпущенную). В зависимости от химического состава и свойств сталь подразделяют на категории: качественную, высококачественную – А и особо высококачественную – Ш. В обозначении марки стали двузначные числа слева указывают на среднее содержание углерода в сотых долях процента, буквы – на основные легирующие элементы. Цифры после букв означают примерное процентное содержание соответствующего компонента в целых единицах. Отсутствие цифр свидетельствует о содержании легирующего элемента до 1.5%. Буква А в конце обозначения означает высококачественную сталь. К высоколегированным относятся стали и сплавы: Коррозионно-стойкие, обладающие стойкостью против коррозии (химической, электрохимической и т.п.); Жаростойкие (окалиностойкие), обладающие стойкостью против химического разрушения в газовых средах при температуре более 50`С, работающие в ненагруженном и слабонагруженном состоянии;Жаропрочные, работающие в нагруженном состоянии в течение определенного времени и обладающие при этом достаточной жаростойкостью.
Термическая, химико-термическая и термомеханическая обработка стали. Термическая обработка заключается только в термическом воздействии на сплав. Основными видами такой обработки являются отжиг, закалка, отпуск и старение. Отжиг – термическая обработка, заключающаяся в нагреве до определенной температуры, выдержке и последующем медленном охлаждении с целью получения более равновесной структуры (состава сплава). Вызывает уменьшение прочности и твердости стали, повышение пластичности и снятия остаточных напряжений. Используют несколько видов и разновидностей отжига сплава [13]. Для жестяницких изделий с рекристаллизацию целью ускорения наклепа, вызванного пластичной деформацией и затрудняющего дальнейшее деформирование, выполняют рекристаллизационный отжиг. Он используется как промежуточный между операциями холодного деформирования. Температура рекристаллизационного отжига для различных материалов используемых при изготовлении жестяницких изделий,`С: стали 600-700; меди 450-500; латуни 400-500; алюминия 250-350; титана 540-760. Закалка – термическая операция, заключающаяся в нагреве до определенной температуры, выдержке в течение определенного времени при этой температуре и последующем охлаждении с определенной скоростью в закалочной среде. Цель закалки – повышение прочности и износостойкости ( за счет увеличения твердости) изделий. Закалка может быть объемной (нагрев и превращения по всему объему изделия) и поверхностный (нагрев, например, токами высокой частоты и превращения в поверхностном слое). Отпуск – окончательная термическая обработка, состоящая в нагреве сплава, предварительно подвергнутого закалке, до определенной температуры, выдержке и охлаждении. Цель отпуска – получение заданной структуры и требуемых свойств.Разновидности отпуска стали: низкий (150-250 `С), средний (350-480 `С) и высокий (400-600`C). Закалку стали с последующим высоким отпуском называют улучшением.

Старение – термическая операция, при которой главным процессом является распад пересыщенного твердого раствора. Цель старения – упрочнение некоторых сплавов или разупрочнение других сплавов за счет получения более равновесного состояния. Различают естественное старение (при t=20`C в течение длительной выдержки) и искусственное старение, выполняемое при нагреве до определенной температуры. Химико-термическая обработка (ХТО) заключается в сочетании химического и термического воздействия. Цель такой обработки – изменения химического состава и свойств поверхностного слоя изделия. Такая обработка состоит в диффузионном насыщении поверхностного слоя неметаллами (углеродом, азотом и др.) или металлами (алюминием, цинком и др.). В зависимости от насыщающего элемента различают следующие виды ХТО: Цементацию – насыщение углеродом; Азотирование – насыщение азотом; Цианирование – насыщение углеродом и азотом в жидкой среде; Нитроцементацию – насыщение углеродом и азотом в газовой среде; Сицирование – насыщение кремнием; Хромирование – насыщение хромом; Алютирование – насыщение алюминием; Цинкование – насыщение цинком. В результате цинкования и силицирования повышается коррозионная стойкость стали, а при хромировании и алитировании – коррозионная стойкость, а также износостойкость и жаростойкость. ХТО может применяться как окончательная обработка или как предварительная – перед последующим термическим воздействием. Термомеханическая обработка (ТМО) заключается в сочетании пластической деформации и термического влияния. Применяют различные виды ТМО. Рекомендации по применению конструкционной стали. Сталь обыкновенного качества используют в основном для деталей не подвергаемых термической обработке. Из низкоуглеродистой стали изготавливают детали с применением операции гибки, резки, пробивки отверстий без последующего отжига или холодной высадки с большим деформированием материала. Стали СтЗ и СТЗкп являются основными для строительных конструкций. Среднеуглеродистые стали применяют для малонагруженных деталей. Углеродистые качественные конструкционные стали применяют преимущественно для средненагруженных деталей, подвергаемой термической обработке.Легированные стали используют в тех случаях, когда к деталям предъявляются требования высокой прочности или специфических свойств: коррозионная стойкость, жаропрочность и т.д. Эти стали, как правило, подвергаются термообработке, причем легирующие элементы повышают прокаливаемость сталей и их механические свойства.
Цветные металлы и сплавы.
Цветные металлы и сплавы обладают рядом ценных свойств и находят широкое применение в различных отраслях производства жестяницких работ.
Из сплавов цветных металлов при выполнении жестяницких работ наибольшее промышленное значение имеют конструкционные сплавы на основе меди и легких металлов – титана, алюминия, магния.
Сплавы легких металлов характеризуются высокой удельной прочностью, измеряемой отношением прочности характеристик к плотности материала.
Алюминий и его сплавы.
Алюминий – серебристо-белый пластичный металл, приблизительно в три раза легче железа, обладающий низкими прочностью и твердостью.
Деформируемые сплавы алюминия с медью, магнием и марганцем (например, дюралюминий Д1 и Д16) имеют плотность 2.6 – 2.8 г/смЗ. Они достаточно прочны. Их технологические свойства (обрабатываемость резанием, пластичность при обработке давлением, свариваемость) удовлетворительные.
На воздухе алюминий и его сплавы покрываются защитной оксидной пленкой серого цвета, имеющей высокую коррозионную стойкость в воде, водных растворах солей, во влажных газах (сероводороде, фтористом водороде, аммиаке и сернистом ангидриде).
Азотная и многие органические кислоты на алюминий не действуют.
Стойкость алюминия и его сплавов в серной кислоте изменяется в зависимости от ее концентрации и температуры.
Соляная кислота и щелочи разрушают алюминий. Поэтому применять алюминиевые сплавы для изготовления воздуховодов, в которые перемещаются пары соляной кислоты и щелочей не допускается.
Деформируемые алюминиевые сплавы применяются для жестяницких изделий в виде листов, лент и фасонных прессованных профилей. Причем их используют в тех случаях, когда изделия предназначены для работы в коррозионных и взрывоопасных средах, а также для перемещения указанных выше газов (прежде всего с оксидами азота).
Для повышения антикоррозионной стойкости листы из алюминиевых сплавов покрываются тонким защитным слоем (плакирование) из алюминия или сплава, обладающего большей коррозионной стойкостью. Нарушение такого слоя (царапина) приводит к сильному разрушению поверхности металла.
Наличие плакировки указывается буквой, стоящей в конце обозначения марки.
Нормальную плакировку обозначают буквой А (например, Д1А).
Технологическую плакировку обозначают буквой Б (например, Д16Б).
Утолщенную плакировку обозначают буквой У (например, Д16У).
Листы поставляют без термообработки (буквенное обозначение не присваивается) и термически обработанные:
Отожженными (добавляется в обозначении буква М);
Закаленными и естественно состаренными (Т);
Нагартованными (с наклепом) (Н);
Нагартованными после закалки и естественного старения (ТН).
Сплавы, не поддающиеся термообработке, могут быть упрочнены наклепом.
Следует иметь в виду, что гибка дюралюминия в твердом состоянии приводит к образованию трещин. Поэтому перед гибкой детали закаливают и гибку производят в течение 2-3 часов, пока металл не успел упрочниться.
Алюминиевые сплавы относятся к разряду легких. Для них характерна малая плотность при удельной прочности, которая для некоторых марок близка к удельной прочности высокопрочных сталей. Из сплавов на основе алюминия получили распространение его сплавы с медью, марганцем, кремнием.
Для повышения прочности, коррозионной стойкости, жаропрочности алюминиевых сплавов используют литий, никель, титан, бериллий.
Алюминиевые литейные сплавы. Эти сплавы чаще всего содержат кремний, медь и магний.
Сплавы алюминия с кремнием, называемые также силуминами. Эти сплавы жидкотекучи, с малой усадкой и прочнее чистого алюминия. Упрочнение их достигается модифицированием, состоящим в добавке к расплавленному силумину модификаторов – натрия или смеси фтористых солей натрия и калия.
Медь и ее сплавы.
Медь – металл розовато-красного цвета, плотностью 8.9 г/смЗ, обладающий низкими прочностью и твердостью.
Отличается высокими тепло– и электропроводимостью, высокой температурой плавления, хорошими пластическими свойствами; удовлетворительно обрабатывается резанием. На воздухе окисляется.
Медь выпускается в виде полос, лент, труб, листов, фольги и т.д. Листы поставляются отожженными (мягкими) и неотожженными (твердыми).
Используют сплавы меди с цинком, оловом, алюминием, бериллием, кремнием, марганцем, никелем, свинцом.
Легирование меди обеспечивает повышение ее механических, антифрикционных, технологических свойств.
Основные сплавы меди – латуни и бронза.
Латуни – двойные и многокомпонентные медные сплавы, с основным легирующим элементом – цинком; имеют зеленовато-желтый цвет.
По сравнению с медью обладают высокой прочностью и коррозионной стойкостью.
Простые латуни обозначают буквой Л и цифрой, показывающей содержание меди в процентах.
В многокомпонентных (сложных) латунях после прописных букв, указывающих на наличие легирующих элементов, показывают их в процентах.
Латуни разделяют на литейные и деформированные.
Из деформируемых латуней изготовляют горяче– и холоднокатаные листы и полосы, трубы и другие виды профильного проката. Все латуни хорошо паяются твердыми и мягкими припоями.
Отрицательным свойством деформированных латуней, содержащих более 20% цинка, является склонность к растрескиванию при вылеживании во влажной атмосфере, содержащей следы аммиака.
С целью снижения этого дефекта после деформации латуни подвергают отжигу при температуре ниже температуры рекристаллизации (обычно около 250`С).
Бронзами называются двойные или многокомпонентные сплавы меди с оловом, алюминием, свинцом, бериллием, кремнием, хромом и другими элементами, среди которых цинк не является основным легирующим.
Маркируются бронзы буквами Бр, за которыми следуют прописные буквы легирующих элементов с указанием цифрами их процентного содержания.
Особенно широкое применение получили оловянные бронзы, в которых основным легирующим элементом является олово. Также в качестве легирующих добавок используют цинк, свинец, фосфор, никель и др.
По сравнению с латунями бронзы обладают более высокими прочностью, коррозионной стойкостью и антифрикционными свойствами. Они стойки на воздухе, в морской воде, растворах органических кислот и углекислых растворах.
Бронзы разделяют на литейные и деформируемые. Деформируемые, в свою очередь, на оловянные и безоловянные.
Бронзу поставляют в виде полос, лент, круглых, квадратных и шестигранных прутков.
Оловянные бронзы обладают высокой коррозионной стойкостью, жидкотекучестью и повышенными антифрикционными свойствами.
Большинство бронз (за исключением алюминиевых) хорошо поддаются пайке и сварке твердыми и мягкими припоями.
Медно-никелевые сплавы (монель, мельхиор, нейзильбер, куниаль и др.) выделены в особую группу.
Цинк повышает текучесть бронз, плотность отливок, их прочность, улучшает свариваемость.
Свинец улучшает антифрикционные свойства, обрабатываемость резанием.
Никель способствует повышению коррозионной стойкости и прочности.
Заменителями оловянной бронзы являются алюминиевая, кремнистая, марганцевая и другие бронзы.
Алюминиевая бронза по своим механическим свойствам лучше оловянной. Она пластичнее, устойчива к износу и к коррозии. Добавка к алюминиевой бронзе железа, марганца и др., еще больше повышает ее механические свойства.
Кремнистая бронза прочная, хороша для литья и успешно заменяет во многих случаях оловянную бронзу. Ее свойства улучшают добавки марганца, никеля и др.
Бериллиевые бронзы хорошо сопротивляются коррозии, свариваются и обрабатываются резанием.
Титан и его сплавы.
Титан – тугоплавкий металл серебристо-блестящего цвета, не тускнеет на воздухе, в 2 раза легче железа, хорошо обрабатывается и штампуется на обычных механизмах, применяемых при изготовлении деталей из стали.
Его используют для изготовления жестяницких изделий, предназначенных для работ в агрессивных средах: при наличии в воздухе сернистого газа, паров серной, соляной и азотной кислот, оксидов азота, паров растворов практически всех хлористых солей.
Титан отличается высокой коррозионной стойкостью, превосходящей стойкость коррозионно-стойких сталей.
Титан пластичен и легко обрабатывается давлением при комнатной и повышенной температурах.
При изготовлении воздуховодов, местных отсосов и деталей вентиляционных систем и деталей вентиляционных систем используют технически чистый титан марок ВТ1-00, ВТ1-0 или низколегированные сплавы повышенной пластичности.
Листы поставляют после отжига, поглаживания и правки.
Пластмассы.
Эти материалы получают на основе высокомолекулярных соединений – полимеров. Их подразделяют на два класса: термопласты (термопластические пластмассы) и реактопласты (термореактивные пластмассы).
Термопласты при нагреве расплавляются, а при охлаждении возвращаются в исходное состояние.
Реактопласты при нагреве разрушаются и при последующем охлаждении не восстанавливают своих исходных свойств, причем они отличаются более высокими рабочими температурами.

Воздуховоды изготавливают из винипласта и полиэтиленовой пленки, относящихся к термопластам. Для изготовления воздуховодов и деталей вентиляционных систем применяют различные материалы, выбор которых зависит от характеристики транспортируемой среды и требований взрывопожарной безопасности.Неправильный выбор материала или недостаточная его антикоррозионная обработка приводят к резкому сокращению срока службы элементов вентиляционных сетей.

Однако при изготовлении воздуховодов из рекомендуемых выше материалов срок их службы ограничен. Опыт эксплуатации показывает, что, например, воздуховоды из коррозионной стали толщиной 0.8 мм, использованные в местных вытяжных системах цеха производства нитроцеллюлоза, выходят из строя через 15-18 месяцев; воздуховоды из листового алюминия толщиной 1 мм в прядильном цехе завода искусственного волокна при транспортировке по ним воздуха с серной кислотой функционируют 10-12 месяцев, а вытяжные воздуховоды химических шкафов, изготовленные из кровельной стали и окрашенные изнутри и снаружи кислотоупорной краской, требуют замены через 3-4 месяца. Наиболее стойкими к воздействию кислоты воздуховоды из винилапласта. Но при температуре выше 60`C они теряют свою механическую прочность, и, кроме того, по условиям пожарной безопасности их разрешается прокладывать лишь в пределах одного вентилируемого помещения.А потому на практике наибольшее применение получили воздуховоды из металла с антикоррозионным покрытием внутри. В качестве антикоррозионного покрытия используют лакокрасочные материалы – грунтовки, такие как эпоксидные, перхлорвиниловые, полиуретановые и др. Более подробный перечень и условия применения приведены в СниП 11-28-75.
Прокладочные материалы.
Для обеспечения герметичности фланцевых и бесфланцевых соединений воздуховодов применяют уплотняющие прокладки, которые в соответствии со СниП 11-28-75 изготавливают из следующих материалов:
Прокладочного картона.
Паронита.
Пористой ленточной или монолитной резины толщиной 4-5 мм или полимерного мастичного жгута ПМЖ – 1. Его используют в воздуховодах при перемещении воздуха, пыли или отходов материалов при температуре до 70`C.
Кислотостойкой резины или кислотостойкого прокладочного пластиката. Применяют в воздуховодах для перемещения воздуха с парами кислот.
Прокладочный картон является бензостойким и маслостойким материалом. Влажность 8-10%. За 24 часа пропитывается водой не более чем на 12%, бензином пропитывается на 20%, маслом пропитывается на 25%.
Картон применяют для прокладок во фланцевых соединениях.
Для большей эластичности и прочности прокладку из картона пропитывают олифой.
Хранят картон в сухом месте, чтобы на него не попала влага, от действия которой картон портится.
Паронит – гибкий листовой материал серого цвета, в состав которого входят асбестовое волокно, резина и другие добавки.
Паронит выдерживает высокие температуры. Поэтому из него изготавливают прокладки для воздухонагревателей, обогреваемых паром.
Пористая резина – материал на основе твердых каучуков. Обладает амортизационными, герметизирующими и другими свойствами.
Листовую техническую резину, применяемую для изготовления прокладок, выпускают пяти видов: кислотостойкую, щелочестойкую, теплостойкую, морозостойкую и теплостойкую, пищевую. В виде листов или лент длиной 0.5-10 м, шириной 200-1750 и толщиной 0.5-50 мм.
Прокладочная резина должна быть плотной, эластичность, без трещин и изломов.
Кислотощелочестойкая резина хорошо противостоит действию кислот и щелочей.
Теплостойкая резина, в состав которой входит асбест, сохраняет свои свойства в воздушной среде при температуре до -45ºC.
Резина всех видов должна быть термостойкой при температурах от -30 до +50`C.
Прокладки из пористой и технической резины изготавливают в центральных заготовительных мастерских. Из листа или ленты вырезают кольцо или рамку, соответствующую периметру или диаметру воздуховода, и пробивают в них отверстия для болтов.
Полимерный мастичный жгут ПМЖ-1 диаметром 8-10 мм изготавливают из полиизбутилена, нефтяного битума, парафина, асбеста и нейтрального масла.
ПМЖ-1 – эластичный материал, хорошо прилегающий к торцу фланца.
Транспортируют и хранят жгут намотанным на катушку и пересыпанным тальком.
Полимерный материал ПРК-2, аналогичный по химическому составу ПМЖ-1, выпускают в виде плоской ленты шириной 400-500, толщиной 5-6 мм.
Ленту укладывают на фланец и делают проколы для болтов. После затягивания болтов лента создает надежное герметичное соединение.
Прокладки из профилированной резины выпускают в виде ленты любой толщины, шириной 17 и 27 мм, толщиной 2 мм с утолщением по краям до 4 мм.
Прокладку укладывают на поверхность фланца и в тонкой ее части делают отверстия для болтов.
Недостаток таких прокладок – большая по сравнению со жгутами ПМЖ жесткость, вследствие чего отверстия для болтов приходится делать с помощью бородка, а при соединении фланцев небольших размеров в ленте необходимо вырезать сегменты для лучшего ее прилегания к поверхности фланца.
Соединительные термоусаживающие уплотняющие манжеты СТУМ (ТУ 13-85 – 76) изготавливают методом сварки полиэтиленового листа с последующей радиационной модификацией из терморада (термофита).
СТУМ выпускается диаметром 130-135 мм. Условное обозначение СТУМ состоит из трех цифр, например, 130/90 – 100. Первые две цифры указывают условный диаметр манжеты до (130 мм) и после (90 мм) усадки, третья цифра – длина манжеты (100 мм).
Температура применения СТУМ от -40 до +60`C.
Асбест – несгораемый, волокнистый материал, состоящий из очень тонких и упругих волокон с шелковистым блеском. Применяют в виде листов, из которых изготовляют прокладки для соединения воздуховодов горячего воздуха, а также в виде асбестового шнура и асбестового картона.
Асбестовый шнур, применяемый для фланцевых соединений, выпускают толщиной 3-25 мм.
Для изготовления прокладок марки ШАОН отрезают кусок шнура заданной длины ( в зависимости от диаметра или периметра воздуховода) и укладывают его на поверхность фланца. Затем через шнур пропускают болты так, чтобы асбестовые нити огибали болт с обеих сторон. Шнур должен быть эластичным. Хранить его следует в сухом закрытом помещении.
Асбестовый картон выпускают в виде листов размером от780x460 до 1000x1000 мм, толщиной 2-10 мм.
Листы картона должны быть ровными, не иметь трещин, вдавленных мест и посторонних механических включений.
Изготовление прокладок для фланцевых соединений из асбестового картона аналогично изготовлению прокладок из листовой резины.
При хранении и транспортировке асбестовый картон необходимо защищать от увлажнения.
Бутепрол – невысыхающая герметизирующая мастика, применяемая в вентиляционных системах для бандажных соединений воздуховодов.
Герлен – нетвердеющая герметизирующая эластичная лента из нетканого материала.
Используется для фланцевых соединений воздуховодов при температуре до 40`C.
Длина ленты 12 м, ширина 80-200, толщина 3 мм.
Вспомогательные материалы.
К вспомогательным материалам, используемым при изготовлении и монтаже жестяницких изделий, относятся крепежные детали, сварочная проволока, электроды, припои, лакокрасочные материалы и др.
Крепежные детали. Для соединения элементов жестяницких изделий, а также для их монтажа используются следующие крепежные детали:
Болты нормальной точности с шестигранной головкой.
Винты нормальной точности с цилиндрической головкой.
Винты нормальной точности с полукруглой головкой.
Винты нормальной точности с полупотайной головкой.
Винты самонарезающие с полукруглой головкой.
Шурупы с полукруглой головкой.
Шурупы с потайной головкой.
Шпильки резьбовые нормальной точности с различной длиной ввинчиваемых концов.
Шестигранные гайки нормальной точности.
Круглые шайбы.
Пружинные шайбы.
Косые шайбы.
Заклепки.
Заклепки. Для заклепок используется углеродистая горячекатаная сталь марок Ст2 (пс, сп, кп) и СтЗ (пс, сп, кп) группы А. Поставляется она в прутках диаметром 8-40 мм.
Заклепки могут быть изготовлены из низколегированных сталей (к примеру марки 09Г2) и алюминиевых сплавов.
Для соединения элементов из сталей повышенного качества целесообразно использовать заклепки из тех же сталей, если это возможно по условию их пластического деформирования.
В ГОСТ 10299 – 80 и ГОСТ 10303 – 80 предусмотрены различные виды заклепок нормальной точности, такие как: с полукруглыми потайными, полупотайными, низкими полукруглыми и плоскими головками.
Сварочную проволоку марок Св-08, Св-08А, Св-01ГА и др. используют при выполнении сварочных работ под слоем флюса или в среде защитных газов. При этом диаметр проволоки составляет от 0.3 до 12 мм.
Электроды – металлические стержни диаметром 1.6-12, длиной 200-450 мм, с покрытием из различных составов применяют для ручной дуговой сварки.
В вентиляционных работах наиболее широко используют электроды марок МР-3, ЦМ-7, УОНИ, СМ-11, ОММ-5 и др.
Приводные ремни (кожаные, текстильные, резинотканевые) служат для передачи движения в приводе механизмов, используемых при выполнении жестяницких заготовительных работ, и систем вентиляции.
По форме ремни бывают плоские и клиновые.
Приводные ремни изготавливают из кордткани, оберточной ткани и резины, соединенных в одно целое вулканизацией.
Поперечное сечение ремня имеет вид трапеции.
Размер ремня по длине определяется расчетом и выбирается ближайший по соответствующему стандарту.
Припои. Припоями называются присадочные сплавы (металлы), способные в расплавленном состоянии заполнять зазор между спаиваемыми деталями и в результате затвердевания образовывать неразъемное прочно-плотное соединение.
Качество припоя определяется температурой плавление (которая должна быть меньше температуры плавления спаиваемых металлов), смачиваемостью (комплексом свойств, обеспечивающих растекание сплава по спаиваемым металлам с образованием постоянных атомно-молекулярных связей с ними), прочностью, коррозионной стойкостью и другими показателями, характеризующими надежность работы соединения.
Находят применение оловянно-свинцовые припои, такие как ПОС и припои серебристые (ПСр).
Лакокрасочные материалы, применяемые для окраски вентиляционных изделий, представляют собой многокомпонентные составы, которые при нанесении на поверхность тонким слоем (30-100мкм) образуют пленку, защищающую изделие от коррозии и придают ему хороший внешний вид.
Перхлорвиниловыми эмалями (ХВ-110, ПХВ-512) и масляными и алкидными красками, а также грунтами ГФ-021, суриком на олифе покрывают воздуховоды и изделия, работающие в обычных режимах и условиях.
При работе систем вентиляции в агрессивных средах применяют эмали (ХВ-785 и ХСЭ-25), лаки (ХВ-784) и другие лакокрасочные покрытия.
Изделия, измерения и измерительные приборы.
Основные сведения о жестяницких изделиях.
Классификация типовых жестяницких изделий.
Классификацию производят с учетом характеристик этих изделий, их назначения, области применения и конструктивных особенностей.
Классификация изделий по:
Назначению:
А. Производственные, в том числе на изделия систем вентиляции и кондиционирования воздуха; металлические покрытия изолируемых трубопроводов и оборудования; жестяницкие изделия металлической кровли; устройства для транспортировки сыпучих грузов; изделия пространственно-обтекаемой формы (например, детали кузова автомобиля).
Б. Хозяйственно-бытовые (цилиндрические и конические ведра, бидоны и др.).
Конструкции – на цельные и сборные (составные).
Форме – на плоские (детали кровельных покрытий и др.) и пространственные (воздуховоды и др.).
Виду образующего контура – на прямолинейные и криволинейные.
Назначению деталей технических конструкций – на прямые участки и фасонные части (переходы, тройники, отводы, крестовины). В свою очередь фасонные части подразделяют на:
1. Переходы с одного по форме и размерам сечения на другое; по конструкции к переходам могут быть условно отнесены бункера и вытяжные зонты.
2. Цилиндрические, конические и прямоугольные отводы.
3. Тройники (прямые и штанообразные) и крестовины с цилиндрическими, коническими и прямоугольными отводами.
Возможности развертываться на плоскость – на развертываемые и неразвертываемые.
Видам соединений:
Отдельных деталей в сборочные единицы – на фальцевые, клепаные, паяные, сварные.
Деталей и сборочных единиц в устройство – на фланцевые, бесфланцевые, внахлест самонарезающими винтами, клепкой, сваркой.
Технологии изготовления – на изделия, получаемые ручным или механизированным способом.
Виду используемого материала – на листовые, профили и трубы.
Далее рассмотрены конструктивные особенности типовых жестяницких изделий с учетом предложенной классификации.
Жестяницкие изделия в системах вентиляции и кондиционирования воздуха.
Примеры жестяницких изделий:
При изготовлении систем вентиляции значительное место отводится жестяницким работам, так как большинство элементов этих систем выполнены из листовой стали.
В общеобменных системах искусственной вентиляции к таким элементам относятся: воздуховоды; воздухоприемные и воздухораспределительные устройства; вытяжные шахты, снабженные дефлекторами и зонтами; устройства для очистки воздуха.
В системах местной вентиляции используют вытяжные шкафы и пропиточные камеры; вытяжные зонты, козырьки, панели, бортовые, кольцевые и другие отсосы; душирующие патрубки и пристенные воздухораспределители.
Вентиляционные системы могут быть снабжены поворотными зонтами.
В отопительно-вентиляционных агрегатах к элементам, изготовленным с применением жестяницких работ относятся: конфузор с жалюзийной решеткой, кожухи.
Конструкция изделий систем вентиляции. Наиболее характерными жестяницкими изделиями в системах вентиляции и кондиционирования воздуха являются воздуховоды.
Воздуховодами называют специальные каналы, предназначенные для перемещения воздуха или смеси с парами и пылью под действием разности давлений на концах канала.
Воздуховоды по форме бывают круглого и прямоугольного сечения, а в зависимости от конструкции соединения их разделяют на прямошовные и спиральные.
По способу соединиения кромок различают воздуховоды фальцевые и сварные.
Наибольшее распространение (около 60%) имеют воздуховоды круглого сечения. Это воздуховоды по расходу металла и трудовым затратам при равных аэродинамических показателях более экономичны и имеют повышенную жесткость по сравнению с прямоугольными.
В ряде случаев более удобными являются воздуховоды прямоугольного сечения, поскольку они лучше вписываются в ограниченные пространства помещений и занимают меньше места, чем воздуховоды круглого сечения.
Воздуховоды состоят из прямых участков, обычно называемых звеньями (примерно 70% от общей поверхности) и фасонных частей (30%).
Трудоемкость изготовления фасонных частей примерно в 3 раза превышает трудоемкость изготовления прямых участков.
Прямые участки воздуховодов изготовляют, как правило, длиной 2-2.5 м, что объясняется размерами выпускаемых промышленностью стальных листов и условиями транспортировки.
К фасонным частям относят переходы, отводы и патрубки, тройники, крестовины и утки.
Каждый переход характеризуется формой и размерами входного и выходного отверстий и длиной l.
Различают переходы с круглого сечения одного размера D на круглое сечение другого размера D1, с круглого сечения на квадратное или прямоугольное сечение и т.д.
Кроме того, находят применение прямые и косые переходы.
Применяют отводы круглого и прямоугольного сечений. Наружную поверхность отвода называют затылком, а внутреннюю – шейкой.
Отдел круглого сечения состоит из нескольких звеньев (промежуточных элементов) и двух стаканов (крайние элементы).
Каждый отвод характеризуется размерами сечения (для круглого диаметра D, а для прямоугольного axb), с радиусом кривизны R и углом (альфа).
Размеры сечений отводов должны быть равны размерам сечений воздуховодов, к которым отводы присоединяются.
Радиус кривизны выбирают в зависимости от D или axb.
Круглые отводы состоят, как правило, из пяти звеньев.
При D<=315 мм в отводе может быть три звена. При возможности использования унифицированных отводов рекомендуется применять отводы с центральным углом (альфа)=90º, состоящие из одного звена и двух стаканов, и отводы с центральным углом (альфа)=45º, состоящие из двух стаканов.
Аналогичные значения имеет угол (альфа) и для отводов прямоугольного сечения.
Тройники по внешней форме подразделяют на прямые и штанообразные, а по форме сечения – на круглые и прямоугольные.
У прямых круглых тройников одна часть является продолжением оси воздуховода, а другая часть отклонена от оси воздуховода на угол (альфа).
У штанообразных тройников оси обеих его частей отклонены от оси воздуховода.
Следующие размеры определяют конструкцию тройника с круглым сечением: диаметр нижнего основания D, диаметр ствола D1, диаметр ответвления D2, высота Н, угол (альфа) между осями воздуховода и ответвления.
При D<=600 мм (альфа)=30º, при D>630 мм (альфа)=45º.
У тройника прямоугольного сечения размеры a, b и b1 определяют размеры ствола и ответвления.
Крестовины круглого сечения имеют следующие основные размеры: диаметр оснований нижнего и верхнего стволов соответственно D и D2, а также диаметры ответвлений D1 и D3, высота крестовины Н и центральный угол (альфа).
Для стандартизированных крестовин угол (альфа) равен 30º или 45º.
Утки образуют из отводов и полуотводов.
Основные размеры, определяющие конструкцию утки: диаметр D, смещение h осей стволов, радиус Rm и угол (альфа).
Из всех конструкций круглых и прямоугольных воздуховодов наиболее распространены прямошовные, которые называют так потому, что фальцевый или сварной шов соединяющий между собой две стороны металлического листа, распологается по продольной оси.
Прямошовные фальцевые воздуховоды изготовляют из листовой стали толщиной до 1.5 мм.
Такая конструкция металлических воздуховодов получается при соединении между собой листов металла с помощью фигурных замковых швов (фальцев).
Фальц представляет собой соединение в котором две листовые заготовки скрепляются предварительно отогнутыми кромками, плотно прижатыми друг к другу.
Ширина фальцев зависит от толщины листовой стали и от назначения шва. Для продольных фальцев, изготовляемых из листовой стали толщиной 0.5 мм, ширину фальца принимают 6-8 мм. Изготовляемых из листовой стали толщиной 0.7 мм – 8-10 мм, а из стали толщиной 1 мм – 10-12 мм.
Широко используют при изготовлении воздуховодов прямоугольного сечения угловые фальцы с отсечкой и соединительные рейки.
Наиболее распространены соединения на угловых фальцах и одинарных лежачих фальцах с двойной отсечкой. Второй тип предпочтительнее, так как менее трудоемок и обеспечивает высокую плотность соединения.
Спиральные воздуховоды, изготавливаемые навивкой стальной ленты по спирали, подразделяют на спиральные фальцевые (спирально-замковые) и спирально-сварные.
Круглые воздуховоды с швами таких типов изготовляют на специальных станках. Их диаметры 100-2000 мм, длина до 6 м (а при конвейерной сборке длина до 12 м).
Для спирально-замковых воздуховодов применяют стальную холоднокатаную или оцинкованную ленту толщиной 0.5-1 мм, шириной 125-135 мм.
Преимущества воздуховодов: повышенная жесткость по сравнению с прямошовными воздуховодами; неограниченная длина, что важно при строительстве крупных объектов; высокая плотность шва и хороший внешний вид.
Недостаток – около 12-15% металла расходуется на образовыание фальцевого шва.
Спирально-сварные воздуховоды производят из стальной горячекатаной ленты шириной 400-750 мм, толщиной 0.8-2.2 мм.
Преимущества таких воздуховодов: возможность использования недифицитной стальной ленты" меньший расход металла на образование сварного шва по сравнению с прямошовными и спирально-замковыми воздуховодами.
Фальцевые прямоугольные воздуховоды из тонколистовой или кровельной стали не обладают достаточной жесткостью. Для обеспечения прочности и жесткости данных воздуховодов применяют жесткости различных конструкций.
Рекомендуемые конструкции жесткостей для воздуховодов прямоугольного сечения:

Прямоугольные воздуховоды неудобно транспортировать, так как они занимают много места. Этот недостаток отсутствует у воздуховодов с угловым защелочным фальцем. Прямоугольные воздуховоды с угловым защелочным фальцем поставляют на объекты монтажа в виде Г-образных или плоских заготовок. Собранные из таких заготовок воздуховоды имеют высокую жесткость и герметичность. Отдельные звенья и детали вентиляционных систем – прямые участки, фасонные части, сетевое оборудование – соединяется разными способами. Наиболее распространены фланцевые и бесфланцевые соединения на приставных раструбах, бандажах, термоусаживающихся уплотняющих манжетах (СТУМ), применяемых для круглых воздуховодов, соединения на рейках – для прямоугольных воздуховодов и сварные соединения воздуховодов. При фланцевом соединении воздуховодов между металлическими фланцами прокладывают уплотнительный материал – резину, жгуты различных типов, картон, асбестовый шнур и др. Фланцы затягивают болтами. Все типовые детали вентиляционных систем имеют стандартизованные размеры присоединительных фланцев. Если размеры воздуховодов и типовых деталей отличаются от нормируемых размеров, то для соединения этих деталей между собой необходимо изготовлять специальные переходы, у которых один фланец стандартизированный, а другой – нестандартизированный. Приставные раструбы применяют для соединения деталей воздуховодов круглого сечения диаметром до 450 мм. В комплект раструбного соединения входят раструб и обруч жесткости. Раструб изготовляют из тонколистовой стали толщиной 1-1.5 мм. Его диаметр на 5 мм больше диаметра воздуховода. Обруч жесткости выполняют из полосовой стали. Внутренний диаметр обруча равен наружному диаметру воздуховода. Детали воздуховодов соединяют, вдвигая до упора конец воздуховода с обручем жесткости в раструб, имеющийся на конце другого воздуховода. Соединение закрепляют тремя-четырьмя заклепками односторонней клепки или самонарезающими винтами, отверстия для которых сверлят в процессе сборки. Соединения круглых воздуховодов диаметром 100-710 мм выполняют на бандажах из тонколистовой стали. Бандаж представляет собой разомкнутое кольцо, имеющее в поперечном сечении сложный профиль, напоминающий тавровое сечение. На концах бандажа приварены угольники с отверстиями. Бандаж надевают на воздуховод с отбортованными торцами, затем стягивают его с помощью струбцины или фиксаторного ключа. В отверстия угольников вставляют болты и затягивают их. Для воздуховодов диаметром 100-180 мм бандажи изготовляют из двух половин штамповкой с образованием угольников и отверстий под болты. Бесфланцевые соединения на бандажах выполняют также и для воздуховодов прямоугольного сечения. Соединение круглых воздуховодов на термоусаживающихся манжетах выполняют следующим образом: на гладкие концы соединяемых воздуховодов надевают манжету, диаметр которой больше, чем диаметр воздуховодов, и затем нагревают ее паяльной лампой или другим способом. При нагревании манжета "усаживается" и, плотно сжимая концы соединяемых воздуховодов, создает надежное герметичное соединение. Соединение на плоской рейке применяют при сборке прямоугольных воздуховодов с размерами большей стороны до 500 м. Для воздуховодов больших размеров применяют жесткую Т-образную рейку. Поперечное соединение воздуховодов и деталей к ним с помощью сварки имеет ограниченное применение.При устройстве цельносварных систем отдельные детали сваривают между собой в раструб или по гребешку фланцев. В этом случае применяют фланцы без отверстий для болтов.
Конструкция жестяницких изделий защитного покрытия тепловой изоляции.
Конструкция типовых жестяницких металлических изделий для покрытия тепловой изоляции трубопроводов, называемых в ряде случаев кожухами или футлярами, аналогична основным деталям воздуховодов и зависит от формы, размеров и расположения изолируемых трубопроводов, отводов, теплообменников, колонн, емкостей, фланцевых соединений и арматуры.
Металлические покрытия, устанавливаемые на теплоизоляционный слой прямых участков вертикальных и горизонтальных трубопроводов, изготовляют в виде цилиндров (с одним разъемом по образующей).
Для придания кожухам жесткости и большей механической прочности вдоль его кромок выполняют валики жесткости – зиги.
С помощью зигов осуществляют поперечное соединение элементов. В процессе монтажа последующий элемент накладывают внахлест на предыдущий с обязательным совмещением зигов. По продольному шву соединение осуществляют также внахлест, причем перекрытие должно быть в пределах 30-50 мм. Отдельные элементы соединяют между собой с помощью самонарезающих винтов ( или заклепок), шаг установки которых не более 150 мм, а также бандажа или планки (рейки).
Продольные швы элементов покрытия могут распологаться в одну линию или со смещением через одно звено.
Покрытие изоляции на отводах может быть выполнено на месте монтажа отдельными сегментами, собранными заранее в один узел. Штампованными и сборными (состоящими из двух половин) отводами.
Применяют также гофрированные отводы.
Металлическое покрытие изоляции аппаратов, емкостей, оборудования котлоагрегатов в зависимости от их размеров и наличия выступающих частей (патрубков, опор, кронштейнов и т.п.) может быть выполнено из отдельных листов и картин. Картиной называют элемент покрытия, состоящий из отдельных листов, соединенных с помощью фальцевых швов и укладываемых параллельно оси аппарата. Термин "картина" используют также применительно к кровельным работам.
Наиболее распространенный способ покрытия изоляции вертикальных аппаратов – покрытие обечайками.
Обечайкой называют элемент покрытия, состоящий из отдельных листов, изогнутых по диаметру аппарата и соединенных с помощью фальцевых швов.
Число продольных швов зависит от диаметра аппарата и расположения выступающих частей. Покрытие изоляции горизонтальных аппаратов выполняют с помощью обечаек и отдельных листов. Обечайки по продольным и поперечным швам соединяют внахлест.
При наличии на аппаратах фланцевых соединений изоляция у этих фланцев должна быть отделана гофрированными диафрагмами, изготовленными из того же материала, что и основное покрытие. У всех выступающих частей аппаратов (штуцеров, люков, лазов, опор) по поверхности покрытия должны быть установлены накладки, прикрепляемые самонарезающими винтами.
Отделка торцов изоляции трубопроводов может быть выполнена с помощью диафрагм, изготовленных прокаткой как одно целое с поясом и имеющих один разъем.
Конструкция покрытия из металлических листов для изоляции днищ зависит от формы днища.
Покрытие изоляции конических и сферических днищ малой кривизны имеет форму конуса. Конус изготавливают из нескольких секторов. На конусе для соединения с цилиндрической частью аппарата выполняется цилиндрический буртик длиной 100-150 мм.
Металлическое покрытие изоляции сферических днищ большей кривизны также выполняют из отдельных секторов (лепестков). Секторы соединяют внахлест и закрепляют самонарезающими винтами.
Для покрытий изоляции резервуаров вместимостью 700 мЗ и более и плоских поверхностей оборудования используют панели повышенной жесткости ( по сравнению с покрытиями в виде обечаек или отдельных листов).
Панели изготовляют из тонколистового металла.
Применение таких панелей резко сокращает сроки монтажа и повышает качество покровного слоя.
Сферический резервуар покрывают элементами в виде лепестков, состоящих из двух полусегментов – нижнего и верхнего.
При монтаже сначала устанавливают нижние полусегменты, а затем верхний полусегмент накладывают с перекрытием на нижний, причем последующий перекрывает предыдущий с обязательным креплением самонарезающими винтами.
Продольные и поперечные швы элементов металлических покрытий на трубопроводах и аппаратах выполняют различными способами.
Конструкция жестяницких изделий прочих устройств.
Устройства для транспортирования сыпучих грузов.
Для транспортирования насыпных грузов (зерна, измельченной породы, мелкокускового угля, цемента, соли, древесных опилок, сухих порошкообразных и мелкокусковых химикатов и пр.) на погрузочных, разгрузочных и перегрузочных пунктах в качестве вспомогательных устройств используют желоба (лотки), выполненные из листовой стали.
Их изготавливают открытыми и закрытыми (типа трубы) прямоугольного, круглого или фасонного сечения.
Для подачи груза в несколько мест разгрузки в желобах и трубах предусматривают разветвления или выполняют их поворотными.
Если при перегрузках необходимо направить поток насыпного груза не по прямой линии, а под углом, то желобу придают изогнутую форму.
В ряде случаев требуется два грузопотока соединить в один и направить его в нужную сторону, а иногда, наоборот, один поток разделить на два.
Предназначенные для этого желоба собирают из нескольких фасонных частей. Для перемещения грузов вертикально вниз применяют различные спуски.
Одним из них является спуск со спиральным желобом.
Бункера.
В общей цепи транспортного и технологического оборудования устанавливают промежуточные хранилища – бункера, представляющие собой изделия в виде сосудов большой вместимости, предназначенные для временного накапливания в них некоторого количества насыпных грузов.
Форма бункера должна удовлетворять условиям возможно более полной загрузки и разгрузки грузов.
Конструкция типовых бункеров подобна конструкции фасонных частей воздуховодов.
Обычно бункера состоят из двух частей: верхней (призматической или цилиндрической) и нижней (суживающейся книзу, к выпуклым отверстиям) в виде пирамиды, конуса или сферы. При небольшой глубине бункер может не иметь верхней части.
Для удобства загрузки и размещения двух или нескольких выпускных отверстий бункерам большой вместимости придают удлиненную форму.
Иногда их разделяют перегородками на ячейки или устанавливают параллельно несколько рядов.
Наиболее распространены бункера со стенками из листовой стали и каркасов из профильной стали.
Отверстия для разгрузки бункера (люки) можно располагать по центру днища и на боковых его стенках по одну или по обе стороны.
Автомобили.
Элементы кузовов легковых автомобилей, кабины грузовых автомобилей и сельскохозяйственных машин и механизмов и др. изготавливают холодной штамповкой из листового металла на машиностроительных предприятиях.
Жестяницкие работы выполняют при ремонте кузова и его деталей, потерявших первоначальную форму. К таким деталям относят переднюю и заднюю двери, переднее и заднее крылья, крышку багажника и др.
Металлическая кровля.
Металлическая кровля представляет собой верхний водонепроницаемый слой крыши, который выполняют из различных материалов, в том числе из листовой стали.
В современных зданиях металлические кровли применяют редко в основном на зданиях с повышенным тепловыделением.
Кровлю укладывают на различные по форме крыши – односкатные, двускатные, шатровые, вальмовые и др.
Кровля зданий состоит из следующих элементов: наклонных плоскостей, называемых скатами; наклонных ребер, образуемых пересечением скатов; горизонтальных ребер, образуемых тоже пересечением скатов и называемых коньком.
Пересечения скатов, образующие входящие углы, создают ендовы и разжелобки.
Края кровли над стенами называют карнизными свесами (при наклонном расположении).
Вода, собираемая скатами, отводится настенными желобами через водоприемные воронки в водосточные трубы и далее в ливневую канализацию.
(Рисунок 1 ементы кровли. Изображает развернутую крышу дома со следующими пояснениями: 1 – слуховое окно; 2 – покрытие ската слухового окна; 3 – наклонное ребро; 4 – карнизный свес; 5 – настенный желоб; 6 – водосточная труба; 7 – водоприемная воронка; 8 – лоток; 9 – фронтонный свес рядового покрытия; 10 – фронтон; 11 и 18 – разжелобки; 12 – скаты; 13 – соединение рядовых полос одинарным стоячим фальцем; 14 – заделка крайней рядовой полосы покрытия ската в парапетную стенку; 15 – рядовая полоса на скате;16 – конек; 17 – парапетная стенка; 19 – заделка покрытия ската с покрытием парапетной стенки).
Кровельное покрытие устраивают также над брандмауером – глухой огнестойкой капитальной стеной, которая разделяет здание на изолированные секции; парапетом – невысокой сплошной стенкой, проходящей по краю крыши; закрытыми надстройками для выхода на крышу рабочих при ремонте и уборке; дымовыми трубами; оголовками вентиляционных шахт; слуховыми окнами.
На элементах фасада здания также устраивают кровельные покрытия, например, на поясках (междуэтажных карнизах); сандриках (поясках, устраиваемых над оконными и дверными проемами); оконных отливах (выступах в нижней части оконных проемов); зонтах покрытия над крыльцами.
По конструкции кровли подразделяют на однослойные и многослойные.
Кровли из стальных листов относятся к однослойным.
Элементы кровель соединяют двумя способами – в замок (фальц) и внахлест.
Листы кровельной стали соединяют в замок.
Покрытие крыши листовой сталью выполняют заранее заготовленными металлическими картинами.
Термин "картина" в кровельных работах применяют к заготовкам различной формы из металлических листов, у которых кромки подготовлены для фальцевого соединения.
Картины применяют при покрытии скатов кровли, карнизных свесов, настенных желобов, разжелобков, а также в качестве покрытий парапетов, брандмауерных стен, слуховых окон, поясков, сандриков, подоконных сливов; из них изготовляют воротники и другие детали водосточных труб.
Основы измерения и измерительные приборы и инструменты.
При выполнении жестяницких работ постоянно возникает необходимость измерять детали. Обычно измерения сводятся к определению линейных размеров (длины, диаметра) или углов, образованных двумя плоскостями. Однако, несмотря на такую кажущуюся простоту измерений, на практике используют самые разнообразные измерительные инструменты. Это объясняется сложностью форм деталей и трудностью, а иногда и невозможностью определить размер одним инструментом. Главная же причина многообразия измерительных приборов заключается в различных требованиях, предъявляемых к точности обработки деталей. Не все детали нужно изготовлять с одинаковой точностью.
Часто при обработке можно ограничиться точностью в 0.5 мм. В этом случае линейные размеры деталей определяются измерительной линейкой, а углы с точностью до 1º измеряют простейшим угломером – транспортиром.
Если нельзя непосредственно определить размер детали одним инструментом, применяют кронциркули и нутромеры.
Когда при сборке одну деталь пригоняют к другой, требуется уже более высокая точность -0.1-0.2 мм. В этих случаях применяют штангенциркули, штангенглубиномеры и другой более сложный инструмент. Особо точные изделия измеряют микрометрами, штихмасами, калибрами.
Заготовки, детали и изделия в процессе изготовления подвергаются измерениям. Под измерениями обычно понимается сравнение данной величины с другой величиной такого же рода, принятой за образец.
Во всех случаях измерений определяют степень точности параметров изготовляемых заготовок, деталей и изделий путем сравнения фактических величин, полученных в результате измерения, с размерами, указанными в чертеже.
Как известно, ни одно измерение не может быть проведено абсолютно точно. Между измерительным значением величины и ее действительным значением существует всегда некоторая разница, которая называется погрешностью измерения. Чем меньше погрешность измерения, тем выше точность измерения.
К основным показателям измерительных инструментов и приборов, позволяющим сравнивать их между собой, относятся следующие:
Цена деления шкалы инструмента или прибора – значение измеряемой величины, соответствующее одному делению шкалы (расстояние между двумя соседними штрихами) К примеру, цена деления шкалы измерительной линейки составляет 1 мм, а малой шкалы индикатора – 0.01 мм.
Пределы измерений инструмента (прибора) – наибольшее и наименьшее значение величины, которые могут быть измерены данным инструментом (прибором). У приборов, имеющих одинаковую по размеру шкалу, пределы измерений могут быть различными. Так, у микрометров со шкалой в 25 мм пределы измерений могут быть 0-25 мм, 25-50 мм, 50-75 мм и т.д.
Точность отсчета инструмента (прибора) обычно равна половине цены деления. С помощью особых устройств точность отсчета можно повысить (например, у штангенциркуля применением нониуса).
Измерительное усилие – усилие в месте контакта инструмента (прибора) с измеряемой деталью. Резкие колебания измерительного усилия отражаются на точности измерений.
Погрешность показаний – это такой показатель, который имеет решающее значение для выбора средств измерений. Он выражается разностью между действительным значением измеряемой величины и теми ее значениями, которые дает инструмент (прибор). Причинами появления погрешности могут быть неточности при изготовлении инструмента, измерения измерительного усилия, разница в температурных деформациях инструмента и измеряемой детали и т.д. Значение допустимой максимальной погрешности тех или иных средств измерений устанавливается стандартом.
Точность измерения характеризует ту ошибку, которая неизбежна при работе самым точным инструментом или прибором определенного вида. На точность измерения влияют: точность и чувствительность измерительного инструмента, ошибки в методах измерения, неровности измеряемой поверхности, не одинаковое давление на измерительный инструмент, температура среды, окружающей измерительный инструмент (нормальной температурой считается 20ºС), умение пользоваться измерительным инструментом, условия работы (например, освещение, организация рабочего места).
Наиболее широко распространен контактный метод измерения. Этот метод основан на непосредственном соприкосновении измерительного инструмента с измеряемым предметом.
Достоинство контактного метода – простота пользования измерительными приборами и инструментами и невысокая стоимость их.
Недостатками этого метода измерения является большая зависимость точности измерений от умения пользоваться измерительным инструментом и постоянный износ (истирание) рабочих поверхностей измерительного инструмента.
Точность измерения обусловливается классом чистоты обработки измеряемой поверхности, степенью точности их формы и деформации, происходящими при контакте измеряемого предмета с измерительным инструментом.
Заготовки, детали и изделия в жестяницком деле изготовляют с разной точностью, т.е. в пределах 4-7 классов точности.
В соответствии с этим для измерения применяют различные нормированные универсальные и специальные измерительные инструменты.
Нормализированные универсальные измерительные инструменты.
К нормалированным универсальным измерительным инструментам, широко применяемым при выполнении жестяницких работ относятся: линейки измерительные металлические – для наружных и внутренних измерений с точностью до 0.5 мм; метры складные металлические – для наружных измерений с точностью до 0.5 мм; рулетки измерительные металлические – для наружных измерений с точностью до 1 мм; штангенциркули – для измерения наружных и внутренних размеров деталей с точностью до 0.1 мм; микрометры гладкие – для измерения наружных размеров с точностью до 0.01 мм; угольники поверочные 90º – для проверки наружных и внутренних прямых углов; угломеры с нониусом – для измерения углов от 0 до 180º.
Штангенциркуль. Им измеряют внутренние и наружние размеры детали, а также глубину глухих отверстий. Штангенциркули изготовляют с пределами измерений 0-125, 0-200, 0-320, 0-500, 250-710 и т.д. до 800-2000 мм и точностью отсчета 0.1 и 0.05 мм.
Основная часть штангенциркуля – линейка-штанга, на которой нанесена миллиметровая шкала. Штанга имеет на конце неподвижные губки. По штанге перемещается рамка с подвижными губками. Чтобы не сбить отсчет после измерения, рамку закрепляют на штанге стопорным винтом. Вместе с рамкой перемещается и глубиномер, так как они жестки связаны между собой.
В нижней части рамки нанесена вспомогательная шала, называемая нониусом.
Перед употреблением штангенциркуля нужно убедиться, что он исправен. Инструмент пригоден для работы, если на нем не обнаружено забоин и других механических повреждений, губки его не имеют перекоса, нулевые штрихи кониуса и штанги совпадают, а между рамкой и штангой не ощущается ни зазора, ни заедания.
Штангенциркуль показывает точные размеры в том случае, когда он установлен правильно, без перекоса, его губки плотно соприкасаются с измеряемой деталью, но в то же время деталь имеет возможность скользить между губками.
Острые концы губок служат для измерения диаметров в узких канавках, иеющих полукруглые выточки. Цилиндрические детали следует измерять плоскими частями губок. Острыми губками пользуются также при измерении диаметров отверстий.
Диаметр цилиндрической детали измеряют в нескольких сечениях по длине и двух взаимно перпендикулярных направлениях, чтобы выяснить, не имеет ли деталь конусности или овальности.
Штангенглубинометр служит для измерения глубины глухих отвестий, канавок, высоты выступов, пазов.
Пределы измерений: 0-200, 0-320 и 0-500 мм и точность отсчета 0.1 и 0.05 мм.
Штангенглубинометр состоит из штанги, основания, рамки с нониусом и стопорным винтом и специального микрометрического устройства для медленной подачи штанги при окончательной установке инструмента.
Измерительными поверхностями штангенглубинометра служат основание и торец штанги.
Порядок отсчета размеров и точность измерения у штангенглубинометра те же, что и у штангенциркуля.
До начала измерений совмещают торец штанги с плоскостью основания и проверяют, совпадают ли нулевые штрихи штанги и нониуса.
Штангенреймус – инструмент для точной разметки.
Микрометр служит для измерения наружных размеров деталей с точностью до 0.01 мм.
Микрометрами можно измерять разные расстояния, но интервал измерений редко превышает 25-50 мм. Поэтому, чтобы определить размеры в интервале от 0 до 75 мм, приходится пользоваться тремя микрометрами: с пределами измерений по шкале 0-25 мм, 25-50 мм, 50-75 мм.
Специальные измерительные инструменты.
При выполнении жестяницких работ применяют различные специальные измерительные инструменты:
===Листовые шаблоны.
Для проверки размеров заготовок и деталей применяют листовые шаблоны, которые изготовляют из листовой стали толщиной от 0.5 до 3 мм с содержанием углерода не менее 0.5%.
В зависимости от количества, точности и величины изготовляемых и проверяемых деталей листовые шаблоны могут быть закаленными и незакаленными.
Листовые шаблоны могут иметь самую разнообразную форму, которая зависит от формы и профиля проверяемой заготовки или детали.
Для проверки шаблон прикладывают к проверяемой поверхности и по величине просвета судят о точности изготовляемой детали.
Точность такой проверки примерно 0.01 мм.
===Контрольные болванки.
Для контроля пространственных деталей, особенно сложной формы (типа капотов, зализов, обтекателей), применяют контрольные болванки, выполняющие роль пространственных эталонов (макетов) поверхности.
Контрольные болванки изготовляют из дерева или пескоклеевой массы (85% речного песка и 15% специального клея).
Поверхность контрольных болванок шпаклюют, грунтуют и наносят нужные контуры деталей и их элементов с разметкой и простановкой необходимой информации.
===Скобы нерегулируемые листовые.
Для измерения мерных заготовок и деталей длиной от 10 до 300 мм с предельными отклонениями 3-го и более грубых классов точности, изготовляемых партиями, применяют скобы нерегулируемые листовые двух видов: цельные односторонние и дельные двусторонние. Эти скобы имеют длину от 32 до 340 мм, толщину от 3 до 6 мм, вес от 0.015 до 0.620 кГ.
Для измерения заготовок и деталей длиной свыше 300 до 500 мм применяют скобы нерегулированные трубчатые двусторонние и скобы нерегулированные сборные двусторонние.
Скобы нерегулированные трубчатые сварные предназначены для измерений заготовок и деталей с предельными отклонениями 3-го и более грубых классов точности. Они имеют длину от 370 до 570 мм и вес от 1.165 до 1.9 кГ.
Скобы нерегулируемые сборные двусторонние предназначены для измерений заготовок с предельными отклонениями 3-го и более грубых классов точности. Они имеют длину отЗ70 до 570 мм и вес от 1.165 до 1.9 кГ.
===Малкометры.
Применяют для определения малок. Малкой называется угол, составленный плоскостью кромки (отбортовки) детали с перпендикуляром к плоскости самой детали.
Малка может быть открытой, если кромка и плоскость детали составляет тупой угол и закрытой, если угол острый.
===Инструменты для угловых измерений.
Для измерений наружних и внутренних углов, конусов и уклонов применяют угольники, шаблоны, углометры, уровни и угломерные плитки.
Угольники, применяемые для измерения и проверки наружных и внутренних прямых углов, бывают плоские и цилиндрические.
Их выполняют четырех классов точности: 0 (наиболее точные), 1, 2 и 3.
Точные угольники с фасками называют лекальными. Угольники с широким основанием ( с широкой короткой стороной) и цилиндрические удобны для установки на проверочной плите при проверке изделия "на просвет".
Угловые шаблоны служат для контроля углов, не равных 90º. Об отклонении угла судят по световой щели ("на просвет") или по толщине щупа, введенного между изделием и шаблоном.
Углометры – универсальные средства измерений наружных и внутренних углов.
Уровни служат для измерения небольших угловых отклонений поверхности от горизонтального положения. Основная часть уровня – стеклянная трубка (ампула), заполненная жидкостью (эфиром) настолько, чтобы в ней оставался небольшой пузырек воздуха, всегда занимающий верхнее положение.
Ампула имеет деления, по которым определяют значение уклона. Цена деления ампулы обычно составляют доли миллиметра.
Уровни бывают брусковые и рамные.
Рамным уровнем можно не только проверять горизонтальность поверхностей, но и контролировать положение вертикально установленных деталей, приставляя его к детали боковой плоскостью.
Угловые мерные плитки, представляют собой призмы с боковыми сторонами, направленными под различными углами.
Используют угловые плитки для точных измерений углов изделий и угловых шаблонов.
Плитки изготовляют в виде наборов, как и плоско – параллельные концевые меры длины, и применяют по отдельности и блоками, которые закрепляют в специальных держателях (рамках).
Средства проверки прямолинейности и плоскостности.
Прямолинейность и плоскостность проверяют с помощью проверочных линеек и плит.
Поверочные линейки бывают лекальные ( наиболее точные) и с широкой рабочей поверхностью. Их изготовляют из стали или из чугуна.
Лекальными линейками проверяют прямолинейность изделий двумя способами: по световой щели ("на просвет") и по следу.
В первом случае линейку накладывают острой кромкой на проверяемое изделие и по просвету между линейкой и изделием определяют отклонение от прямолинейности.
Опытным глазом можно уловить просвет до 5-3 мкм, если линейка находится на уровне глаз, а за ней помещен хороший источник света.
Во втором случае линейку передвигают в продольном направлении по проверяемой поверхности, сильно прижимая к ней острой кромкой.
Если поверхность прямолинейна, след от острой кромки линейки будет сплошным, в противном случае – прерывистым.
Линейками с широкой рабочей поверхностью различного сечения контролируют прямолинейность и плоскостность изделий.
Проверку можно вести также двумя способами: по линейным отклонениям и способом пятен (по краске).
В первом случае линейку укладывают на две одинаковые мерные плитки, а размер просвета между линейкой и изделием замеряют щупом.
Во втором случае на рабочую поверхность линейки наносят тонкий слой краски, а затем линейку плавно перемещают по контролируемой поверхности, на которой остаются пятна краски.
Плоскостность характеризуется равномерностью расположения пятен и их числом в квадрате со стороной 25 мм.
Поверочные плиты, изготовляемые из серого мелкозернистого чугуна, служат для проверки плоскостности изделий способом пятен. В этом случае изделие перемещают по плите, покрытой слоем краски.
Плиты используют также как базу при проверке размеров изделий индикаторами, штангенрейсмусами, угольниками, штангенглубиномерами.
Поверочные плиты выпускаются трех классов точности: 0, 1 и 2. Плиты 3-го класса точности применяются только для разметки.
Плиты во время работы необходимо оберегать от ударов, царапин и загрязнений, а после работы, тщательно вытерев и смазав, накрыть деревянным щитом.
Оборудование, приспособления, инструмент, изделия.
Оборудование, приспособления и инструмент для жестяницких работ.
Поточные линии.
Поточный метод характеризуется тем, производственный процесс разбивается на отдельные операции, выполняемые определенными рабочими. В данном случае рабочие места и механизмы располагаются таким образом, чтобы следовать ходу технологического процесса.
Важной предпосылкой для применения технологического метода – унификация и типизация изготовляемой продукции и минимальное число типоразмеров изделий.
Данный метод применяется на заводах по изготовлению воздуховодов и их составных частей: прямых участков воздуховодов, фасонные части, фланцы, бандажи, подвески и другие заготовки.
Агрегатами управление происходит автоматически с центрального пульта.
Оборудование для изготовления вентиляционных воздуховодов.
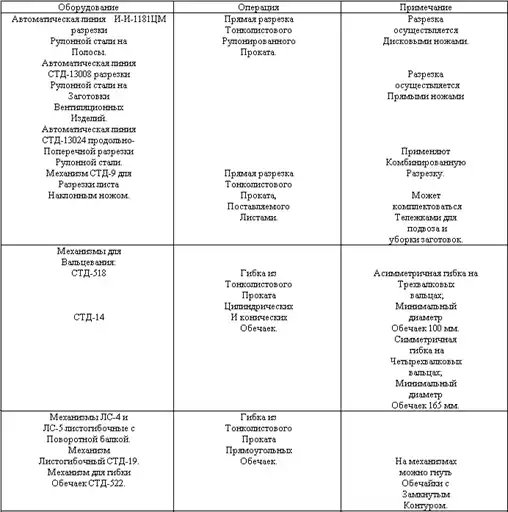


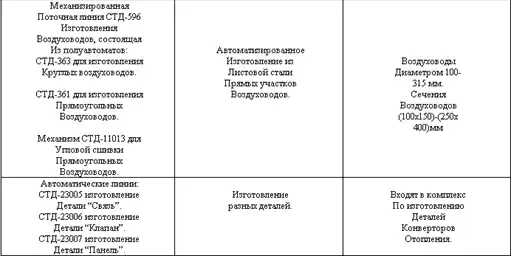
Приспособления и инструмент для жестяницких работ.
Приспособления и инструмент подразделяют, в зависимости от способа выполнения работы – на ручной и механизированный (электрифицированный и пневматический). В зависимости от назначения – для выполнения заготовительных операций и для монтажно-сборочных работ.
Приспособления и инструмент для правки металлических листов и заготовок.
При ручной правке применяют следующие приспособления и инструмент:
Плиту рихтовочную.
Молотки: деревянные, резиновые, пластмассовые, дюралюминиевые, стальные (в зависимости от предъявляемых к процессу правки металлов и требованиям к конкретной детали.
Пневматический молот, имеющий боек и наковальню с плоской и выпуклой поверхностью.
При механизированной правке используют горизонтальные правильно-растяжные машины и листоправильные станки, различаемые по количеству рабочих валков, мощности и габаритным размерам. Приспособления и инструмент для измерительных и разметочных операций. К такому инструменту относятся: Стальные линейки: складные и цельные, стальные метры, стальные рулетки. Проверочные угольники, угломеры. Разметочные циркули: без пружины и с пружиной. Кронциркули. Нутрометры. Чертилки. Рейсмасы: раздвижной (штангенрейсмас) и одноразмерный жестяницкий. Реечный циркуль. Штангенциркули. А так же: кернеры, уровни, включающие в себя: брусковые и строительные, отвес-рулетку, стальной отвес, щупы, шаблоны резьбовые, лекала.При выполнении заготовительных и монтажно-сборочных работ используют следующий механизированный ударный инструмент:
Пневматический пучковый молоток:
При производстве заготовительных и монтажно-сборочных операций применяют следующий ручной ударный инструмент:
Кровельные стальные молотки.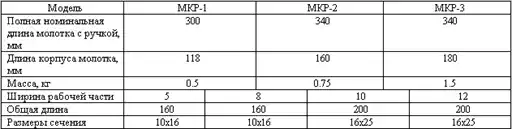
Слесарные стальные молотки с круглым и квадратным бойками и сферическим носиком массой 200-1000 г. Молотки: деревянные простые – киянки со сменным бойком, используемые для изготовления и уплотнения фальцевых соединений воздуховодов из кровельной стали толщиной до 0.8 мм. Стальные тупоносые кувалды и остроносые, массой 2-8 кг. Слесарные зубила. Слесарные крейцмейсели с углом заточки,…º: до 45 – для рубки мягких металлов, 60 и 70 – для рубки твердых металлов; основные размеры крейцмейселей, мм: Слесарные бородки. Ручные обжимки, служащие для обжатия головок на заклепках. Косяки, которые используются для производства мелких и точных работ по обработке воздуховодов из кровельной стали. Поддержки, используемые при сборке отводов больших диаметров и других работах, производимых на весу. Инструмент для разрезки и опиливания металла. Для разрезки и опиливания металла применяют следующий механизированный и ручной инструмент:1. Пневматические (ИП-5401, ИП-5501) и электрические (ИЭ-5403А) ножницы; толщина разрезаемого металла 2.5 мм.

2. Ручная шлифовальная угловая электрическая машина ИЭ-2103А используется для разрезки воздуховодов и для вырезки в них отверстий; на машине установлены отрезные высокоскоростные армированные круги на тканевой основе диаметром 175, толщиной 3-10 мм. 3.Электрокромкорез Э-21:

4.Стуловые и рычажные ножницы. 5.Ручные кровельные ножницы. 6.Ручные ножницы СТД-48 с твердосплавными пластинками. 7.Ручные ножовки. 8.Напильники общего назначения: плоские, тупоносые и остроносые, квадратные, трехгранные, круглые, полукруглые, ромбические и ножовочные. 9.Надфили: плоские, квадратные, трехгранные, круглые, полукруглые, овальные, ромбические, ножовочные и пазовые. Для сверления отверстий используют следующее оборудование и инструмент: Сверлильные станки. Сверлильные пневматические ручные машины, выпускаемые двух типов: прямые и угловые.Характеристика прямых машин:

Сверлильные электрические ручные машина, изготовляемые двух типов: прямые (с расположением оси шпинделя соосно или параллельно оси двигателя) и угловые ( с расположением оси шпинделя под углом к оси двигателя. Машины работают при напряжении 220 В и частоте тока 50 Гц. Технические характеристики сверлильных электрических машин:

Коловорот с трещоткой, предназначаемый для сверления отверстий вручную. Может быть использован как отвертка или торцовый гайковерт. Сверла, изготовляемые с цилиндрическим или коническим хвостовиком. Сверла с коническим хвостовиком используют при работе на сверлильных станках.Дырокол СТД-937/1, или ручной перфоратор, предназначен для прокалывания отверстий в листовом материале под заклепки и самонарезающие винты.

Для нарезания резьбы может быть использована ручная пневматическая резьбонарезная машина ИП-3403.
Для нарезания наружной метрической и трубной цилиндрической резьбы предназначены круглые плашки. Для нарезания внутренней метрической и дюймовой резьбы – метчики: ручные, и гаечные. Гаечные метчики применяют для нарезания резьбы в сквозных отверстиях на сверлильных и гайконарезных станках. При сборке деталей и узлов жестяницких изделий используют следующий инструмент: отвертки, пассатижи, плоскогубцы, кусачки или острогубцы, ключи пневматические и электрогайковерты, оправки, тиски слесарные и ручные, бородки слесарные, скобообразные струбцины, ломы, съемники двухрычажные, инструмент для фальцовки, клепки, газовой резки и сварки, очистки, пайки и лужения.Ручной пистолет (заклепочник) С ТД-96М для односторонней клепки используют при соединении изделий, изготовляемых из тонколистового материала, с помощью специальных полых заклепок со вставным стержнем.
Для выполнения заклепки заклепками больших размеров применяют пневматический клепальный молоток. К инструменту, предназначенному для газовой сварки и резки относятся: газовые редукторы (кислородные, пропан-бутановые, ацетиленовые), сварочные горелки и другой инструмент, резаки УР. Ручные паяльники применяют при небольшом объеме пайки. Их нагревают с помощью ламп ПЛК-1 и 2ПЛ. Электрические паяльники служат для пайки изделий оловянно-свинцовыми припоями. При пайке воздуховодов применяют паяльник ЭП-1 мощностью 0.05 кВт. Время нагрева наконечника 5-7 с. Масса 650 г. Гаечные ключи применяют односторонние, двухсторонние, трещеточные и разводные. При монтаже вентиляционных устройств используют двусторонние гаечные ключи с малыми и средними размерами зева от8x10 до 22x24 мм. Применяют также гаечные разводные ключи с небольщим раскрытием зева 12, 19,30, 46 мм. Трещеточный ключ СТД-961/7Б с прижимом предназначен для сборки резьбовых соединений (на бандажах и фланцах). Технические характеристики ключа СТД-961/7Б: Размер зева сменных головок, мм. 10, 14, 17, 19. Габаритные размеры, мм. 180x30x90. Масса, кг. 0.45. Шарнирно-трещоточный ключ используется для завертывания и отвертывания болтов и гаек.Технические характеристики прямых гайковертов различных типов:
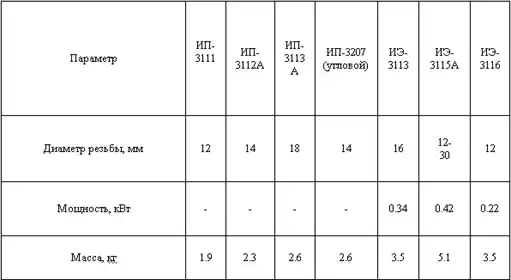
Гайковерт СТД-93Б с шарнирной насадкой предназначен для сборки фланцевых соединений воздуховодов и других изделий. Шарнирная головка позволяет поворачивать гайки в труднодоступных местах, а прижимное устройство удерживает болт от проворачивания. Техническая характеристика гайковерта СТД-93Б: Максимальный диаметр завертываемого болта, мм. 16. Угол отклонения оси насадки от оси. Шпинделя гайковерта, …º 15. Габаритные размеры, мм. 468x205x. 68. Масса, кг. 4.2. Технические данные пневматических (П) и электрических(Э) гайковертов 2 класса с двойной изоляцией приведены в технических характеристиках прямых гайковертах различных типов (см. выше). Удлиненная оправка (бородок) СТД-931/2 служит для совмещения отверстий во фланцевых соединениях при монтаже воздуховодов. Техническая характеристика оправки СТД-931/2. Диаметр конца конуса оправки, мм. 2. Диаметр оправки, мм. 16. Длина, мм. 300. Масса, кг. 0.34. Струбцина СТД-149/1 предназначена для сборки круглых воздуховодов на бандажном соединении. В отверстие бандажа вставляют штифты струбцины расположенные на неподвижной и подвижной губках и стягивают винтом.(рисунок: струбцина СТД-149/1. Разметка на описании: 1 и 2 – губки соответственно неподвижная и подвижная, 3 – стяжной винт, 4 направляющие, 5 штифт. Между двумя штифтами указано расстояние 150). Струбцину СТД-932/1 используют при сборке воздуховодов на реечном соединении. (рисунок: струбцина СТД-932/1. 1 – штырь, 2 и 3 – губки соответственно неподвижная и подвижная, 4 – винт, 5 – направляющая). Клещи СТД-153 применяют при сборке воздуховодов на бандажном соединении. Техническая характеристика клещей СТД-153: Усилие на рукоятке, кг. 10. Габаритные размеры, мм. 420x35x96. Масса, кг. 1/5. (рисунок: Клещи СТД-153. 1 – подвижная губка, 2 – ручка, 3 – педаль, 4 – корпус, 5 – регулировочный винт). Клещами СТД-544 выполняют стягивание и фиксацию прямоугольных воздуховодов при сборке их на реечном соединении. Для этого на подвижной и неподвижной губках выполнены специальные захваты. (рисунок: Клещи СТД-544. Две разновидности конструкций (а и б) 1 – регулировочный винт, 2 – корпус, 3 – пружина, 4 и 5 – губки соответственно неподвижная и подвижная, 6 – специальные захваты). Монтажный стол служит для сборки на нем царг или звеньев воздуховодов на бесфланцевых соединениях. Стол длиной 3250 мм изготовлен из алюминиевых труб. Его рама и опоры могут складываться. При сборке прямоугольные воздуховоды укладывают на раму стола, а при сборке круглых воздуховодов стол поворачивают на 180º и укладывают детали воздуховода на планки, соединяющие опоры. Установки и инструмент для окраски изделий – пневматические ручные краскораспылители (пистолеты) О-31 и О-45, передвижная установка УБРХ-1М.Для подкраски служат ручные и маховые кисти.

Инструмент для монтажных работ.
Монтаж жестяницких изделий выполняется комплексными бригадами, состав которых зависит от сроков, объемов и способов выполнения работы. В состав бригады слесарей вентиляторщиков входят: электросварщик и газорезчик.
Численность бригады примерно шесть человек.
Бригада должна быть обеспечена набором необходимых инструментов постоянного и периодического пользования, а также сварочным оборудованием.

Строительно-монтажный пистолет ПЦ 52-1 используется для забивания дюбелей в строительные конструкции ( каменные, металлические, железобетонные), служащие для установки средств крепления воздуховодов (подвесок, кронштейнов и др.). Техническая характеристика пистолета ПЦ 52-1: Длина, мм. 385, 435. Ширина, мм. 100, 65. Высота, мм. 135. Масса, кг. 3.6. Число выстрелов в смену. 300-400. Срок службы, мес. 24. (рисунок: Строительно-монтажный поршневой пистолет ПЦ 52-1. 1 – прижим, 2 – муфта, 3 – коробка с механизмом, 5 – рукоятка). Приспособления и инструмент для кровельных работ. Перед соединением в картину выполняют проолифку кровельных листов на специальном станке или вручную. Для кровельных работ по заготовке картин вручную применяют: кровельные верстаки, молотки стальные и деревянные, ножницы ручные и электроножницы, измерительный инструмент (складной метр, угольник, линейка). Используют различные приспособления, например, фальцегибочные верстаки.При монтаже металлических покрытий крыш используют прямые, кривые и полукруглые кровельные клещи или кромкогибщик с помощью которых загибают края кровельных листов, причем кромкогибщик в средней части имеет продольную прорезь высотой 24 или 35 мм. Для соединения кровельных картин гребневым фальцем вручную применяют кровельные молотки и брус-отворотку. При механизированном выполнении этой работы используют различные приспособления и гребнегибочные машины.
Основные сведения о жестяницких изделиях.
Классификация типовых жестяницких изделий.
Классификацию производят с учетом характеристик этих изделий, их назначения, области применения и конструктивных особенностей.
Классификация изделий по:
Назначению:
А. Производственные, в том числе на изделия систем вентиляции и кондиционирования воздуха; металлические покрытия изолируемых трубопроводов и оборудования; жестяницкие изделия металлической кровли; устройства для транспортировки сыпучих грузов; изделия пространственно-обтекаемой формы (например, детали кузова автомобиля).
Б. Хозяйственно-бытовые (цилиндрические и конические ведра, бидоны и др.).
Конструкции – на цельные и сборные (составные).
Форме – на плоские (детали кровельных покрытий и др.) и пространственные (воздуховоды и др.).
Виду образующего контура – на прямолинейные и криволинейные.
Назначению деталей технических конструкций – на прямые участки и фасонные части (переходы, тройники, отводы, крестовины). В свою очередь фасонные части подразделяют на:
1. Переходы с одного по форме и размерам сечения на другое; по конструкции к переходам могут быть условно отнесены бункера и вытяжные зонты.
2. Цилиндрические, конические и прямоугольные отводы.
3. Тройники (прямые и штанообразные) и крестовины с цилиндрическими, коническими и прямоугольными отводами.
Возможности развертываться на плоскость – на развертываемые и неразвертываемые.
Видам соединений:
Отдельных деталей в сборочные единицы – на фальцевые, клепаные, паяные, сварные.
Деталей и сборочных единиц в устройство – на фланцевые, бесфланцевые, внахлест самонарезающими винтами, клепкой, сваркой.
Технологии изготовления – на изделия, получаемые ручным или механизированным способом.
Виду используемого материала – на листовые, профили и трубы.
Далее рассмотрены конструктивные особенности типовых жестяницких изделий с учетом предложенной классификации.
Жестяницкие изделия в системах вентиляции и кондиционирования воздуха.
Примеры жестяницких изделий:
При изготовлении систем вентиляции значительное место отводится жестяницким работам, так как большинство элементов этих систем выполнены из листовой стали.
В общеобменных системах искусственной вентиляции к таким элементам относятся: воздуховоды; воздухоприемные и воздухораспределительные устройства; вытяжные шахты, снабженные дефлекторами и зонтами; устройства для очистки воздуха.
В системах местной вентиляции используют вытяжные шкафы и пропиточные камеры; вытяжные зонты, козырьки, панели, бортовые, кольцевые и другие отсосы; душирующие патрубки и пристенные воздухораспределители.
Вентиляционные системы могут быть снабжены поворотными зонтами.
В отопительно-вентиляционных агрегатах к элементам, изготовленным с применением жестяницких работ относятся: конфузор с жалюзийной решеткой, кожухи.
Конструкция изделий систем вентиляции. Наиболее характерными жестяницкими изделиями в системах вентиляции и кондиционирования воздуха являются воздуховоды.
Воздуховодами называют специальные каналы, предназначенные для перемещения воздуха или смеси с парами и пылью под действием разности давлений на концах канала.
Воздуховоды по форме бывают круглого и прямоугольного сечения, а в зависимости от конструкции соединения их разделяют на прямошовные и спиральные.
По способу соединиения кромок различают воздуховоды фальцевые и сварные.
Наибольшее распространение (около 60%) имеют воздуховоды круглого сечения. Это воздуховоды по расходу металла и трудовым затратам при равных аэродинамических показателях более экономичны и имеют повышенную жесткость по сравнению с прямоугольными.
В ряде случаев более удобными являются воздуховоды прямоугольного сечения, поскольку они лучше вписываются в ограниченные пространства помещений и занимают меньше места, чем воздуховоды круглого сечения.
Воздуховоды состоят из прямых участков, обычно называемых звеньями (примерно 70% от общей поверхности) и фасонных частей (30%).
Трудоемкость изготовления фасонных частей примерно в 3 раза превышает трудоемкость изготовления прямых участков.
Прямые участки воздуховодов изготовляют, как правило, длиной 2-2.5 м, что объясняется размерами выпускаемых промышленностью стальных листов и условиями транспортировки.
К фасонным частям относят переходы, отводы и патрубки, тройники, крестовины и утки.
Каждый переход характеризуется формой и размерами входного и выходного отверстий и длиной l.
Различают переходы с круглого сечения одного размера D на круглое сечение другого размера D1, с круглого сечения на квадратное или прямоугольное сечение и т.д.
Кроме того, находят применение прямые и косые переходы.
Применяют отводы круглого и прямоугольного сечений. Наружную поверхность отвода называют затылком, а внутреннюю – шейкой.
Отдел круглого сечения состоит из нескольких звеньев (промежуточных элементов) и двух стаканов (крайние элементы).
Каждый отвод характеризуется размерами сечения (для круглого диаметра D, а для прямоугольного axb), с радиусом кривизны R и углом (альфа).
Размеры сечений отводов должны быть равны размерам сечений воздуховодов, к которым отводы присоединяются.
Радиус кривизны выбирают в зависимости от D или axb.
Круглые отводы состоят, как правило, из пяти звеньев.
При D<=315 мм в отводе может быть три звена. При возможности использования унифицированных отводов рекомендуется применять отводы с центральным углом (альфа)=90º, состоящие из одного звена и двух стаканов, и отводы с центральным углом (альфа)=45º, состоящие из двух стаканов.
Аналогичные значения имеет угол (альфа) и для отводов прямоугольного сечения.
Тройники по внешней форме подразделяют на прямые и штанообразные, а по форме сечения – на круглые и прямоугольные.
У прямых круглых тройников одна часть является продолжением оси воздуховода, а другая часть отклонена от оси воздуховода на угол (альфа).
У штанообразных тройников оси обеих его частей отклонены от оси воздуховода.
Следующие размеры определяют конструкцию тройника с круглым сечением: диаметр нижнего основания D, диаметр ствола D1, диаметр ответвления D2, высота Н, угол (альфа) между осями воздуховода и ответвления.
При D<=600 мм (альфа)=30º, при D>630 мм (альфа)=45º.
У тройника прямоугольного сечения размеры a, b и b1 определяют размеры ствола и ответвления.
Крестовины круглого сечения имеют следующие основные размеры: диаметр оснований нижнего и верхнего стволов соответственно D и D2, а также диаметры ответвлений D1 и D3, высота крестовины Н и центральный угол (альфа).
Для стандартизированных крестовин угол (альфа) равен 30º или 45º.
Утки образуют из отводов и полуотводов.
Основные размеры, определяющие конструкцию утки: диаметр D, смещение h осей стволов, радиус Rm и угол (альфа).
Из всех конструкций круглых и прямоугольных воздуховодов наиболее распространены прямошовные, которые называют так потому, что фальцевый или сварной шов соединяющий между собой две стороны металлического листа, распологается по продольной оси.
Прямошовные фальцевые воздуховоды изготовляют из листовой стали толщиной до 1.5 мм.
Такая конструкция металлических воздуховодов получается при соединении между собой листов металла с помощью фигурных замковых швов (фальцев).
Фальц представляет собой соединение в котором две листовые заготовки скрепляются предварительно отогнутыми кромками, плотно прижатыми друг к другу.
Ширина фальцев зависит от толщины листовой стали и от назначения шва. Для продольных фальцев, изготовляемых из листовой стали толщиной 0.5 мм, ширину фальца принимают 6-8 мм. Изготовляемых из листовой стали толщиной 0.7 мм – 8-10 мм, а из стали толщиной 1 мм – 10-12 мм.
Широко используют при изготовлении воздуховодов прямоугольного сечения угловые фальцы с отсечкой и соединительные рейки.
Наиболее распространены соединения на угловых фальцах и одинарных лежачих фальцах с двойной отсечкой. Второй тип предпочтительнее, так как менее трудоемок и обеспечивает высокую плотность соединения.
Спиральные воздуховоды, изготавливаемые навивкой стальной ленты по спирали, подразделяют на спиральные фальцевые (спирально-замковые) и спирально-сварные.
Круглые воздуховоды с швами таких типов изготовляют на специальных станках. Их диаметры 100-2000 мм, длина до 6 м (а при конвейерной сборке длина до 12 м).
Для спирально-замковых воздуховодов применяют стальную холоднокатаную или оцинкованную ленту толщиной 0.5-1 мм, шириной 125-135 мм.
Преимущества воздуховодов: повышенная жесткость по сравнению с прямошовными воздуховодами; неограниченная длина, что важно при строительстве крупных объектов; высокая плотность шва и хороший внешний вид.
Недостаток – около 12-15% металла расходуется на образовыание фальцевого шва.
Спирально-сварные воздуховоды производят из стальной горячекатаной ленты шириной 400-750 мм, толщиной 0.8-2.2 мм.
Преимущества таких воздуховодов: возможность использования недифицитной стальной ленты" меньший расход металла на образование сварного шва по сравнению с прямошовными и спирально-замковыми воздуховодами.
Фальцевые прямоугольные воздуховоды из тонколистовой или кровельной стали не обладают достаточной жесткостью. Для обеспечения прочности и жесткости данных воздуховодов применяют жесткости различных конструкций.
Рекомендуемые конструкции жесткостей для воздуховодов прямоугольного сечения:
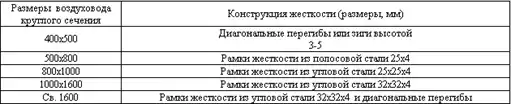
Прямоугольные воздуховоды неудобно транспортировать, так как они занимают много места. Этот недостаток отсутствует у воздуховодов с угловым защелочным фальцем. Прямоугольные воздуховоды с угловым защелочным фальцем поставляют на объекты монтажа в виде Г-образных или плоских заготовок. Собранные из таких заготовок воздуховоды имеют высокую жесткость и герметичность. Отдельные звенья и детали вентиляционных систем – прямые участки, фасонные части, сетевое оборудование – соединяется разными способами. Наиболее распространены фланцевые и бесфланцевые соединения на приставных раструбах, бандажах, термоусаживающихся уплотняющих манжетах (СТУМ), применяемых для круглых воздуховодов, соединения на рейках – для прямоугольных воздуховодов и сварные соединения воздуховодов. При фланцевом соединении воздуховодов между металлическими фланцами прокладывают уплотнительный материал – резину, жгуты различных типов, картон, асбестовый шнур и др. Фланцы затягивают болтами. Все типовые детали вентиляционных систем имеют стандартизованные размеры присоединительных фланцев. Если размеры воздуховодов и типовых деталей отличаются от нормируемых размеров, то для соединения этих деталей между собой необходимо изготовлять специальные переходы, у которых один фланец стандартизированный, а другой – нестандартизированный. Приставные раструбы применяют для соединения деталей воздуховодов круглого сечения диаметром до 450 мм. В комплект раструбного соединения входят раструб и обруч жесткости. Раструб изготовляют из тонколистовой стали толщиной 1-1.5 мм. Его диаметр на 5 мм больше диаметра воздуховода. Обруч жесткости выполняют из полосовой стали. Внутренний диаметр обруча равен наружному диаметру воздуховода. Детали воздуховодов соединяют, вдвигая до упора конец воздуховода с обручем жесткости в раструб, имеющийся на конце другого воздуховода. Соединение закрепляют тремя-четырьмя заклепками односторонней клепки или самонарезающими винтами, отверстия для которых сверлят в процессе сборки. Соединения круглых воздуховодов диаметром 100-710 мм выполняют на бандажах из тонколистовой стали. Бандаж представляет собой разомкнутое кольцо, имеющее в поперечном сечении сложный профиль, напоминающий тавровое сечение. На концах бандажа приварены угольники с отверстиями. Бандаж надевают на воздуховод с отбортованными торцами, затем стягивают его с помощью струбцины или фиксаторного ключа. В отверстия угольников вставляют болты и затягивают их. Для воздуховодов диаметром 100-180 мм бандажи изготовляют из двух половин штамповкой с образованием угольников и отверстий под болты. Бесфланцевые соединения на бандажах выполняют также и для воздуховодов прямоугольного сечения. Соединение круглых воздуховодов на термоусаживающихся манжетах выполняют следующим образом: на гладкие концы соединяемых воздуховодов надевают манжету, диаметр которой больше, чем диаметр воздуховодов, и затем нагревают ее паяльной лампой или другим способом. При нагревании манжета "усаживается" и, плотно сжимая концы соединяемых воздуховодов, создает надежное герметичное соединение. Соединение на плоской рейке применяют при сборке прямоугольных воздуховодов с размерами большей стороны до 500 м. Для воздуховодов больших размеров применяют жесткую Т-образную рейку. Поперечное соединение воздуховодов и деталей к ним с помощью сварки имеет ограниченное применение.При устройстве цельносварных систем отдельные детали сваривают между собой в раструб или по гребешку фланцев. В этом случае применяют фланцы без отверстий для болтов.
Конструкция жестяницких изделий защитного покрытия тепловой изоляции.
Конструкция типовых жестяницких металлических изделий для покрытия тепловой изоляции трубопроводов, называемых в ряде случаев кожухами или футлярами, аналогична основным деталям воздуховодов и зависит от формы, размеров и расположения изолируемых трубопроводов, отводов, теплообменников, колонн, емкостей, фланцевых соединений и арматуры.
Металлические покрытия, устанавливаемые на теплоизоляционный слой прямых участков вертикальных и горизонтальных трубопроводов, изготовляют в виде цилиндров (с одним разъемом по образующей).
Для придания кожухам жесткости и большей механической прочности вдоль его кромок выполняют валики жесткости – зиги.
С помощью зигов осуществляют поперечное соединение элементов. В процессе монтажа последующий элемент накладывают внахлест на предыдущий с обязательным совмещением зигов. По продольному шву соединение осуществляют также внахлест, причем перекрытие должно быть в пределах 30-50 мм. Отдельные элементы соединяют между собой с помощью самонарезающих винтов ( или заклепок), шаг установки которых не более 150 мм, а также бандажа или планки (рейки).
Продольные швы элементов покрытия могут распологаться в одну линию или со смещением через одно звено.
Покрытие изоляции на отводах может быть выполнено на месте монтажа отдельными сегментами, собранными заранее в один узел. Штампованными и сборными (состоящими из двух половин) отводами.
Применяют также гофрированные отводы.
Металлическое покрытие изоляции аппаратов, емкостей, оборудования котлоагрегатов в зависимости от их размеров и наличия выступающих частей (патрубков, опор, кронштейнов и т.п.) может быть выполнено из отдельных листов и картин. Картиной называют элемент покрытия, состоящий из отдельных листов, соединенных с помощью фальцевых швов и укладываемых параллельно оси аппарата. Термин "картина" используют также применительно к кровельным работам.
Наиболее распространенный способ покрытия изоляции вертикальных аппаратов – покрытие обечайками.
Обечайкой называют элемент покрытия, состоящий из отдельных листов, изогнутых по диаметру аппарата и соединенных с помощью фальцевых швов.
Число продольных швов зависит от диаметра аппарата и расположения выступающих частей. Покрытие изоляции горизонтальных аппаратов выполняют с помощью обечаек и отдельных листов. Обечайки по продольным и поперечным швам соединяют внахлест.
При наличии на аппаратах фланцевых соединений изоляция у этих фланцев должна быть отделана гофрированными диафрагмами, изготовленными из того же материала, что и основное покрытие. У всех выступающих частей аппаратов (штуцеров, люков, лазов, опор) по поверхности покрытия должны быть установлены накладки, прикрепляемые самонарезающими винтами.
Отделка торцов изоляции трубопроводов может быть выполнена с помощью диафрагм, изготовленных прокаткой как одно целое с поясом и имеющих один разъем.
Конструкция покрытия из металлических листов для изоляции днищ зависит от формы днища.
Покрытие изоляции конических и сферических днищ малой кривизны имеет форму конуса. Конус изготавливают из нескольких секторов. На конусе для соединения с цилиндрической частью аппарата выполняется цилиндрический буртик длиной 100-150 мм.
Металлическое покрытие изоляции сферических днищ большей кривизны также выполняют из отдельных секторов (лепестков). Секторы соединяют внахлест и закрепляют самонарезающими винтами.
Для покрытий изоляции резервуаров вместимостью 700 мЗ и более и плоских поверхностей оборудования используют панели повышенной жесткости ( по сравнению с покрытиями в виде обечаек или отдельных листов).
Панели изготовляют из тонколистового металла.
Применение таких панелей резко сокращает сроки монтажа и повышает качество покровного слоя.
Сферический резервуар покрывают элементами в виде лепестков, состоящих из двух полусегментов – нижнего и верхнего.
При монтаже сначала устанавливают нижние полусегменты, а затем верхний полусегмент накладывают с перекрытием на нижний, причем последующий перекрывает предыдущий с обязательным креплением самонарезающими винтами.
Продольные и поперечные швы элементов металлических покрытий на трубопроводах и аппаратах выполняют различными способами.
Конструкция жестяницких изделий прочих устройств.
Устройства для транспортирования сыпучих грузов.
Для транспортирования насыпных грузов (зерна, измельченной породы, мелкокускового угля, цемента, соли, древесных опилок, сухих порошкообразных и мелкокусковых химикатов и пр.) на погрузочных, разгрузочных и перегрузочных пунктах в качестве вспомогательных устройств используют желоба (лотки), выполненные из листовой стали.
Их изготавливают открытыми и закрытыми (типа трубы) прямоугольного, круглого или фасонного сечения.
Для подачи груза в несколько мест разгрузки в желобах и трубах предусматривают разветвления или выполняют их поворотными.
Если при перегрузках необходимо направить поток насыпного груза не по прямой линии, а под углом, то желобу придают изогнутую форму.
В ряде случаев требуется два грузопотока соединить в один и направить его в нужную сторону, а иногда, наоборот, один поток разделить на два.
Предназначенные для этого желоба собирают из нескольких фасонных частей. Для перемещения грузов вертикально вниз применяют различные спуски.
Одним из них является спуск со спиральным желобом.
Бункера.
В общей цепи транспортного и технологического оборудования устанавливают промежуточные хранилища – бункера, представляющие собой изделия в виде сосудов большой вместимости, предназначенные для временного накапливания в них некоторого количества насыпных грузов.
Форма бункера должна удовлетворять условиям возможно более полной загрузки и разгрузки грузов.
Конструкция типовых бункеров подобна конструкции фасонных частей воздуховодов.
Обычно бункера состоят из двух частей: верхней (призматической или цилиндрической) и нижней (суживающейся книзу, к выпуклым отверстиям) в виде пирамиды, конуса или сферы. При небольшой глубине бункер может не иметь верхней части.
Для удобства загрузки и размещения двух или нескольких выпускных отверстий бункерам большой вместимости придают удлиненную форму.
Иногда их разделяют перегородками на ячейки или устанавливают параллельно несколько рядов.
Наиболее распространены бункера со стенками из листовой стали и каркасов из профильной стали.
Отверстия для разгрузки бункера (люки) можно располагать по центру днища и на боковых его стенках по одну или по обе стороны.
Автомобили.
Элементы кузовов легковых автомобилей, кабины грузовых автомобилей и сельскохозяйственных машин и механизмов и др. изготавливают холодной штамповкой из листового металла на машиностроительных предприятиях.
Жестяницкие работы выполняют при ремонте кузова и его деталей, потерявших первоначальную форму. К таким деталям относят переднюю и заднюю двери, переднее и заднее крылья, крышку багажника и др.
Металлическая кровля.
Металлическая кровля представляет собой верхний водонепроницаемый слой крыши, который выполняют из различных материалов, в том числе из листовой стали.
В современных зданиях металлические кровли применяют редко в основном на зданиях с повышенным тепловыделением.
Кровлю укладывают на различные по форме крыши – односкатные, двускатные, шатровые, вальмовые и др.
Кровля зданий состоит из следующих элементов: наклонных плоскостей, называемых скатами; наклонных ребер, образуемых пересечением скатов; горизонтальных ребер, образуемых тоже пересечением скатов и называемых коньком.
Пересечения скатов, образующие входящие углы, создают ендовы и разжелобки.
Края кровли над стенами называют карнизными свесами (при наклонном расположении).
Вода, собираемая скатами, отводится настенными желобами через водоприемные воронки в водосточные трубы и далее в ливневую канализацию.
(Рисунок 1 ементы кровли. Изображает развернутую крышу дома со следующими пояснениями: 1 – слуховое окно; 2 – покрытие ската слухового окна; 3 – наклонное ребро; 4 – карнизный свес; 5 – настенный желоб; 6 – водосточная труба; 7 – водоприемная воронка; 8 – лоток; 9 – фронтонный свес рядового покрытия; 10 – фронтон; 11 и 18 – разжелобки; 12 – скаты; 13 – соединение рядовых полос одинарным стоячим фальцем; 14 – заделка крайней рядовой полосы покрытия ската в парапетную стенку; 15 – рядовая полоса на скате;16 – конек; 17 – парапетная стенка; 19 – заделка покрытия ската с покрытием парапетной стенки).
Кровельное покрытие устраивают также над брандмауером – глухой огнестойкой капитальной стеной, которая разделяет здание на изолированные секции; парапетом – невысокой сплошной стенкой, проходящей по краю крыши; закрытыми надстройками для выхода на крышу рабочих при ремонте и уборке; дымовыми трубами; оголовками вентиляционных шахт; слуховыми окнами.
На элементах фасада здания также устраивают кровельные покрытия, например, на поясках (междуэтажных карнизах); сандриках (поясках, устраиваемых над оконными и дверными проемами); оконных отливах (выступах в нижней части оконных проемов); зонтах покрытия над крыльцами.
По конструкции кровли подразделяют на однослойные и многослойные.
Кровли из стальных листов относятся к однослойным.
Элементы кровель соединяют двумя способами – в замок (фальц) и внахлест.
Листы кровельной стали соединяют в замок.
Покрытие крыши листовой сталью выполняют заранее заготовленными металлическими картинами.
Термин "картина" в кровельных работах применяют к заготовкам различной формы из металлических листов, у которых кромки подготовлены для фальцевого соединения.
Картины применяют при покрытии скатов кровли, карнизных свесов, настенных желобов, разжелобков, а также в качестве покрытий парапетов, брандмауерных стен, слуховых окон, поясков, сандриков, подоконных сливов; из них изготовляют воротники и другие детали водосточных труб.
Выколотка и паяние металла.
Выколотка металла.
Выколоткой металла называется операция формообразования листового металла выбиванием или посредством посадки и выбивания, в результате чего получают детали выпуклой формы.
При выколотке деталей выбиванием наносят удары по заготовке, установленной на стойке или помещенной в углублении болванки. При нанесении ударов заготовка деформируется и постепенно удлиняется, при этом толщина детали в месте нанесения ударов становится меньше. Величина утонения заготовки в месте нанесения ударов зависит от свойств металла, его толщины, глубины выколотки и размеров детали.
При выколотке деталей выпуклой формы путем посадки и выбивания сначала поочередно по всей форме заготовки образуют гофры, затем делают посадку гофров и осуществляют выбивание заготовки до получения необходимой выпуклости.
Избыток металла, образующий на заготовке гофры (складки) вследствие наносимых ударов при посадке, течет в сторону, вызывая сжатие металла в соседних участках. В результате посадки толщина кромки (края) заготовки увеличивается. При дальнейшей обработке заготовки выбиванием ее толщина в месте образования выпуклости уменьшается по сравнению с толщиной заготовки. Все детали выпуклой формы, изготовляемые путем посадки и выбивания, отличаются тем, что имеют меньшую толщину в месте образования выпуклости и большую толщину по краю.
Выколотку деталей выпуклой формы выполняют ручным и машинным способом и на выколоточных молотах. Выколотка является одной из наиболее распространенных и трудоемких операций. Выполнение операции выколотки требует навыка, а также знаний технологических свойств, термической обработки металлов и сплавов.
Выколотка деталей ручным способом на стойке.
Выколотку деталей ручным способом на стойке выполняют путем посадки и выбивания листовой заготовки ударным и опорным инструментом. К ударным и опорным инструментам относятся деревянные фасонные молотки, стальные гладильники, шариковые односторонние и двусторонние молотки.
К опорным инструментам относятся стойки разных размеров. Стойки берут определенных размеров и формы в зависимости от формы и размеров изготовляемых деталей. Выколотку деталей производят на стойках с полированной рабочей поверхностью, иначе заготовку детали можно засечь или пробить насквозь.
Выколачиваемая заготовка не должна иметь глубоких царапин, забоин, плен и других дефектов, способствующих разрыву заготовки во время выколотки. Заготовку как в процессе выколотки, так и до начала ее отжигают для снятия внутренних напряжений.
При выколотке полусферы (полушара) сначала выбивают (образуют) выпуклость высотой примерно 1/8 высоты изготовляемого полушара. Удары молотком по заготовке наносят часто, но не сильно, чтобы ее края отгибались во внутрь. Затем гофрируют края заготовки и делают посадку гофров. Когда после гофрирования и посадки края заготовки будут осажены во внутрь, приступают к выколотке середины деревянным фасонным молотком.
Молоток держат в руке крепко, иначе трудно будет наносить точные удары и на заготовке можно сделать вмятину или пробить ее насквозь.
Удары молотком наносят часто, но н сильно. Нужно учитывать, какое действие они оказывают на заготовку как в месте удара, так и вокруг него. Достаточно в одном месте переколотить заготовку, как она начнет выпучиваться, и для того, чтобы добиться ее плотного прилегания к стойке, придется вновь подвергать ее обработке ударами.
Нельзя наносить удары молотком по выпуклому месту, так как от этого выпуклое место на заготовке выпучивается еще больше.
Удары наносят вблизи центра заготовки и распологают их по кругу, причем наносят равномерно и так, чтобы металл вытягивался постепенно образуя небольшую выпуклость. Затем снова производят отжиг, наносят гофры, делают их посадку, повторяя эти приемы до тех пор, пока не получат полушар. Края полушара загибают внутрь немного больше, чем требуется по чертежу.
Окончательно проглаживают поверхность полушара на круглой стойке стальным молотком-гладильщиком. Края полушара, ранее загнутые внутрь больше, чем требовалось по чертежу, при проглаживании выправятся.
Пргладив и обмерив полушар шаблоном или по болванке, обрезают его края, а затем удаляют заусенцы напильником.
Выколотка деталей ручным способом по болванке.
Выколотку ручным способом деталей больших размеров с небольшой выпуклостью осуществляют по болванкам при помощи ударного и опорного инструмента.
Деревянные фасонные молотки применяют для выколотки деталей из тонкого цветного металла, молотки – гладильники – для правки и проковки поверхности изготовляемых деталей. У молотков рабочие поверхности полированные.
Исправное состояние полировки рабочей поверхности молотков исключает получение засечек и царапин на изготовляемой детали. При выколотке выбиванием применяют деревянные, пескослепковые и реже металлические болванки. Рабочие части болванок по размерам и форме должны соответствовать изготовляемым деталям.
Приступая к выколотке, тщательно осматривают заготовку. На ней не должно быть глубоких царапин, забоин, плен, трещин и других дефектов, способствующих разрыву металла.
Выколотку выполняют в несколько приемов. В процессе выколотки заготовку отжигают для устранения возникающих напряжений. После отжига металл становится более мягким, что облегчает его дальнейшую выколотку.
При выколотке деталей, изготовляемых из дюралюминия, применяют закалку вместо отжига, чтобы не проводить термической обработки после изготовления детали. Выколотку деталей из сплава В95 выполняют только в отожженном состоянии.
При выколотке заготовку детали плотно прижимают к болванке (оправке), начинают обработку от края, постепенно прижимаясь к середине.
Выполнение выколотки в такой последовательности предохраняет металл от образования трещин. Заготовка в этом случае по всей обрабатываемой поверхности вытягивается равномерно.
Удары молотком как у края, так и при приближении к середине наносят сильные, но равномерные, чтобы деталь вытягивалась и образовывалась выпуклость, т.е. постепенно вдавливалась внутрь болванки. Обычно выколотку деталей ведут не сразу, а в несколько приемов, пока не получится деталь требуемой формы.
Чтобы удалить с выпуклой поверхности все неровности и отпечатки, полученные при выколотке, деталь проглаживают на выколоточном молоте или вручную на стойках стальным молотком – гладильщиком.
Выколотку деталей более сложной формы осуществляют не целиком, а по частям. Которые сваривают.
После сварки деталь проглаживают и проверяют на болванке, а швы проковывают.
Паяние.
Паяние – способ получения неразъемного соединения металлических деталей при помощи расплавленных металлов или сплавов, называемых припоями.
С помощью паяния детали соединяют в том случае, если место соединения не подвергается очень большим нагрузкам. В ремонтно-жестяницком деле паяние широко используется для заделки трещин в тонкостенных резервуарах и трубах, соединениях электропроводов, скрепление частей изделий, изготовленных из тонкой листовой стали и т.д.
К преимуществам паяния относятся: незначительный нагрев соединяемых частей, что сохраняет структуру и механические свойства. Чистота соединения, не требующая в большинстве случаев последующей обработки. Сохранение размеров и форм детали. Достаточно высокая прочности и герметичность соединения.
Современные методы паяния подразделяются на два основных вида: паяние мягкими припоями и паяние твердыми припоями.
Паяние мягким припоями осуществляется при температуре плавления до 300ºС. Мягкие припои имеют малую поверхностную прочность, обычно их предел прочности при растяжении не превышает 5-7 кГ/мм2.
Твердые припои имеют температуру плавления выше 550ºС. Твердые припои обладают значительной механической прочностью, предел прочности при растяжении до 50 кг/мм2.
Мягкие припои.
Мягкие припои состоят из легкоплавких металлов: олова, свинца, сурьмы, висмута и др. Обычно паяние мягкими припоями черных и цветных металлов и их сплавов применяется, когда не требуется получение высокой прочности соединения, когда невозможно или трудно паяние твердыми припоями или когда деталь нельзя нагревать до высоких температур.
К группе мягких припоев относятся оловянно-свинцовые, висмутовые и кадмиевые припои.
Оловянно-свинцовые припои.
В состав оловянно-свинцовых припоев входят олово и свинец, взятые в различных отношениях. В зависимости от содержания свинца и олова припои имеют различные свойства.
Оловянно-свинцовые припои содержат в очень малых количествах также сурьму, медь, висмут и мышьяк. Присадкой сурьмы увеличивает прочность припоя, а присутствие висмута понижает температуру плавления припоя.
Оловянно-свинцовые припои изготовляют шести марок: ПОС-90, ПОС-61, ПОС-50, ПОС-40, ПОС-30, ПОС-18 и оловянно – свинцово – сурьмянистый припой ПОС-4-6.

Обозначение марок оловянно-свинцовых припоев расшифровывается следующим образом: буква П означает слово "припой", ОС – оловянно-свинцовый, а цифра – процент олова. Оловянно-свинцовые припои указанных марок плавятся при температуре от 220 до 290ºС. Они применяются для паяния стали, латуни, цинка и др. Оловянно-свинцовые припои в зависимости от требований поставляются в виде чушек, круглых и трехгранных прутков, круглой проволоки, ленты, а также круглых трубок, заполненных флюсом. Малооловянистые припои, содержащие свинец, олово и сурьму, по прочности соединения уступают оловянно-свинцовым и более хрупки. Безоловянистые припои очень вязки и требуют более высокой температуры плавления. Из малооловяныстых припоев для паяния латуни применяют припой, содержащий 15% олова, 7% сурьмы (остальное свинец). Висмутовые и кадмиевые припои. Висмутовые припои состоят из висмута, олова и свинца. Они очень легкоплавки, обладают большой хрупкостью и применяются в тех случаях, когда от спаиваемых швов не требуется большой прочности. Температуру плавления висмутовых припоев можно еще несколько понизить, если в сплавы добавить кадмия. Из висмутовых наиболее распространены следующие два припоя: первый содержит (%) 11.5 олова, 34 свинца, 54.5 висмута. Второй – 9.6 олова, 45.1 свинца, 45.3 висмута. Температура плавления припоев: первого 94.5, второго 79.0ºС. Из кадмиевых припоев чаще всего применяют следующие два: первый содержит (%) олова-12.5, свинца-25, висмута -50, кадмия-12.5. Второй – олова-13.4, свинца-26.6, висмута-50, кадмия-10.Температура плавления припоев: первого-66-72, второго-60ºС.
Твердые припои.
Твердые припои состоят в основном из меди, серебра и цинка. Они применяются для паяния как черных, так и цветных металлов и их сплавов.
Существует много различных по химическому составу твердых припоев. К группе твердых припоев относятся медно-цинковые и серебряные.
Медно – цинковые припои.
В состав медно – цинковых припоев входят медь и цинк. В зависимости от содержания меди и цинка они имеют разные свойства. Чем больше в припое содержится меди, тем выше температура плавления его и наоборот, чем больше содержится цинка и меньше меди, тем ниже температура плавления припоя. Кроме того, медно-цинковые припои содержат свинец и железо в количестве до 1.5%. От присадки свинца припои становятся более светлыми.
Медно – цинковые припои применяются трех марок: ПМЦ-36, ПМЦ-48 и ПМЦ-54.

В марке буква П обозначает слово "припой", МЦ – медно – цинковый, а цифра – процент меди. Медно – цинковые припои поставляются в виде зерен. Зерна припоев по величине разделяются на два класса: класс А – зерна величиной от 0.2 до 3 мм, класс Б – зерна величиной от 3 до 5 мм. Медно – цинковый припой ПМЦ-36 применяют для паяния латуни с содержанием 60-68% меди. Припой ПМЦ-48 – для паяния медных сплавов, содержащих меди свыше 68%. Припой ПМЦ-54 – для паяния бронзы, меди, томпака и стали.Медно – цинковые припои непригодны для паяния изделий, подвергающихся высоким внутренним давлением. Это объясняется тем, что медно-цинковые сплавы теряют цинк до затвердевания. Поэтому в шве образуются мелкие поры. В этих случаях применяют чистый медный припой. Чистая медь является наилучшим припоем для прочного и плотного соединения стальных изделий. Она применяется в виде проволоки, порошка или ленты и плавится при температуре 1083ºС. недостаток меди как припоя заключается в том, что паяние осуществляется при высоких температурах, что удорожает стоимость паяния.
Серебряные припои.
Серебряные припои в основном представляют собой сплавы серебра с цинком и медью. Температура плавления их повышается с увеличением процентного содержания серебра. Они образуют очень прочное соединение металлических изделий. Серебряные припои применяют для того, чтобы повысить сопротивление коррозии, или в тех случаях, когда нужно сохранить светлый цвет изделий.
Серебряные припои изготовляют следующим марок: ПСр72, ПСр71, ПСр70, ПСр65, ПСр62, ПСр50, ПСр50Кд, ПСрЧ5,ПСрЧ4, ПСрЧ0, ПСрЗ7.5, ПСр25, Ср25Ф, ПСр15М, ПСр10, ПСрЗ, ПСрЗКд, ПСр2.5, ПСр2, ПСр1.5.
Марки серебряных припоев расшифровываются так: буква П обозначает слово "припой", буквы Ср – серебро, Кд – кадмий, М – медь, Ф – фосфор, число – процент серебра.
Серебряные припои плавятся при температуре от 270 до 850ºС. Эти припои изготовляются в виде полос( за исключением припоя ПСрЧ4, выпускаемого в виде плоских слитков) и проволоки (за исключением припоев ПСр12М, ПСр10).
Флюсы.
Чтобы получить при паянии прочные и плотные швы, спаиваемые места хорошо очищают. Кроме того, в процессе паяния устраняют ряд препятствий, мешающих хорошему сплавлению спаиваемых металлов. Металлы на воздухе, соединяясь с кислородом, окисляются. Слой окиси перед паянием удаляют.
Для удаления пленки окиси и предохранения металлов от окисления в процессе паяния применяют флюсы.
Наиболее распространенными флюсами являются соляная кислота, хлористый цинк, хлористый цинк-аммоний, бура, канифоль и некоторые другие. Канифоль применяется только при паянии мягкими припоями, остальные флюсы-при паянии как мягкими, так и твердыми припоями.
Соляная кислота употребляется при паянии мягкими и твердыми припоями. Для паяния ее разбавляют водой, пока она не перестанет дымится.
При разбавлении соляной кислоты водой кислоту осторожно вливают в воду, но не наоборот. Во избежание ожогов на руки надевают перчатки, глаза защищают очками. соляная кислота представляет собой сильно пахнущую ядовитую жидкость, поэтому ее хранят в стеклянных, герметически закупоренных бутылях и обращаются с ней осторожно.
Обычно при паянии употребляют травленную соляную кислоту. Травление заключается в растворении в кислоте кусочков цинка.
Паяльная паста изготовляется из хлористого цинка или хлористого аммония и крахмала. Для приготовления паяльной пасты крахмал растворяют в воде, после чего раствор кипятят до тех пор, пока не получится клейстер. Крахмальный клейстер в холодном виде прибавляют к раствору хлористого цинка или хлористого аммония, перемешивая до тех пор, пока не получится слегка липкая жидкость. При паянии паяльную пасту наносят на спаиваемые поверхности ровным слоем.
Применение паяльной пасты устраняет необходимость предварительной и тщательной подготовки спаиваемых поверхностей изделий. При паянии с паяльными пастами спаиваемые поверхности подгоняют друг к другу, затем на поверхности накладывают ровный слой паяльной пасты и наносят припой. При паянии паяльными пастами выделяются пары с резким запахом. После окончания паяния остатки пасты смывают при помощи волосяной щетки или кусками ветоши. При паянии мягкими припоями для обезжиривания поверхностей применяют хлористый аммоний. При соприкосновении хлористого аммония с паяльником выделяются ядовитые белые пары, поэтому для очистки рабочей части паяльника применяют смесь из 0,5 л воды, 100г хлористого аммония и небольшого количества хлористого цинка.
Бура представляет собой легко растворимую в воде соль. При нагреве бура теряет кристаллическое строение и превращается в стекловидную массу. Бура продается в кристаллах и в порошке. Кристаллическая бура в свежем состоянии прозрачная, но, соприкасаясь с воздухом, быстро покрывается белым порошкообразным налетом.
Бура применяется при паянии твердыми припоями изделий из латуни, меди, серебра и других тугоплавких металлов. При паянии места спайки деталей посыпают порошкообразной бурой или смазывают бурой, смешанной с водой до тестообразного состояния. Для лучшей смачиваемости лучше всего буру применять в растворенном виде, но ее употребляют и в порошкообразном состоянии. Кристаллическую буру не рекомендуется употреблять при паянии, так как при расплавлении из нее выделяется Кристаллизационная вода, брызги которой при вспучивании разлетаются по сторонам, вследствие чего, во-первых, поверхности спаиваемого обнажаются и окисляются, и, во-вторых, горячие брызги могут обжечь медника и окружающих. В целях безопасности из буры предварительно удаляют Кристаллизационную воду. После пережигания получившуюся массу толкут в фарфоровой ступе и в виде порошка употребляют при паянии. Полученный мелкий порошок хранят в стеклянной банке с притертой пробкой, чтобы предохранить от действия влаги.
Бура плавится при температуре 700-7410С.
При паянии часто вместо чистой буры применяют смесь ее с поваренной солью и углекислым калием (поташем). Порошок из такой смеси состоит из восьми частей буры, трех частей углекислого калия. Чтобы приготовить такой порошок, вначале буру нагревают в металлическом сосуде до тех пор, пока она не потеряет кристаллизационную воду, затем смешивают с прокаленной поваренной солью и углекислым калием и толкут всю смесь в ступке до получения мелкого порошка. Этот порошок хранят также в герметическом сосуде, чтобы предохранить его от действия влаги.
Канифоль представляет собой смолистое желтовато-коричневое вещество, получающееся в виде палочек и порошка при перегонке сосновой смолы. Канифоль темного цвета называется гарпиусом. Она иногда применяется как флюсующее вещество при паянии мягкими припоями. Канифоль при паянии используют в виде порошка и палочек, а также в жидком состоянии; в последнем случае ее растворяют в денатурированном спирте. Одно из ценных свойств канифоли заключается в том, что остатки ее на спаиваемых швах не вызывают коррозии.
Фосфорная кислота. Для паяния стальных изделий мягкими припоями применяют сгущенную фосфорную кислоту, смешанную с одной с одной-двумя частями спирта крепостью 80%. Чтобы приготовить фосфорную кислоту, наполняют фарфоровую чашку на одну треть азотной кислотой, а затем в нее опускают небольшими кусочками Фосфор. При растворении фосфора выделяются густые бурые ядовитые пары, поэтому фосфорную кислоту приготовляют в вытяжном шкафу или под вытяжным зонтом.
Фосфор добавляют до тех пор, пока не выпарится азотная кислота и не прекратится выделение паров. Если в процессе растворения фосфора в азотной кислоте начнется бурное выделение паров, немедленно на время прекращают нагревание и в фарфоровую чашку с раствором осторожно вливают небольшое количество холодной воды.
Азотную кислоту выпаривают до тех пор, пока не перестанут выделяться пары. После этого образовавшуюся жидкость продолжают нагревать до тех пор, пока она несколько не загустеет. Полученная таким образом густоватая масса и будет фосфорной кислотой. Перед употреблением фосфорную кислоту разбавляют дистиллированной водой. Эту кислоту хранят в герметически закупоренных стеклянных банках. При использовании фосфорной кислоты в качестве флюса спаиваемые поверхности паянных изделий получаются чистыми и блестящими.
Приготовление фосфорной кислоты требует соблюдение предостороженности. Чистый фосфор нельзя брать голыми руками, так как можно получить сильные ожоги. Поэтому фосфор в азотную кислоту опускают паяльными щипцами. Необходимо помнить, что азотная кислота, попав на кожу может вызвать сильные ожоги. Чистый фосфор на воздухе легко загорается и может вызвать пожар, поэтому его все время хранят под водой.
Горючие материалы, применяемые в паянии.
Горючие материалы разделяют на твердые (древесный уголь, кокс и др.), жидкие (керосин, бензин) и газовые (ацетилен, водород и др.). При паянии металлов применяют все три вида горючего, а также электроэнергию. Выбор того или иного вида горючего зависит не только от цели его применения, но также от условий работы. Горючие материалы характеризуются теплотворной способностью. Теплотворная способность твердого топлива определяется количеством тепла, выделяемого при сжигании 1 кг, например угля или керосина (ккал/кг), а газообразного – при сгорании 1мЗ газа (ккал/мЗ).
Древесный уголь употребляется для нагревания паяльников и изделий при паянии мягкими и твердыми припоями. Он очень порист, горит равномерно, обладает теплотворной способностью около 6500 ккал/кг. Для паяния древесный уголь употребляется в виде небольших кусков. При ударе по куску сухого, хорошего качества угля получается чистый звук. Древесный уголь вполне пригоден как горючий материал для нагревания паяльника, но нагревать изделия на древесном угле избегают, та как на спаиваемые поверхности попадает зола, которая их загрязняет.
Керосин применяется в паяльных лампах для нагревания паяльников. Керосин, имеющий слегка желтоватый оттенок, при горении дает много копоти, вследствие чего затрудняет и усложняет процесс паяния.
Бензин применяется в паяльных лампах для нагревания паяльников. Он обладает высокой теплотворной способностью-1000 ккал/кг. Бензин огнеопасен, легко воспламеняется, поэтому его применение связано с соблюдением мер предосторожности.
Спирт применяется в паяльных лампах для нагревания паяльников в качестве растворителя. По сравнению с другими видами горючего спирт очень дорог, поэтому его заменяют более дешевыми горючими. Спирт обладает меньшей теплотворной способностью по сравнению с бензином и керосином (около 6400 ккал/кг),Но он менее огнеопасен и при горении не выделяет копоти.
Светильный газ используется для нагревания паяльников и изделий при паянии мягкими и твердыми припоями. Раньше светильный газ добывался из каменного угля. В настоящее время в подавляющем большинстве случаев пользуются природным газом, поступающим в производство по готовым магистралям.
При вдыхании больших количеств светильный газ ядовит, а при неосторожном обращении с ним может образовать взрывчатую смесь.
Ацетилен представляет собой бесцветный газ, обладающий запахом чеснока. Ацетилен добывают из карбида кальция разложением последнего водой в специальном газогенераторе. Ацетилен в смеси с кислородом сгорает ярким пламенем, выделяя при этом значительное количество тепла. Температура горения ацетилена 3400ºС. Ацетилен, полученный из карбида кальция, обычно бывает загрязнен вредными для его свойств примесями сероводорода, фосфористого водорода, мышьяковистого водорода, поэтому его до использования очищают. При низком давлении и нормальной температуре чистый ацетилен представляет вполне устойчивое соединение.
Смесь ацетилена в воздухе делается взрывчатой при соотношениях от 3% ацетилена и 97% воздуха до 82% ацетилена и 18% воздуха. Чистый ацетилен при давлении свыше 1.5 ат делается также взрывчатым.
Кислород применяется вместе с ацетиленом для нагрева изделий при пайке твердыми припоями. Хранят кислород в стальных баллонах под давлением (до 150 ат).
Инструменты для паяния.
Паяльники, периодически нагреваемые, применяются для паяния мягкими припоями. Эти паяльники подразделяются на прямые (торцовые) и угловые (молотковые), последние применяются наиболее широко.
Прямые паяльники используют обычно для паяния в труднодоступных местах. Паяльник представляет собой кусок красной меди, прикрепленный к железному стержню с деревянной ручкой на конце. Паяльники изготовляют из красной меди, потому, что она обладает значительной теплоемкостью, т.е. способностью накапливать в себе много тепла, и большой теплопроводимостью, т.е. способностью легко принимать и отдавать тепло. Вес паяльника колеблется от 0.4 до 1 кГ.
Паяльники изготавливают и подбирают так, чтобы их было удобно поднести к спаиваемому месту. Чем толще спаиваемые изделия, тем выше должна быть температура, необходимая для расплавления припоя и тем больше должен быть вес паяльника. Паяльник нагревают до температуры 250-600ºС. Выше 600ºС нагрев не рекомендуется, так как паяльник начнет разрушаться – медь от окисления и действия олово, находящегося на рабочем конце паяльника, становится хрупкой. Чтобы припой хорошо держался на паяльнике, рабочую часть последнего предварительно покрывают оловом, т.е. лудят.
Для нагрева паяльника пользуются паяльной лампой. Во время нагрева паяльника следят, чтобы его рабочая часть находилась в некоптящей части пламени и нагрев проводился до определенных температур. Нагрев паяльника начинают с незаостренной рабочей части после того как она нагреется, нагревают заостренную часть.
Электрические паяльники.
Электрические паяльники (электропаяльники) применяют как прямые, так и угловые. Эти паяльники нагреваются электрическим током, поэтому их применяют всюду, где имеется электрический ток. Электропаяльник состоит из стальной трубки, нагревательного элемента, медного круглого стержня, двух накладных боковин, скрепленных вместе хомутиками, рукоятки, шнура, штепсельной вилки.
Нагревательный элемент электрического паяльника представляет собой нихромовую проволоку, намотанную на часть трубки, изолированную слюдой и асбестом.
При работе электрическим паяльником не образуются вредные газы, разъедающие полуду на медном стержне, и нагрев спаиваемых мест осуществляется равномерно при постоянной температуре, что повышает качество паяния.
Электрические паяльники нагреваются от 2.5 до 8 мин. Длина паяльников без проводов колеблется от 250 до 350 мм.
Электрические паяльники изготовляют мощностью 35. 50, 65, 90 и 120 вт. По правилам техники безопасности, во избежание несчастного случая. Не разрешается пользоваться на производстве электрическими паяльниками, питающимися от сети напряжением выше 36 в.
Газовые паяльники.
В газовом паяльнике применена ацетилено-кислородная горелка, к которой прикреплен на стержне с помощью хомута обычный паяльник из красной меди. К ручке присоединены шланги для подачи ацетилена и кислорода. Подача в горелку ацетилено-кислородной смеси регулируется с помощью вентилей. АцетиленоОкислородную смесь на выходе из сопла горелки зажигают и образовавшимся при этом пламенем нагревают рабочую часть паяльника, температуру которой регулируют расходом газа.
Бензиновые паяльники.
Бензиновые паяльники представляют собой соединение паяльника с бензиновой горелкой, пламя которой все время подогревает паяльник и не дает ему остывать. Ручка в таких паяльниках является одновременно резервуаром для бензина. Бензиновые паяльники приводятся в рабочее состояние в течение трех-четырех минут. Пламя развивается очень сильное, что дает возможность пользоваться такими паяльниками даже при сильном ветре. Резервуар наполняется бензином не полностью, оставляют небольшое свободное пространство, когда резервуар наполнен бензином, крепко завертывают вентиль на конце ручки. Категорически воспрещается наполнять резервуар бензином вблизи огня.
Расход бензина у обычных бензиновых паяльников составляет от 30 до 50 г/ч.
Ультразвуковые паяльники.
В основе способа ультразвукового паяния металлов лежат механические колебания, которые в жидкости вызывают явление, известное под названием кавитации. Кавитация – это нарушение сплошной текучести жидкости. Это явление и используется при паянии металлов. Для паяния металлов применяют ультразвуковые паяльники разных конструкций.
Ультразвуковой паяльник с нагревателем имеет магнитострикционный излучатель ультразвуковых колебаний, собранный из никелевых пластин. На излучателе имеется обмотка, питающаяся от генератора ультразвуковой частоты. Излучатель прикреплен к головке паяльника. Рабочая часть паяльника получает тепло от нагревательного элемента мощностью около 100 вт через обмотку, питаемую переменным током напряжением 10 в, и ультразвуковые колебания частотой 20-30 кгц, возникающие в магнитострикторе при включенном генераторе.
Вследствие эффекта магнитострикции возникают ультразвуковые колебания в расплавленном припое и появляются каватационные пузырьки. Возникшая при этом каватация вызывает разрушение окисной пленки и металл на этом месте становится чистым и легко смачивается расплавленным припоем. Припой растекается по очищенной поверхности, сплавляется с верхним слоем основного металла и тем самым обеспечивает прочное их соединение.
Газопламенные горелки.
Газопламенные горелки различных конструкций применяют для паяния изделий твердыми припоями.
В качестве горючего в них используют газообразное топливо. Для паяния применяют газопламенные горелки, работающие на смесях: природный газ с воздухом, природный газ с кислородом, ацетилен с кислородом, водород с кислородом. Газопламенные горелки, работающие на указанных смесях, дают широкий факел пламени, благодаря чему получается менее концентрированный нагрев.
Газовоздушная горелка, работающая на смеси природного газа с воздухом, состоит из двух труб, по одной на из которых подается воздух, а по другой – сжатый воздух. Трубы соединяются в патрубках смесительной камеры, заканчивающейся мундштуком. Трубы соединяются с газопроводом при помощи гибких резиновых шлангов. Каждая труба имеет пробковые краны, при помощи которых регулируют подачу воздуха и газа и тем самым изменяют величину факела пламени.
Ацетилено-кислородные горелки, как показывает их название, работают на смеси ацетилена с кислородом.
Керосиново-кислородные горелки, работающие на жидком горючем в смеси с кислородом, применяются для нагревании изделий при паянии твердыми припоями. Наиболее распространенной является керосиново-кислородная горелка ГКУ-55. При работе ею применяют сетчатые и однодырочные мундштуки.
Сетчатые мундштуки обеспечивают равномерный и интенсивный нагрев изделий.
Паяльные лампы.
Паяльные лампы широко применяются при паянии, ими нагревают изделия перед паянием, а также расплавляют припой.
Шаберы.
Шаберы применяют для очистки поверхности изделий от окислов, припоев и т.п.
Плоские поверхности обрабатывают плоским шабером, снимая им слой металла при движении вперед.
Вогнутые поверхности обрабатывают изогнутым шабером, перемещая лезвие вбок слева направо.
Напильники.
Напильники применяют для зачистки спаиваемых мест до и после паяния.
Струбцины.
Струбцины применяют для наружного соединения изделий при продолжительной паянии.
Пассатижи.
Пассатижи применяют для зажима и поддержки мелких деталей при паянии.
Паяльные клещи.
Паяльные клещи применяют для зажима и поддержки изделий при паянии.
Щетки.
Все посторонние вещества с поверхности изделий перед паянием и остатки припоя после паяния удаляют при помощи металлических щеток. С успехом используют также обычные металлические щетки, применяемые для очистки напильников. Очень часто применяют круглые металлические щетки, которые закрепляют на шпинделе шлифовальной ручной машинки. Для этой цели применяют также угловую пневматическую щетку реверсивную УПЩР-1 и дисковую абразивную щетку.
Кисти волосяные.
Кисти волосяные применяют для смазывания флюсом швов спаиваемых изделий. Кисти оберегают от загрязнений, часто промывают, чтобы не ухудшать качество паяния.
Оборудование для изготовления и хранения припоев и флюсов.
Тигли для припоев. Мягкие и твердые припои изготовляют в специальных сосудах, называемы тиглями. Для изготовления и расплавления припоев применяют графитовые тигли. Тигли изготовляют также из серого чугуна, поскольку он почти не растворяется в припоях. Но чугунные тигли применяют реже, чем графитовые.
На рисунке 223а изображен графитовый тигель 1, снабженный двухсторонней рукояткой 2 для его съема с нагревательного устройства после приготовления припоя.
Формы для припоев. Чтобы изготовить припой в виде палочек определенных размеров, его после расплавления в тиглях заливают в специальные формы. Формы для заливки припоев обычно изготовляют из чугунных плит, на поверхностях которых для этой цели прорезают желобки полуцилиндрической формы, располагаемые параллельно друг другу, на нижнем конце закрытые, а на верхнем – соединенные общим поперечным каналом (рисунок 223б). Такие плиты перед использованием складываются вместе и сжимают струбцинами, а их желобки смазывают слегка маслом. Затем заливают расплавленный припой, которому дают остыть, освобождают форму от струбцин, разъединяют плиты формы и выбирают из них припои в виде палочек.
В таких формах могут быть приготовлены мягкие и твердые припои. Обычно припои в таких формах изготавливаются в виде прутков диаметром от 3 до 8 мм и длиной от 150 до 250 мм. Существенный недостаток таких форм состоит в том, что в них очень часто бывает трудно получить прутки припоев определенного сечения по всей длине: из-за этого при паянии приходится расходовать лишнее количество припоя, а также создаются трудности в получении ровных швов.
Для изготовления прутков припоя применяют специальные прокатные цилиндрические ролики (вальцы) с ручьями (рисунок 223в).Такие ролики закрепляют на шпиндели зигмашины. Изготовленные по такому способу прутки припоев имеют вполне определенные размеры и форму, благодаря чему они при паянии плавятся равномернее и паяльный шов получается ровным.
Ступки для измельчения флюсов. Для изготовления флюсов применяют металлические и фарфоровые ступки (рисунок 223г) разных форм и размеров. Ступки всегда содержат в чистоте, во избежание попадания посторонних веществ в флюс при его измельчении.
Сосуды для флюсов. Для изготовления и хранения флюсов применяют различного рода сосуды. Для хранения паяльной жидкости, толченой канифоли и приготовления кашицы из буры можно использовать обычную кастрюлю с крышкой или противень с крышкой. Эти сосуды, будучи закрытыми крышками, предохраняют флюсы от загрязнения посторонними веществами.
Такие кастрюли и противни с крышками могут быть изготовлены из низкоуглеродистой стали.
Флюсы хранят в стеклянных сосудах с притертыми пробками, чтобы не допускать проникновения в них влаги из воздуха, от чего они портятся.
Посуда для кислоты. Все применяемые при паянии кислоты хранят в стеклянной посуде. Те вещества, которые портятся от влаги воздуха, хранят в стеклянных банках с притертыми пробками. Во время паяния кислоты наливают в стеклянную или фарфоровую посуду.
Паяные соединения.
Прочность паяного изделия зависит от площади соединения и взаимной подгонки соединяемых деталей. Поэтому поверхности спаиваемых деталей перед паянием соответствующим образом обрабатывают, подгоняют друг к другу и тщательно очищают от загрязнений. Жидкий припой лучше всего пристает к чистым, не окисленным и не загрязненным маслами или другими веществами поверхностям деталей. Наиболее пригодна для паяния шероховатая (взрыхленная) поверхность деталей, т.е. такая, какая получается после обработки деталей на металлорежущих станках путем точения, фрезерования и т.п. При паянии заполнение зазоров расплавленным припоем происходит под действием капиллярных сил, величина которых зависит от шероховатости и чистоты спаиваемых деталей.
Припои очень плохо пристают к полированным поверхностям, так как в этом случае они с трудом соединяются с основным металлом. Нельзя оставлять на поверхности спаиваемых деталей следов смазочных масел, так как при высокой температуре они образуют на поверхности коксовую пленку, затрудняющую паяние.
Поверхность деталей перед паянием обычно обрабатывают до чистоты 4-6-го классов. Более истая обработка ухудшает смачиваемость припоем поверхности деталей.
Наиболее распространенными видами паяных соединений являются: стыковое, внахлестку, с косым срезом (в ус), муфтовое, торцовое, донное, фальцевое.
Стыковое соединение (рисунок 227а). Применяется в том случае, когда от паяного изделия не требуется большой прочности, когда нежелательно удваивать толщину металла паяного изделия, а также для паяния деталей, изготовление которых из целого куска металла не рационально.
Соединение внахлестку (рисунок 227б). Обеспечивает высокую прочность, так как поверхности деталей имеют большую площадь соприкосновения. Соединение внахлестку широко применяется, так как удобно при выполнении и по сравнению с другими видами соединений (соединение с косым срезом и др.), не требует выполнения подгоночных операций.
Соединение с косым срезом (рисунок 227в). Обеспечивает высокую прочность, так как по сравнению со стыковым соединением имеет большую площадь соприкосновения поверхности деталей. Этот вид соединения применяют при изготовлении сосудов, ленточных пил и др.
Муфтовое соединение (рисунок 227г). Широко применяется при изготовлении трубопроводов масленых, водяных и газовых систем. Это соединение позволяет получать паяные конструкции достаточно большой прочности.
Торцовое соединение (рисунок 227д). Обеспечивают герметичность изделия. Этот вид соединения применяют при изготовлении резервуаров для различных жидкостей.
Донное фальцевое соединение (рисунок 227е). Обеспечивает герметичность изделий. Этот вид соединения применяют при паянии изделий, имеющих толщину материала до 1.5 мм.
Паяние мягкими припоями.
Перед паянием мягкими припоями детали подгоняют друг к другу, а места спайки тщательно очищают от грязи и жировых веществ. Очистка осуществляется механическим и химическим способами.
Первый выполняют напильниками, щетками, шаберами, наждачным полотном.
Второй – промывкой в бензине или керосине.
Места спайки деталей предварительно облуживают и покрывают флюсами, которые выбирают в зависимости от свойств спаиваемых металлов и припоев.
Рабочую часть паяльника тщательно очищают от грязи, подогревают и облуживают. Перегрев паяльника не допускается. В зависимости от припоя температура нагрева паяльника должна быть от 200 до 600ºС. На гретые паяльники класть на стол или верстак нельзя, они быстро отдадут свое тепло и могут легко загрязниться. Паяльники кладут на специальные подставки.
На шов спаиваемых изделий паяльником наносят припой, после чего шов подогревают паяльником до полного покрытия шва припоем. Если припой не расходится по шву спаиваемого изделия, шов вторично покрывают флюсом.
Спаянный шов тщательно очищают, промывают, протирают сухой ветошью.
При необходимости паяное изделие испытывают на герметичность.
Паяние твердыми припоями.
Как и при паянии мягкими припоями, перед паянием твердыми припоями, спаиваемые детали плотно подгоняют друг к другу. Очищают спаиваемые швы механическим и химическим способами.
Собранные и подогнанные детали в местах пайки покрывают соответствующим флюсом в зависимости от спаиваемого металла и припоя.
На шов наносят припой, смешанный с бурой, и изделие нагревают до температуры плавления припоя различными способами: паяльной лампой, на горне, в печи. Шов должен быть пропаян по всей длине равномерно.
При паянии серебряными или латунными припоями последние накладывают на нагретое место шва или вводят в предварительно нагретый шов. Если припой не расходится по шву, на него вновь насыпают флюс.
После паяния оставшийся на швах флюс удаляют непродолжительным, в течение 10-15 мин кипячением в растворе, содержащем 10% каустической соды, 5% машинного масла и 85% воды.
Спаянное и прокипяченное изделие тщательно промывают в воде, протирают сухой ветошью и сушат.
При необходимости спаянное изделие испытывают на герметичность.
Паяние деталей из алюминия и его сплавов.
У алюминия и его сплавов на поверхности, даже без нагрева, быстро образуется плотная пленка окиси с высокой температурой плавления (более 2000ºС), препятствующая соприкосновению расплавленного припоя с поверхностью детали.
Это обстоятельства делает невозможным паяние деталей из алюминия и его сплавов мягкими и твердыми припоями обычным паяльником, поэтому применяют ультразвуковой паяльник.
Паяние деталей из алюминия и его сплавов выполняют мягкими припоями без применения флюсов. При этом учитывают, что оловянно-цинковые припои растекаются хуже, чем оловянно-свинцовые.
Для приведения паяльника в действие необходимо:
1. Заземлить паяльное устройство.
2. Установить включатель сети в положение "Сеть".
3. При помощи разъемов подключить паяльник к генератору.
4. Включить шнур питания с вилкой в сеть.
5. Установить паяльник на подставке.
6. Перевести выключатель в сети в положение "Вкл." При этом включаются: питание генератора, обмотки подогрева и зажигается индикаторная лампочка.
7. Подогреть паяльник в течение 10 мин.
Приступая к паянию деталей проверяют, исправен ли паяльник. Исправный паяльник при нажатии курка должен издавать звук. Детали, подлежащие пайке, сначала нагревают с помощью паяльника.
Применение флюсов (нашатыря, канифоли и т.п.) для залуживания паяльника, а также при паянии не разрешается.
Расплавление припоя осуществляется при мягкой пайке с помощью стержня паяльника, укрепленного на магнитострикционном вибраторе, а при крупной пайке с помощью отдельно взятого нагревательного прибора.
Припой растекается по очищенной поверхности, сплавляется с верхним слоем основного металла и тем самым обеспечивает получение шва. Частицы оксидной пленки всплывают на поверхность расплавленного припоя и легко удаляются. Расплавленный припой, изолируя поверхность кромок деталей от соприкосновения с окружающим воздухом, препятствует образованию новой окисной пленки.
Отдельные частицы окисной пленки, выплывающие на поверхность расплавленного припоя, удаляют металлической пластинкой.
В связи с тем, что узлы генератора и паяльника находятся под высоким напряжением, вскрытие и ремонт регулирование генератора и паяльника разрешается только специально обученным рабочим.
Паяние деталей из алюминия и алюминиевых сплавов, например из дюралюминия возможно без применения ультразвука. Паяние осуществляется специальными припоями вместе со специальными флюсами.
Опиливание и разрезание металла.
Опиливание металла.
Опиливанием называется операция обработки металла режущим инструментом – напильником, в результате которой с обрабатываемой детали снимают определенный слой металла и придают ей необходимые размеры, заданную форму и требуемую чистоту поверхности.
Опиливание – очень трудоемкая операция. Это обстоятельство заставляет находить и использовать все имеющиеся возможности для повышения производительности труда при опиливании (правильно выбирать напильники, применять опиловочно-зачистные и другие станки и т.п.).
В жестяницком деле опиливают:
Наружные плоские и криволинейные поверхности;
Наружные и внутренние углы, а также сложные иди фасонные поверхности;
Углубления и отверстия, а также пазы и выступы, пригоняя их друг к другу;
Кромки деталей с целью снятия заусенцев.
В зависимости от применения тех или иных напильников точность опиливания заготовок или деталей колеблется от 0.2 до 0.05 мм.
Виды и размеры напильников.
Напильники представляют собой режущий инструмент в виде закаленных стальных брусков различного профиля и длины с насеченными на их рабочих поверхностях зубьями.
Каждый такой зуб напильника представляет собой резец, снимающий слой металла в виде стружки.
Напильник состоит из рабочей части и хвостовой – хвостовика. Кроме этого, элементами напильника являются: нос, ребро, грань, пятка. На хвостовую часть напильника насаживают ручку.
Зубья напильников получают несколькими способами:
Насечкой на насекальных станках специальным зубилом, фрезерованием, шлифованием и протягиванием.
Каждому способу соответствует определенная геометрия зубьев напильника.
По назначению напильники разделяются на две группы: слесарные общего назначения, предназначенные для выполнения различных слесарных работ по металлу; Специальные, предназначенные для выполнения различных работ по металлу и неметаллическим материалам.
Специальные напильники подразделяются на ручные и машинные.
Напильники изготовляют с насечкой следующих типов: с простой, или одинарной; с перекрестной; с дуговой.
Каждый тип насечки имеет свои преимущества и применяется для напильников определенного назначения.
Простая или одинарная насечка применяется при изготовлении некоторых видов специальных напильников (например, для заточки пил по дереву).
Напильники с простой насечкой целесообразно применять во всех случаях, когда требуется с узкой обрабатываемой поверхности удалить незначительный слой металла.
Перекрестная, или двойная, насечка применяется при изготовлении напильников общего назначения. В этих напильниках основная насечка выполняется под углом (ламбда)=25º, а вспомогательная – под углом (омега)=45º.
Такие углы наклона насечки обеспечивают высокую производительность.
Точечная, или рашпильная, насечка применяется при изготовлении напильников-рашпилей. Рашпили с точечной насечкой имеют крупные зубья и вместительные канавки, что способствует лучшему отделению стружки при опиливании мягких металлов, резины, кожи, пластмасс и др.
Слесарные напильники различаются по двум основным признакам: по форме поперечного сечения и по числу насечек на один сантиметр длины напильника.
Слесарные напильники изготовляют по форме поперечного сечения восьми типов: плоские (тип А), плоские остроносые (тип Б), квадратные (тип В), трехгранные (тип Г), круглые (тип Д), полукруглые (тип Е), ромбические (тип Ж), ножовочные (тип К).
По числу насечек слесарные напильники делятся на шесть номеров: 0, 1, 2, 3, 4, 5. Номер насечки является показателем эксплуатационного назначения размерного ряда напильников по величине шага основной насечки.
Напильники с насечкой №0 и 1, так называемые драчевые, имеют наиболее крупные зубья и служат для опиливания с точностью 0.2-0.5 мм деталей, имеющих припуск на обработку от 0.5 до 1 мм.
Напильники с насечкой №2, так называемые личные, применяют для чистового опиливания деталей с точностью 0.02-0.15 мм, при этом припуск на обработку составляет от 0.1 до 0.3 мм.
Напильники с насечкой №3, 4, 5, так называемые бархатные, применяют для окончательной отделки деталей с точностью от 0.01 до 0.005 мм, при этом припуск на обработку колеблется от 0.025 до 0.05 мм.
Напильники изготовляют из инструментальной углеродистой стали У13 или У13А и закаливают на твердость не ниже HRC 54-58.
Рашпили отличаются от слесарных напильников насечкой. Зубья у них большие короткие в виде пирамидок. Благодаря большим размерам зубьев и вместительным канавкам позади каждого зуба рашпили пригодны для опиливания мягких металлов. Зубья рашпиля расположены рядами, перпендикулярными его оси.
Чтобы при опиливании не получалось канавок, ряды смещены друг относительно друга на половину шага между зубьями.
В жестяницком деле применяют рашпили общего назначения для опливания деталей из мягких металлов(алюминия, дюралюминия и др.).
Рашпили общего назначения изготовляют четырех типов: плоские тупоносые, плоские остроносые, круглые, и полукруглые. Рашпили всех четырех типов изготовляют длиной 250 и 350 мм.
Для изготовления рашпилей применяют инструментальную углеродистую сталь в основном марок У7А, У10А, закаливаемые до твердости HRC 35-40.
Самые мелкие напильники, так называемые надфили, предназначены для выполнения очень мелкой и точной работы. Они различаются по форме поперечного сечения и по числу насечек на один сантиметр длины напильника.
Надфили изготовляют по форме поперечного сечения одиннадцати типов: плоские тупоносые, плоские остроносые, квадратные, трехгранные односторонние, круглые, полукруглые, овальные, ромбические, ножовочные и пазовые.
По числу насечек надфили делятся на шесть номеров: 1, 2, 3, 4, 5, 6.
Надфили плоские тупоносые, плоские остроносые, квадратные, трехгранные, круглые, полукруглые, ромбические, пазовые изготовляют двух размеров: по длине рабочей части 60 и 80 мм и дине хвостовика соответственно 60 и 80 мм.
Надфили ножовочные изготовляются трех видов: по длине рабочей части 60, 80, 40 мм и длине хвостовика соответственно 60, 80, 40 мм.
Надфили изготовляют из инструментальной углеродистой стали У12 или У12А и закаливают до твердости HRC 54-60.
Напильник имеет деревянную ручку со стяжным кольцом, которое предохраняет ее от трещин при насадивании на хвостовик напильника.
Ручка должна плотно насаживаться на хвостовик напильника, для чего в нем сверлят отверстие диаметром, соответствующим размерам средней части хвостовика, и глубиной, равной длине хвостовика. Затем разогретым докрасна хвостовиком старого напильника такого же размера выжигают отверстие точно по форме хвостовика на 2/3-3/4 его длины.
При надевании ручки на хвостовик нельзя ударять молотком по напильнику, так как возможна поломка его режущей части.
При правильном надевании ручкой ударяют о слесарный верстак до тех пор, пока она не сядет плотно на хвостовик.
Насаживая ручку на хвостовик напильника, следят за тем, чтобы она была засажена без перекоса.
Ручки изготовляют из дерева (береза, бук) или прессованной бумаги.
Деревянные ручки применяются чаще, так как они более практичны. Длина ручки должна быть в полтора раза длиннее хвостовика напильника.
Ручки для напильников общего назначения выпускаются длиной 90, 100, 110, 120, 130, 140 мм, диаметром ее на конце соответственно 12, 16, 20, 23, 25, 28 мм.
Размер ручки выбирается соответственно величине напильника.
Выбор напильников и уход за ними.
Напильники выбираются в зависимости от величины припуска, оставляемого на опиливание заданной точности обработки, величины и формы опиливаемой поверхности. Заготовки и детали могут быть обработаны напильником с разной точностью.
При опиливании поверхностей заготовок и деталей драчевыми напильниками достигают точности от 0.2 до 0.5 мм, личными – от 0.02 до 0.15 мм, бархатными – от 0.005 до 0.01 мм.
Припуски на опиливание поверхностей заготовок и деталей выбирают также в зависимости от типа напильника. Припуски на обработку поверхностей заготовок деталей берут при опиливании драчевыми напильниками от 0.5 до 1 мм, личными – от 0.1 до 0.3 мм, бархатными – от 0.025 до 0.05 мм.
Величина слоя металла, снимаемого напильником за один рабочий ход при опиливании драчевыми напильниками колеблется от 0.08 до 0.15 мм, личными – от 0.02 до 0.08 мм, бархатными – от 0.025 до 0.05 мм.
Длина напильника выбирается в соответствии с длиной опиливаемой поверхности. При опиливании слишком длинным напильником трудно правильно балансировать и удерживать его в горизонтальном положении, вследствие этого трудно правильно опиливать поверхность заготовки или детали.
Слишком короткие напильники малопроизводительны, так как у них меньший рабочий ход и при опиливании трудно нажимать на них руками.
Практикой выработаны следующие соотношения между длиной напильника и длиной обрабатываемой поверхности:

Для опиливания заготовок и деталей, изготовляемых из различных материалов, применяют напильники с разной насечкой. Заготовки и детали из чугуна и мягкой стали опиливают драчевыми плоскими и плоскими остроносыми напильниками с насечкой №0 и 1. При небольшой толщине заготовок и деталей и при опиливании стали повышенной твердости применяют личные напильники с насечкой №2. Для чистового опиливания стальных и чугунных заготовок и деталей применяют личные напильники с насечкой №2, а при повышенных требованиях к чистоте поверхности – бархатные напильники с насечкой №3 и №4. Заготовки и детали из меди, латуни и бронзы опиливают напильниками с более острыми зубьями, чем при опиливании заготовок и деталей из стали и чугуна. В тех случаях, когда требуется опилить одним и тем же напильником латунные и стальные заготовки или детали, в первую очередь опиливаются латунные заготовки или детали, а затем, когда напильник достаточно затупился – заготовки или детали из стали. Для опиливания заготовок и деталей из алюминия и его сплавов применяют специальные напильники с крупной и глубокой насечкой, обеспечивающей высокую производительность и хорошую чистоту обрабатываемой поверхности. Заготовки и детали из свинца, баббита и других мягких металлов опиливают личными плоскими остроносыми напильниками с насечкой №2. Свинец и баббит значительно мягче меди и алюминия, поэтому их опиливают также специальными напильниками с очень острыми зубьями и глубоким впадинами, обеспечивающими высокую производительность и хорошую частоту опиливаемых поверхностей. Напильники каждого типа предназначены для опиливания поверхностей определенного вида и размеров. Плоские и плоские остроносые напильники применяют для опиливания плоских и выпуклых поверхностей различных деталей из черных и цветных металлов и сплавов, а также для пропиливания шлицев и канавок. Квадратные напильники предназначены для опиливания плоских и выпуклых поверхностей, квадратных и прямоугольных отверстий, а также всевозможных пазов. Оттянутый носик квадратного напильника служит также для распиливания квадратных отверстий. Для выпиливания углов в прямоугольных отверстиях и пазах квадратные напильники должны иметь острые ребра. Трехгранные напильники служат главным образом для опиливания внутренних острых углов в пазах различных деталей и для выпиливания трехгранных и многогранных отверстий. Ребра трехгранных напильников должны быть достаточно острыми. Круглые напильники применяются для распиливания круглых или овальных отверстий и вогнутых поверхностей. Полукруглые напильники применяют для опиливания полукруглой стороной вогнутых поверхностей, а плоской стороной – плоских поверхностей. Ромбическими напильниками опиливают узкие фасонные места, галтели, прорези и канавки в деталях. Ножовочные напильники предназначены для опиливания внутренних углов, клиновых канавок, узких пазов трехгранных, квадратных и прямоугольных отверстиях. Напильник – очень хрупкий инструмент и быстро портится, если с ним небрежно обращаются. Одним из основных условий при работе напильником является надлежащий уход за ним. Мельчайшие стружки (опилки), срезаемые зубьями напильника, застревают в углублениях, вследствие чего напильник начинает скользить по обрабатываемой поверхности и перестает снимать стружку, как говорят "не берет". Чтобы восстановить его работоспособность, необходимо удалить все застрявшие частицы металла, т.е. очистить зубья напильника. Для очистки драчевых напильников с крупной насечкой применяют специально заостренную лопатку из мягкого железа, а для очистки личных и бархатных напильников – жесткие щетки из стальной проволоки. Очистку ведут только в направлении верхней насечки, так как в противном случае происходит заступление зубьев напильника в результате воздействия на них твердой проволочной щетки. Очищать напильник, используемый для опиливания мягких металлов, можно лопаткой из мягкой латуни. Латунная лопатка проталкивается в направлении верхней насечки. При этом прилипшие к поверхности впадин кусочки металлической стружки легко удалить. Во время работы нельзя класть напильник на замасленную поверхность верстака или браться за его рабочую (насечную) часть грязными замасленными руками. От этого напильник быстро засаливается и им трудно работать. Засаленные напильники чистят куском твердого древесного угля, которым трут поперек напильника для полного уничтожения следов масла, а затем чистят проволочной щеткой. Напильники всегда должны быть сухими. Влажные напильники легко подвергаются коррозии и становятся непригодными к работе. Напильники держат изолированно друг от друга, храня их в специальном ящике с гнездами, находящимися в выдвижном ящике слесарного верстака.При таком способе хранения напильники всегда находятся под рукой у рабочего и одновременно защищены от повреждений.
Общие приемы правила опиливания вручную.
Прежде чем приступить к опиливанию поверхности заготовки или детали, подготавливают рабочее место. Слесарные тиски устанавливают по росту жестянщика и надежно укрепляют на слесарном верстаке. Правильно установленными слесарными тисками считаются такие, когда кулак руки, поставленной локтем на губке тисков, упирается в подбородок.
Если слесарные тиски укреплены на слесарном верстаке слишком высоко, надо положить на пол (впритык к слесарному верстаку) деревянный щит или решетку.
Заготовки и детали зажимают между губками слесарных тисков так, чтобы они опиливаемыми поверхностями выступали над губками слесарных тисков на высоту от 4 до 8 мм.
Не следует зажимать заготовки и детали лишь краями губок слесарных тисков, так как губки перекашиваются и не могут достаточно надежно их удержать.
При зажиме в слесарных тисках заготовок и деталей с начисто обработанными поверхностями необходимо учитывать, что насечка на губках слесарных тисков может оставить следы на обрабатываемых поверхностях заготовок деталей, что ведет к их браку или требует дополнительного опиливания.
Чтобы избежать при опиливании брака или дополнительного опиливания заготовок или деталей, на губки слесарных тисков надевают предохранительные губки, называемые нагубниками, которые изготовляют из низкоуглеродистой стали, латуни, алюминия, меди, цинка.
При опиливании заготовок и деталей очень важно, чтобы рабочий имел правильную стойку и правильно держал напильник.
Перед опиливанием рабочий становится перед слесарными тисками в полоборота к ним (слева или справа, смотря по необходимости), т.е. повернувшись на 45º к оси тисков. Левую ногу он выдвигает вперед, а правую отставляет назад, так, чтобы середина ее ступни находилась напротив пятки левой ноги, причем расстояние между пятками должно быть не более 200-300 мм. Такое положение ног обеспечивает наибольшую устойчивость корпуса при опиливании.
Напильник берут в правую руку так, чтобы задний конец ручки упирался в ладонь, большой палец находился сверху и был направлен вдоль ручки, а остальные четыре пальца поддерживали ее снизу.
При плотном обхвате ручки напильника правой рукой создается большое число точек опоры для пальцев.
Напильник кладут на обрабатываемую заготовку или деталь, затем накладывают левую руку ладонью поперек напильника на расстоянии 20-30 мм от его конца. При этом пальцы должны быть полусогнуты, а не поджаты, так как иначе их легко поранить об острые края обрабатываемой заготовки или детали.
Очень важно, чтобы обе руки находились в определенном положении, т.е. правая рука от локтя до кисти составляла с напильником прямую линию, а локоть левой руки был приподнят. Такое положение обеих рук помогает сохранить правильное положение напильника и облегчает регулирование нажима при его передвижении по обрабатываемой поверхности заготовки или детали.
При опиливании поверхности заготовки или детали напильник двигают обеими руками вперед (от себя) и назад (на себя).
Движение напильника вперед называется рабочим ходом, а движение назад – холостым ходом напильника.
При рабочем ходе напильника, т.е. движении напильника вперед, на него нажимают руками, но неодинаково и неравномерно. В начале рабочего хода надо на напильник сильнее нажимать левой рукой, постепенно ослабляя нажим левой рукой и увеличивая нажим правой руки.
Когда напильник дойдет до середины, нажим левой и правой рук должен быть одинаковым.
По мере продвижения напильника вперед увеличивают нажим правой руки и ослабляют нажим левой.
При холостом ходе напильника, т.е. движении его назад, не него не нажимают, иначе быстро притупляются его зубья.
При опиливании делают от 40 до 60 двойных движений напильника в минуту.
Для успешного опиливания необходимо, чтобы зубья напильника были всегда острыми, тогда каждый зуб будет снимать слой металла определенной величины. Чем крупнее зубья напильника, тем большей величины он снимает стружку за один рабочий ход.
При опиливании сохраняют направление напильника строго параллельно опиливаемой поверхности: только при этом условии обеспечивается опиливание поверхности без завала.
Для достижения точности опиливания поверхности напильник продвигают не до конца насечки, т.е. настолько, чтобы насечка не заходил за край обрабатываемой поверхности при движении напильника вперед. При холостом ходе напильника левая рука не должна заходить за середину опиливаемой поверхности. Этим обеспечивается опиливание поверхности без завала.
Во время опиливания обрабатываемую поверхность заготовки или детали проверяют на прямолинейность проверочной линейкой, которую ставят ребром на обрабатываемую поверхность, наклоняют ее до 45º и смотрят против света. Если поверхность заготовки или детали прямолинейная, то ребро линейки будет во всех местах прилегать к ней и просвет будет равномерным.
Опиливание плоских поверхностей вручную.
Плоские поверхности могут быть широкими и узкими. В зависимости от вида обрабатываемых плоских поверхностей применяют различные напильники и приемы опиливания.
Опиливают плоские поверхности вручную плоскими и плоскими остроносыми напильниками. Если чистота обработки в чертеже не указана, опиливание выполняется только драчевыми напильниками. В тех случаях, когда требуется получить более чистые и гладкие поверхности, опиливают личными напильниками.
Широкие поверхности опиливают по сравнению с узкими более острыми напильниками. Поэтому если требуется опилить одним напильником широкую и узкую поверхности, сначала опиливают широкую поверхность.
Напильники по длине выбирают с таким расчетом, чтобы было обеспечено правильное соотношение между длиной опиливаемой поверхности и длиной рабочей части напильников, иначе опиливание широких плоских поверхностей заметно затрудняется.
При опиливании плоских поверхностей пользуются поверочными линейками, масштабными линейками, штангенциркулями с точностью отсчета 0.1 мм, угольниками 90º и ручными тисочками.
Прежде чем приступить к опиливанию плоской поверхности, знакомятся с чертежом детали, очищают заготовку от загрязнения, измеряют ее и определяют, можно ли из нее изготовить деталь по заданному чертежу.
Установив пригодность заготовки детали, определяют базу, т.е. поверхность, от которой будут выдерживаться размеры детали и взаимное расположение всех ее поверхностей. Затем размечают заготовку, т.е. наносят на нее разметочные риски, указывающие границы опиливания, т.е. снятия излишнего слоя металла.
При опиливании заготовка или деталь должна быть надежно закреплена в слесарных тисках. Если заготовка будет зажата слабо, то вследствие вибрации возможна деформация и поломка режущих кромок зубьев напильника.
Опиливают широкие поверхности перекрестным движением напильника. Для этого становятся несколько слева от слесарных тисков и ведут опиливание поверхности заготовки слева направо под углом 30-40º к боковым сторонам слесарных тисков. В этом случае косые штрихи на опиливаемой поверхности будут расположены наискось, т.е. с угла на угол.
После того, как в этом направлении будет опилена вся поверхность, становятся прямо против слесарных тисков и опиливают поверхность заготовки прямым штрихом. Затем становятся правее слесарных тисков и продолжают опиливать поверхность заготовки косым штрихом, но уже справа налево, т.е. снова наискось с угла на угол.
При таких приемах опиливания на поверхности получаются пересекающиеся штрихи и совершенно ровная поверхность.
Когда заготовками являются отливки или поковки, следует учитывать наличие твердой поверхностной корки. Во время опиливания отливки или поковки с поверхностной коркой за несколько рабочих ходов напильник может затупиться. Поэтому не стоит применять новые напильники для опиливания поверхностей корки у отливок или поковок. Для этой цели применяют только напильники, затупившиеся при опиливании других заготовок или деталей. Еще лучше поверхностную корку у поковок или оливок срубить зубилом, прежде чем приступить к опиливанию. Для опиливания широких поверхностей часто применяют драчевые квадратные напильники. Это объясняется тем, что при опиливании драчевым квадратным напильником затрачивается меньше усилий, чем при опиливании плоским драчевым напильником.
При опиливании узких поверхностей, например заготовок из листового металла, применяют напильники с такими размерами насечки, чтобы в контакте с обрабатываемым металлом находилось одновременно несколько зубьев.
Если насечка напильников очень крупная, металл обрабатываемой заготовки может попасть между зубьями и вызвать их поломку, особенно при сильном нажиме на напильник. Поэтому для опиливания узких поверхностей применяют напильники длиной от 100 до 160 мм с мелкой насечкой, обеспечивающие врезание в металл одновременно нескольких зубьев.
Заусенцы на заготовках и деталях снимают плоскими остроносыми драчевыми напильниками быстрыми движениями напильника (вперед от себя) по кромкам обрабатываемых заготовок или деталей.
Разрезание металла.
Разрезанием листового металла называется операция разъединения целого листа, полосы или ленты на части определенной формы и размеров, называемые заготовками.
Различают три способа разрезания листового металла: прямолинейный, криволинейный и смешанный.
Каждый из них может быть единичным или групповым.
Прямолинейное разрезание листового металла выполняют на рычажных, листовых с наклонными ножами и многороликовых ножницах, а также вырубкой в штампах. В результате прямолинейного разрезания листов, полос и лент получают заготовки с прямолинейным контуром, квадрантной, прямоугольной, ромбической и трапециевидной формы.
Криволинейное разрезание листового металла осуществляют на роликовых и вибрационных ножницах, фрезерных станках, а также вырубкой в штампах. В результате криволинейного разрезания листов, полос и лент получают заготовки с криволинейными контурами: круглой, эллипсоидной и других форм.
При смешанном способе разрезания из листов, полос и лент вырезают заготовки, имеющие прямолинейный и криволинейный контур. В результате разрезания листового металла по смешенному способу получают заготовки деталей со сложной формой, например усеченного цилиндра, усеченного конуса и т.д.
При смешанном способе разрезают листовой металл вначале на оборудовании для прямоугольного разрезания, а затем на оборудовании для криволинейного разрезания.
При изготовлении листовых заготовок деталей на фрезерных станках производительность (скорость вдоль линии реза) составляет от 0.5 м/мин при ручной подаче до 2 м/мин при автоматической. При фрезеровании листового металла листы складывают "пакетом", т.е. несколько листов один на другой. Это увеличивает производительность труда, потому что одновременно обрабатывается несколько деталей. Кроме того, при групповом раскрое деталей на радиально – фрезерных и копировально-фрезерных станках достигается экономия металла.
Холодная штамповка, т.е. вырубка плоских деталей на вырубных штампах, производительнее этого метода и является наиболее экономичным методом изготовления листовых заготовок деталей. На изготовление листовых заготовок деталей холодной штамповкой в среднем затрачивается 0.1-0.2 мин на каждую.
Применение штамповки ограничивается относительной дороговизной штампов, а также сравнительно небольшими размерами деталей.
Резка ножницами.
Разрезать листовой металл на отдельные части, вырезать в деталях отверстия, изготовлять детали с криволинейным контуром и выполнять другие подобные работы можно ручными ножницами. В зависимости от расположения режущей кромки лезвия ножниц (справа или слева от нижнего лезвия) они называются правыми или левыми. У правых ножниц скос на нижнем лезвии при резке находится справа, а резка производится по часовой стрелке. У левых ножниц скос на нижнем лезвии при резке находится справа, а резку выполняют против часовой стрелки.
Ручные ножницы изготовляют из углеродистой инструментальной стали У7 или У8. Ножницы состоят из двух половинок, которые изготавливаются цельными или составными с приваркой лезвий. Цельные половинки ножниц изготовляют из углеродистой стали 65, 70. Ручки сварных ножниц изготовляют из углеродистой стали не ниже марки Ст.2, а лезвия – из инструментальной углеродистой стали У7 с термической обработкой их до твердости HRC 52-58. Режущие кромки лезвий остро затачиваются под углом 70-75º и шлифуют. Стандартная длина ножниц составляет 200, 250, 320, 360 и 400 мм, длина лезвий – соответственно 55, 70, 90, 100 и 110 мм. На лезвиях и поверхностях ножниц не должно быть завалов, выхватов, выкрошенных мест, заусенцев, раковин, плен, волосовин, зазубрин и трещин.
Лезвия ножниц должны в закрытом положении взаимно перекрываться, причем перекрытии на концах не должно превышать 2 мм. Обе половины должны соединяться при помощи винта и гайки и обеспечивать плотное прилегание половинок без перекосов и люфта. Ножницы должны резать любым участком режущих кромок. При этом ход их должен быть плавным без заеданий.
Ручные ножницы изготовляют с прямыми и кривыми режущими лезвиями.
Ручные ножницы с прямыми режущими лезвиями применяют для разрезания листов, полос и лент из стали толщиной до 0.7 мм, а из цветных металлов до 1.5 мм по прямым линиям.
Ножницы с кривыми режущими лезвиями применяют при разрезании листов, полос и лент из стали толщиной до 0.6 мм, а из цветных металлов толщиной до 1.2 мм по кривым линиям или при вырезании деталей с комбинацией кривых и прямых линий.
При резке ручными ножницами металла большой толщины можно для уменьшения прикладываемого к ручкам усилия закреплять одну из них в тисках. Если требуется разрезать материал по прямой линии или вырезать округленную фигуру (без резких закруглений) удобнее работать правыми ножницами. В этом случае лучше видна разметочная линия.
У стуловых ножниц одна кромка загнута и заострена. Ее укрепляют в массивной деревянной подставке или в тисках. От длины другой ручки зависит усилие резки. Стуловыми ножницами разрезают листовой металл толщиной до 2 мм.
Ручные рычажные ножницы позволяют создать большое усилие резания. Этими ножницами можно резать стальные листы толщиной до 4 мм, а листовой цветной металл – толщиной до 6 мм. Разрезаемый лист помещают между нижним ножом и верхним ножом, который приводят в действие рычагом. Ножницы обеспечивают гораздо большую точность обработки, чем обыкновенные ручные и даже стуловые.
Ножницы должны быть остро заточены. Это не только облегчает резку, но и дает возможность получать ровный срез, уменьшая тем самым опасность пореза рук работающего.
Угол заострения лезвий ножниц при резке твердых металлов должен быть в пределах 80-85º, при резке металлов средней твердости – 70-75º, при резке мягких металлов – 65º.
Не рекомендуется раскрывать ножницы слишком широко: они будут выталкивать лист, а не резать. Во время работы между заготовкой и плоскостью резки должен быть прямой угол. Если у ручных ножниц ослаблен шарнир, то для хорошей резки нужно плотно прижимать лезвия ножниц друг к другу.
Разрезают листовой металл ручными ножницами, как правило, по заранее нанесенным на поверхности металла разметочным линиям.
При разрезании листов на широкие полосы левой рукой отгибают отрезаемую полосу, не делая резких перегибов. Это облегчит продвижение ножниц при разрезании и предохранит правую руку от пореза.
При разрезании листа левыми ножницами на узкие заготовки следят, чтобы они отгибались вперед.
При разрезании листового металла по криволинейному контуру, например при вырезке круга левыми ножницами, режут в направлении хода часовой стрелки, располагая ножницы так, чтобы они не перекрывали лезвием линии разметки.
Детали с криволинейным очертанием вырезают правыми ножницами против хода часовой стрелки.
Нужно следить за те, чтобы плоскость резания была перпендикулярна к разрезаемому листу, так как перекос ножниц ведет к смятию металла по кромке разреза, заеданию и образованию заусенцев.
При перемещении ножниц вперед их плотно прижимают к концу пореза, в противном случае неизбежно появление заусенцев. Вырезают отверстия в деталях ножницами с кривыми режущими лезвиями.
Разрезание листового металла ручными вибрационными ножницами.
Более производительно разрезать листовой металл переносными ручными вибрационными ножницами, работающими от электрической энергии или сжатого воздуха. Эти ножницы изготовляют разных размеров и различной мощности.
Электровиброножницы Н-31 предназначены для разрезания листовой углеродистой стали средней твердости толщиной до 2.7 мм. Эти ножницы состоят из корпуса, электродвигателя, редуктора, кривошипно-шатунного механизма, ножевого рычага с подвижным ножом, улитки с неподвижным ножом, кабеля электросети и заземления.
Остов ножниц состоит из корпуса, картера ножевой головки и рукоятки, отлитых из алюминиевого сплава. В корпусе вмонтирован электродвигатель, который через редуктор приводит в движение кривошипно-шатунный механизм, приводящий в возвратно-качательное движение ножевой рычаг с верхним режущим ножом. Улитка с нижним режущим ножом жестко соединена с картером ножевой головки. Крепление улитки выполнено таким образом, что позволяет регулировать величину захода режущих ножей, изменяющуюся по мере заточки верхнего и нижнего ножей. Заход режущих ножей в этом случае регулируется прокладками. Нормальная величина захода составляет 3-5 мм.
При помощи регулировочного болта улитка может перемещаться в поперечном направлении для изменения величины зазора между верхними и нижними ножами в зависимости от толщины разрезаемого листового металла.
Величина зазора между верхними и нижними ножами электровиброножниц:

Курковый выключатель и трехжильный кабель электросети и заземления вмонтированы в рукоятку ножниц. Для работы ножницы подвешивают над верстаком при помощи троса. Одним концом трос крепится за рукоятку – крюк, а другой конец перебрасывается через блок. К блоку подвязывают противовес несколько больше веса ножниц, примерно 10 кГ. Электроножницы во время работы держат правой рукой, а левой отгибают отрезаемую заготовку. На руки должны быть надеты резиновые перчатки. Во избежание поражения электрическим током работать ножницами без резиновых перчаток и заземления ножниц не разрешается. Заземляют корпус ножниц путем подключения его к специальному заземлителю, используя для этого третью жилу в соединительном шнуре.Техническая характеристика электровиброножниц Н-31:

Для разрезания листового металла рекомендуется применять ножницы, работающие от тока повышенной частоты. Высокочастотные электроножницы имеют ряд преимуществ перед электроножницами, работающими от электрической сети нормальной частоты: они меньше по габаритным размерам, имеют меньшую массу и большую производительность, более безопасны и надежны в эксплуатации. Высокочастотные электроножницы питаются трехфазным током напряжением 36 в, с частотой тока 200 гц. Эта частота и напряжение создаются специальным преобразователем, рассчитанным на обслуживание нескольких электроножниц одновременно. Для разрезания листового металла наряду с электроножницами широко применяют также пневмоножницы различных конструкций, размеров и мощностей. Ножницы "кусачки" пневматические применяют для прямолинейного и криволинейного разрезания листового металла. Ножницы приводятся в действие пневматическим роторным двигателем, находящимся в левой части корпуса. В головке ножниц имеется шток. В штоке закрепляется пуансон, который проходит сквозь отверстие матрицы, удерживаемой на головке накидной гайкой. Пуансон, получая возвратно-поступательное движение от штока, с помощью матрицы просекает листовой металл, тем самым разрезая его на части. При вырезке отверстий с замкнутым контуром предварительно просверливают отверстие диаметром не менее 22 мм.Ножницы "кусачки" пневматические изготовляют двух моделей: ПНК-2 и ПНК-3.
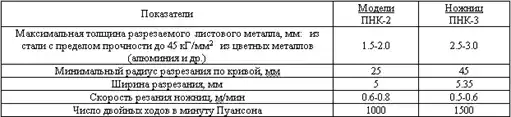
Разрезание листового металла стационарными рычажными ножницами.
На стационарных рычажных ножницах разрезают листы, полосы, ленты на заготовки любой длины. Ножницы снабжены регулируемым упором, позволяющим отрезать полосы или ленты одинаковой ширины. На этих ножницах разрезают листовой материал с пределом прочности до 45-50 кГ/мм2, толщиной до 1.5-2.5 мм.
Рычажные ножницы по устройству очень просты, но при работе на них надо быть осторожным, иначе возможны случаи травмирования пальцев рук.
Станина и стол ножниц чугунные. Нижний неподвижный нож встроен в стол ножниц. Верхний подвижный нож, закрепленный в ножедержателе, имеет кривую режущую кромку, кривизна которой подобрана так, чтобы во время работы ножниц угол между лезвием и разрезаемым листом не изменялся. Верхний подвижный нож снабжен противовесом.
Выдерживанние заданных размеров отрезаемых заготовок при работе на рычажных ножницах обеспечивается двумя способами: установкой на определенный размер регулирования упора и предварительной разметкой разрезаемых листов.
Для разрезания листа по упору этот упор сначала устанавливают на требуемое расстояние от режущей кромки нижнего неподвижного ножа, закрепленного в столе ножниц. Лист в процессе разрезания плотно прижимают боковой кромкой к упорной линейке, а другой кромкой – к упору. Затем поворотом рукояти от себя лист плотно прижимают сверху прижимной планкой и при опускании ножедержателя с верхним ножом разрезают на заготовки. Ножедержатель при опускании вниз упирается в пружинный упор.
Когда требуется отрезать заготовку по разметке, упор отодвигают, чтобы он не мешал при работе. Лист для разрезания устанавливают так, чтобы риски разметки находились точно под режущей кромкой ножа, после чего лист прижимают планкой. После закрепления листа его разрезают.
В процессе работы на ножницах следят за тем, чтобы зазор между ножами не увеличивался, так как при большом зазоре кромки на заготовке получаются с заусенцами.
Во время работы не разрешается снимать противовес с ножниц. Противовес служит для предохранения от самоопускания ножедержателя с верхним ножом, а также для обеспечения равномерности нажима на разрезаемый лист.
Разрезание листового металла многодисковыми ножницами.
Многодисковые ножницы предназначены для разрезания листов на заготовки заданной ширины. Конструкция ножниц позволяет разрезать листы любой длины.
Наиболее распространены многодисковые ножницы Н-401, Н-402 и Н-403. Эти модели имеют различное количество пар дисковых ножей, насаженных на верхнем и нижнем шпинделях ножниц. Установка их возможна на разных расстояниях друг от друга, что позволяет изменять ширину разрезаемых заготовок.
Диаметр дисковых ножей обычно берется равным примерно 70-кратной толщине разрезаемого листа. Кромки дисковых ножей представляют собой режущую грань и затачиваются под углом 75-80º. Межцентровое расстояние дисковых ножей регулируется одновременно для всех пар дисковых ножей подъемом или опусканием верхнего шпинделя, производимым специальным установочным механизмом. Необходимое размещение дисковых ножей вдоль шпинделя для установки их на заданную ширину отрезаемых заготовок осуществляется сменными втулками. Все указанные типы ножниц имеют кромкокрошитель. Ножи кромкокрошителя могут перемещаться вдоль шпинделя. Управление ножницами кнопочное. Ножницы приводятся в действие от электродвигателя.
Приступая к работе на многодисковых ножницах, устанавливают дисковые ножи не верхнем и нижнем шпинделях в соответствии с шириной заготовок деталей, на которые разрезаются листы. Для направления листа во время его разрезания на столе ножниц имеется направляющая линейка. Разрезаемый лист подается к дисковым ножам двумя валиками, расположенными с задней стороны и приводимыми во вращение от зубчатых колес нижнего шпинделя.
При разрезании листов из алюминиевых сплавов стол ножниц покрывают войлоком для предохранения листа от механических повреждений. Операция разрезания листа происходит таким образом, что одна кромка его все время прижимается к направляющей планке, закрепленной по боковому краю стола. Дисковые ножи должны иметь хорошо заточенные режущие кромки. Во время работы ножи периодически смазывают.
Разрезание листового металла роликовыми (двухдисковыми) ножницами.
Роликовые (двухдисковые) ножницы применяются для прямолинейного и криволинейного разрезания листового металла. Роликовые ножницы изготовляют с ручным и механическим приводом, последние применяются чаще.
По конструкции станины ножницы изготовляются с горизонтальным или наклонным, идущим вниз, вылетом.
На роликовых ножницах с горизонтальным вылетом вырезают из листов заготовки деталей круглой и эллиптической формы (днища, кольца, крышки и т.д.). Кроме того, эти ножницы (при применении специальных направляющих) используют для разрезания листов, полос и лент на заготовки деталей квадратной и прямоугольной формы.
Ножницы с горизонтальным вылетом имеют литую чугунную станину, установленную на подставке. На переднем конце верхней части станины расположена головка, несущая верхний круглый нож. Второй круглый нож, находящийся на нижней части станины, расположен пол углом по отношению к первому, что обеспечивает получение чистого среза (без заусенцев). Шпиндели, на которых насажены круглые ножи, посредством зубчатых колес и валов с шарнирным соединениями приводятся во вращение от электропривода, установленного на отдельном кронштейне станины. Изменение скорости вращения ножей обеспечивается коробкой скоростей.
На роликовых ножницах с наклонным вылетом преимущественно обрезают кромки полученных отрезанием заготовок деталей. Кроме того, на этих ножницах разрезают листы на заготовки деталей с криволинейными очертаниями.
Резка ножовкой.
Ручными ножовками разрезают материал различного профиля, листы, прутки и полосы, толщина которых обычно превышает 2.5 мм. Их применяют также для прорезания пазов, вырезки заготовок по размеченному контуру и т.д.
Ножовка состоит из станка и ножовочного полотна. Ножовочный станок устроен следующим образом. В рамке имеются две головки с прорезями, в которые вставляют и закрепляют штифтами концы полотна. Полотно натягивают винтом-барашком, скрепленным с головкой. Головка заканчивается острием, на которое насажена деревянная ручка.
Ножовочные полотна изготовляют из быстрорежущей стали Р9, Р18 или из легированной стали Х6ВФ. Режущую часть полотна закаливают до твердости HRC 61-64.
Размеры ножовочных полотен, мм.

Полотна с шагом S=0.8-1 мм предназначены для резки листового полотна и тонкостенных труб, с шагом 1.25 мм – для резки профильного проката. Полотна с шагом 1.6 мм пользуются в остальных случаях. Полотно должна быть натянуто туго и не гнуться во время работы, но его нельзя перетягивать. Натяжение полотна регулируют винтом-барашком. После сборки ножовки концы штифтов, вставленных в отверстия на концах полотна, должны быть загнуты. Перед тем как разрезать широкую заготовку, рекомендуется провести несколько раз по месту разреза трехгранным напильником. Начинают резку так как показано на рисунке(85 а.) Ножовку держат одной правой рукой, а ногтем большого пальца левой руки не дают полотну смещаться в сторону. Во избежания поломки зубьев ножовочного полотна нельзя начинать резку с ближнего угла заготовки (рис. 85б).(рисунок 85. Начало резки ножовкой (а – правильно; б – неправильно)после того как полотно достаточно врежется в металл, ножовку постепенно переводят в горизонтальное положение. Во время резки нужно использовать всю длину ножовочного полотна, а не только его середину. Это даст возможность дольше работать одним полотном и предупредить излишний нагрев. Чтобы уменьшить нагрев, возникающий при результате трения полотна о металл, нужно также смазывать полотно графитной мазью (2 части сала и 1 часть графита) или, в крайнем случае, вареным маслом. Если в процессе работы полотно приходится заменять, резку нужно продолжить с другой стороны заготовки, так как в старом пропиле полотно будет защемляться. Так же следует поступать при "уводе" полотна в сторону. Нельзя работать ножовочным полотном со сломанным зубом. Рекомендуется заточить несколько соседних зубьев(рис. 86), после чего продолжить резку. Полосовой материал разрезают как правило, по узкой стороне. Длинные заготовки из полосового материала закрепляются в тисках т распиливаются ножовкой, полотно которой поворачивают на 90º(рис. 87). Концы полотна вставляют в боковые прорези головок ножовочного станка и закрепляют штифтами. Тонкий листовой материал зажимают для резки в тисках между деревянными прокладками (рис.88а). Деревянные прокладки применяют также для закрепления тонкостенных труб (рис 88б). Прутковый материал рекомендуется разрезать в несколько приемов с разных сторон. В заключение пруток разламывают, ударяя молотком по месту надреза через металлическую прокладку.Припуск под опиливание при резке ножовкой оставляют 1 мм.
Резка проволоки.
Для резания на части проволоки толщиной до 3 мм применяют кусачки. Кусачками разрезают также тонкий и неширокий полосовой материал. Закаленную проволоку кусачками откусывать не рекомендуется.
Проволоку диаметром свыше 3 мм, как правило, разрубают на части зубилом или разрезают ножовкой.
Для облегчения этой работы можно воспользоваться ножницами для резки проволоки. Такие ножницы можно сделать в любой ремонтной мастерской. Ручки и губки их изготовляют из стали марки Ст. 5 толщиной 8-10 мм. Губки заостряют и закаливают. После этого ножницами можно разрезать проволоку диаметром до 8 мм.
Резка труб.
Трубы разрезают ножовками или труборезами. Ножовочное полотно берут с мелкими зубьями. Во время резки трубу несколько раз поворачивают, как только полотно начинает застревать в пропиле.
Специальный труборез состоит из корпуса, в котором укреплены оси двух режущих роликов и винта ввернутого в резьбу приливов корпуса. На одном конце винта укреплена ось третьего режущего ролика, а на другом насажена рукоятка.
Разрезаемую трубу устанавливают в тисках или в прижиме, после чего, вращая рукоятку винта, сближают режущие ролики так, чтобы они плотно зажали трубу. Труборез поворачивают вокруг трубы, время от времени перемещая винт рукояткой, пока труба не будет перерезана.
Разрезание и гибка труб. Гибка деталей и профилей.
Разрезание труб и профилей на станках и пилах.
Трубы разрезают поперек, наискось и в замок.
Профили разрезают поперек и наискось и вырезают в них полки.
Разрезают трубы и профили на трубы и профили на труборезных и анодно-механических станках, дисковых и ленточных пилах, а также ручной ножовкой.
При разрезании труб и профилей на станках и пилах ширина разреза получается сравнительно небольшой (1-3 мм) и поверхность его достаточно чистая.
Разрезание на анодно-механических станках по сравнению, с разрезанием на станках и пилах более экономично, так как при этом способе не требуется применять дорогие инструменты, а ширина разреза уменьшается, что сокращает отходы материала.
Кроме того анодно-механическая резка позволяет раскраивать твердые металлы.
Заусенцы, образующиеся на концах труб при разрезании, служат причиной возникновения трещин при развальцовке концов труб.
Снятие заусенцев способствует уменьшению количества случаев травматизма, так как порезы и занозы рук происходят от соприкосновения с деталями, имеющими заусенцы.
Заусенцы на кромках труб снимают напильниками или специальными инструментами – шарошками. Напильник прикладывают к кромке трубы и, одновременно поворачивая трубу и двигая напильник, снимают заусенцы с наружной и внутренней сторон.
При снятии заусенцев шарошкой ее надевают и шпиндель пневматической сверлильной машины.
Шарошка имеет ловитель, который направляет трубу в углубление (канавку) шарошки.
При попадании трубы в углубление шарошка снимает заусенцы с внутренней и наружной кромок одновременно, работа происходит быстро, кромки получаются чистыми.
Разрезание труб и профилей ручными ножовками.
Ручная ножовка состоит из стальной рамы и вставленного в нее ножовочного полотна.
Полотно вставляется зубьями вперед и натягивается в рамке натяжным винтом с барашком.
Ножовочное полотно представляет собой тонкую из углеродистой или легированной стали ленту с нарезанными на одной стороне мелкими зубьями.
Зубья ножовочного полотна разведены в обе стороны так, что ширина реза получается на 0.25-0.5 мм больше толщины полотна, благодаря чему облегчается работа, так как полотно не заедает в разрезе.
Размер ножовочного полотна определяется по расстоянию между центрами отверстий. Наиболее часто применяют ножовочное полотно длиной 250-300 мм при ширине 12-15 мм и толщине 0.6-0.8 мм. Кроме того, полотна разделяются по числу зубьев.
Выбор полотна по числу зубьев зависит от размеров и формы разрезаемого металла, а также от его твердости.
Тонкостенные трубы и профили разрезают мелкозубыми полотнами имеющими 24-32 зуба на 25 мм длины полотна.
Ручка на ножовочном станке должна быть насажена прочно, иначе она может соскочить и острый хвостовик ножовки поранит работающего.
Не разрешается работать с ножовкой без ручки.
Перед разрезанием прочно зажимают трубу в тисках, избегая ее повреждения.
При разрезании ножовкой корпус рабочего должен оставаться неподвижным.
Если полотно натянуто слабо, то во время разрезания его часто уводит в сторону, в результате чего получается косой рез.
При разрезании тонких профилей применяют плоские деревянные бруски, между которыми зажимают профили.
У сильно закаленного полотна иногда выламываются зубья.
При поломке зубьев удаляют застрявшие остатки их из прорези, так как они будут мешать работе.
При разрезании труб ножовку держат горизонтально. Когда зубья полотна войдут внутрь материала, ножовку наклоняют на себя.
При дальнейшем прорезании трубу поворачивают на 45-90º от себя и продолжают разрезать.
При таком способе разрезания обеспечивается плавная работа, без рывков.
Для предупреждения быстрого износа ножовочного полотна сначала разрезают детали из мягких металлов.
Для разрезания деталей из твердых металлов полотно применяют лишь после того, как его зубья слегка притупятся.
Разрезание труб и профилей на станках.
Трубы разрезают на труборезных, у прощенных токарных и револьверных станках. На труборезных станках достигается большая производительность и кромки получаются более чистыми.
Труборезные станки разделяются на виды, согласно максимального диаметра трубы (до 65 мм, до 100мм, до 135 мм,).
Ленточно-пильные универсальные станки предназначены для разрезания черных и цветных металлов и их сплавов, а также неметаллических материалов (фибры, эбонита и др.).
На этих станках разрезают профили различного сечения как поперек, так и наискось и вырезают в них полки (стенки), а также разрезают листовой металл на детали с криволинейными очертаниями.
На ленточно-пильных универсальных станках режущим инструментом является длинная гибкая стальная лента, согнутая в кольцо, на одном ее ребре по всей длине нарезаны зубья высотой 0.5-1.0 мм с разводом до 0.5 мм на сторону.
Концы ленты после гибки ее в кольцо спаивают твердым припоем.
Для работы ленту надевают на два рабочих шкива, один из которых вращается от электродвигателя, и при помощи специального устройства натягивают до необходимой жесткости.
Ленточные пилы изготавливают из углеродистых, легированных и быстрорежущих сталей.
Пилы из углеродистых сталей обеспечивают эффективное разрезание мягких металлов и неметаллических материалов при пониженных режимах резания.
Ленточные пилы из легированных сталей (молибденовой, хромистой и др.) имеют значительно большую стойкость, чем ленточные пилы из углеродистых сталей, и обеспечивают большую производительность.
Пилы из молибденовой стали могут работать при температуре в зоне резания до 600ºС, тогда как ленточные пилы из углеродистой стали теряют твердость при температуре 200ºС.
Ленточные пилы из быстрорежущей стали обладают наибольшей стойкостью и применение их позволяет снизить время разрезания различных металлов не менее, чем на 60% по сравнению с ленточными пилами из углеродистой стали.
Для повышения стойкости ленточные пилы подвергают термической обработке. Закаливают только зубья на полную высоту, остальная часть пилы остается незакаленной.
Зубья ленточных пил делают острыми, одинаковыми по шагу, высоте и разводке.
У ленточной пилы каждый зуб имеет форму режущего клина. Геометрия зуба ленточной пилы определяется задним углом (альфа), передним углом (гамма), углом заострения (бэта) и углом резания (дельта).
При разрезании металлов зубья ленточной пилы снимают (срезают) стружку определенной величины.
Стружки должны размещаться между двумя соседними зубьями в стружечном пространстве до тех пор, пока острие зуба не выйдет из прорези.
Величина стружечного пространства зависит от величины заднего и переднего углов, а также от шага зубьев.
Задний угол зубьев ленточной пилы при срезании сталей принимается равным 30-33º.
Передний угол, оказывающий решающее влияние на процесс образования стружки, принимается при разрезании сталей 0-13º.
Для разрезания профилей из алюминиевых сплавов особенностью такой ленточной пилы является относительно большая ширина впадины между зубьями, что оказывает существенное влияние на производительность.
Передний угол зубьев при механической подаче в случае разрезания алюминиевых сплавов берут равным 10-25º.
При ручной подаче передний угол зубьев во избежание затягивания ленточной пилы в разрезаемый металл должен быть значительно уменьшен.
Узкие ленточные пилы применяют для разрезания листового металла на детали с криволинейными контурами и с малыми радиусами закругления.
Дисковые пилы маятникового типа изготавливают с поворотным и неподвижным столом, причем первые применяются чаще.
Эти пилы предназначены в основном для разрезания профилей, но на них можно также разрезать и трубы разного диаметра.
Пильные диски применяются диаметром 350 мм, толщиной от1 до 3.5 мм. Они вращаются со скоростью 1000 об/мин. На дисковой пиле разрезают профили с максимальным сечением 80х80 мм при максимальном наклоне плоскости среза к вертикальной оси пилы в 45º.
Приступая к работе нужно тщательно проверить инструмент и пилу. Рабочая часть пильного диска, находящегося над столом, должна быть снабжена металлическим колпаком, оставляющим часть пильного диска открытой.
Анодно-механическая обработка металлов основана на комбинированном использовании теплового и электромеханического действия тока при одновременном механическом воздействии на разрезаемый металл металлическим диском.
Инструмент-диск соприкасается с обрабатываемым металлом в нескольких точках, а жидкость, которая находится между ними, проводит электрический ток. При этом находящаяся в пространстве между инструментом-диском и обрабатываемым металлом жидкость – электролит под действием постоянного тока образует на поверхности разрезаемого металла тонкую пленку. Эта тонкая пленка удаляется быстровращающимся инструментом-диском.
Ток большой плотности, проходящий через место разреза, производит тепловое воздействие, достаточное для расплавления частиц металла. Эти частицы металла в виде снопа искр выносятся из места разреза вращающимся инструментом-диском, который продолжает углубляться в разрезаемый металл.
При этом расплавление металла происходит на незначительную глубину и плоскость разреза получается чистой.
Гибка цилиндрических деталей.
Детали цилиндрической формы изготовляют в холодном состоянии на листогибочных трехвалковых станках либо на копировально-гибочных станках.
На листогибочных трехвалковых станках детали цилиндрической формы получают гибкой при опускании и поднятии заднего валка, а верхний валок устанавливается от нижнего валка на толщину листовой заготовке.
При гибке листовая заготовка перемещается силами трения, возникающими между тремя вращающимися валками и самой заготовкой.
Листовая заготовка при прокатке между валками изгибается и принимает цилиндрическую форму.
В копировально-гибочном станке листовая заготовка перемещается между верхними и двумя нижними валками. Верхний валок давит на заготовку, в результате она при перемещении изгибается.
Нижние валки могут сдвигаться и раздвигаться. При изготовлении деталей с пологими кривыми больших радиусов нижние валки сдвигаются, верхний валок вводится между ними на небольшую величину. При изготовлении деталей с крутыми кривыми малых радиусов нижние валки разводятся, а верхний валок вводится значительно ниже их вершин.
Детали цилиндрической формы изготовляют за несколько перемещений листовой заготовки между верхним и нижним валками.
Обычно за первым перемещением листовой заготовки между валками производится ряд последовательных перемещений взад и вперед со все возрастающим изгибом заготовки и заканчивается тогда, когда детали будет придана окончательная форма.
При различной установке верхнего и нижних валков на копировально-гибочных станках изготовляют детали цилиндрической формы с радиусами гибки широкого диапазона.
Гибка деталей на листогибочных трехвалковых станках.
Операция гибки деталей цилиндрической формы на листогибочных трехвалковых станках состоит в том, что листовая заготовка или лист, пропущенные между нижним и передними валками, вращающимися в противоположные стороны, захватывается ими и подводится к валку, расположенному позади передних.
Заготовка, упираясь в задний валок, который может быть приподнят или опущен относительно передних валков, в процессе гибки, отклоняется от прямолинейного движения и изгибается.
Величина смещения заднего валка относительно двух передних определяет радиус гибки изготовляемой детали.
Нижний передний валок лежит в подвижных подшипниках, что дает возможность изменять расстояние между валками в зависимости от толщины изгибаемой заготовки.
Все валки станка отполированы и должны содержаться в чистоте. Царапины, забоины и другие дефекты поверхности валков могут оставлять следы на поверхности изгибаемой детали.
Для снятия со станка готовой детали верхний валок имеет в левом конце откидной подшипник, а в правом подшипник с подъемной крышкой. Приподняв крышку правого подшипника и перевернув валок с его вторым подшипником, снимают изготовленную деталь.
Гибка деталей на копировально-гибочных станках.
На копировально-гибочном станке изготовляют детали цилиндрической и конусообразной формы из алюминиевых сплавов толщиной до 6 мм и длиной до 5 м.
Форма и радиус кривизны деталей, изготовляемых на гибочном станке, определяется: величиной 2а – расстоянием между осями нижних валков в горизонтальной плоскости и величиной b – расстоянием мекжду осями верхнего и нижнего валков в вертикальной плоскости.
Поэтому, прежде чем приступить к работе на станке, устанавливают величины 2а и b в зависимости от конструкции детали.
Величина 2а данного станка является постоянной и равна 110 мм.
Величина b, необходимая для настройки индикаторов станка, определяется по графикам, разработанным в зависимости от толщины листов из различных алюминиевых сплавов.
У изготовленных деталей обычно две кромки остаются неизогнутыми. Поэтому перед гибкой обе кромки листовой заготовки предварительно подгибают на станке с помощью подкатных полос.
Перед началом работы валки тщательно протирают замшей.
При гибке деталей цилиндрической формы листовую заготовку закладывают в валки так, чтобы кромка заготовки перекрыла ось заднего нижнего валка. Нажатием на кнопку включения вращения валков "вперед" рабочий включает электродвигатель привода валков и производит гибку деталей.
Для снятия изготовленной детали с верхнего валка переводят рукоятку подъема и опускания траверсы в положение "верх".
Одинаковые цилиндрические детали с переменными радиусами кривизны обычно гнут на этом станке по копирам.
Работу на станке при гибке деталей по копиру выполняют в такой последовательности:
1. Опускают траверсу так, чтобы зазор между верхними и нижними валками был не более 30-40 мм.
2. Помещают листовую заготовку между валками.
3. Устанавливают копировальный ролик в исходное положение.
4. Ставят рукоятку на пульте управления в положение "два насоса".
5. Регулируют давление масла в гидравлической сети по манометрам на пульте управления.
6. Включают электродвигатель привода валков кнопкой "вперед".
7. Гнут деталь.
8. Выключают электродвигатель привода валков кнопкой "стоп".
9. Поднимают траверсу поворотом рукоятки в положение "вверх".
10. Снимают изготовленную деталь.
На копировально-гибочных станках работают специально обученные рабочие.
При работе на этом станке необходимо соблюдать меры предосторожности.
Основной опасностью при работе на копировально-гибочных станках, а также на листогибочных трехвалковых станках является возможность затягивания рук вращающимися валками. Надо быть особенно внимательным при подходе кромки листа к валкам, отнимая своевременно руки.
Гибка профилей.
В процессе гибки прямоугольного профиля заготовка подвергается совместному действию растягивающих и сжимающих усилий.
При гибке необходимо учитывать упругие и пластические деформации. В тех случаях, когда напряжения изгиба не превышают предела упругости материала, деформация, получаемая заготовкой детали, является упругой и после снятия напряжения заготовка примет свою первоначальную форму.
Для получения гнутой детали необходимо, чтобы напряжения изгиба превышали предел упругости и тогда деформация детали будет пластической.
При гибке деталей из листовых заготовок пластическая деформация всегда сопровождается упругой, поэтому в согнутой на определенный угол детали после снятия напряжения происходит явление распружинивания, т.е. угол загиба несколько увеличивается, а деталь выпрямляется.
Угол, на который распрямляется деталь вследствие упругой отдачи или пружинения, называется углом упругой деформации.
Величина этого угла зависит от марки и толщины материала, а также от радиуса гибки.
Способы гибки деталей и профилей с применением оснастки (штампов, болванок и т.п.), изготовленной с учетом пруженения, т.е. с заведомо меньшими радиусами и углами загиба, сопряжены с трудностями и не обеспечивают требуемой точности.
Это объясняется тем, что очень трудно заранее определить точно угол пруженения. Поэтому осенастку, применяемую при изготовлении деталей гибкой доводят, т.е. дорабатывают по результатам первых опытных работ, находя необходимые размеры оснастки, обеспечивающие заданные размеры изготовляемых деталей.
Детали и профили с точными контурами изготовляются изгибом с растяжением. При изготовлении данным способом заготовка изгибаемой детали или профиля одновременно подвергается растяжению с помощью добавочного растягивающего усилия, что приводит к появлению по всему сечению детали одних растянутых волокон.
Угол пруженения при этом резко уменьшается и детали получаются более точными.
Однако этот процесс требует применения значительно более сложного оборудования, чем при простой гибке.
Гибка профилей на опорном инструменте и оправках.
Тонкие профили небольших размеров гнут вручную на опорном инструменте ударами молотка и сглаживанием круглым бруском. Опорные инструменты должны соответствовать форме и радиусу изгибания деталей с учетом деформации металла.
В таблице даны минимально допустимые радиусы гибки при выполнении ее вдоль волокон проката. При гибке поперек волокон радиусы губки уменьшают примерно вдвое.
Наименьшие радиусы гибки листового материала, мм:

Перед началом гибки заготовку устанавливают по линии гибки на кромку рабочей части скребка. Гибку профилей под углом 90º выполняют обычно за две операции: сначала загибают примерно на 30-40º, затем – под углом 90º. Гнуть полку на угол 90º за одну операцию не рекомендуется, так как от ударов молотка заготовка может растянуться и на ней появятся складки. Необходимо учитывать, что при ударе молотком по полке профиля последняя не должна изменять своего положения относительно ребра или кромки рабочей части скребка, так как при малейшем сдвиге линия гиба пройдет не по разметке и деталь будет испорчена. Полки профилей из тонких заготовок алюминиевых сплавов (толщиной до 0.4 мм) гнут не ударами, а сглаживанием. При этом способе гибки заготовку профиля накладывают на скребок, а полки сглаживают, нажимая гладким круглым бруском. Гибку профилей в оправках выполняют под разными углами по прямой и кривой линиям. Для гибки заготовку закладывают между двумя половинками оправки, которую зажимают в тиски, после чего выступающую полку отгибают до полного ее прилегания к верхней части оправки. Правильное положение половинок оправки между собой обеспечивается направляющими отверстиями и стержнями, которые закрепляются по одному или по два в торцовой части каждой половинки оправки. При гибке удары молотком наносят по всей кромке равномерно всей поверхностью бойка, иначе она может изогнуться или несколько выпучиться. Очень часто жестянщики применяют способ гибки по две-три заготовки одновременно. Для этого в оправку вкладывают сложенные друг с другом заготовки, и ударами молотка осуществляют гибку кромок у всех заготовок одновременно. Производительность труда при этом способе гибки увеличивается в два-три раза, но его применяют только при гибке профилей из заготовок толщиной до 0.5 мм и при отсутствии сдвига кромок.Кроме того, этот способ гибки может быть использован только для грубых работ, так как во всех деталях, получаются разной величины полки и радиусы гиба.
Гибка труб.
В автомобилях, тракторах, самолетах, кораблях и многих других машинах применяют изогнутые трубы – трубопроводы. В системах холодного и горячего водоснабжения применяют для поворотов как угольники, так и гнутые трубы в виде "отвода", "скобы", "калача" и др.
В зависимости от назначения трубопроводов по ним могут подаваться различные газы и жидкости (горючее, смазочное, вода и т.д.).
Трубопроводы должны удолетворять основным требованиям прочности и герметичности (плотности).
Неплотность соединения концов трубопроводов, по которым подается горючее, может послужить причиной возникновения пожара.
Трубопроводы изготовляют из алюминиевых, дюралюминиевых, стальных, медных и латунных труб. Для изготовления трубопроводов берут трубы соответствующего диаметров, руководствуясь указаниями чертежа.
При ремонте или замене испорченных трубопроводов трубы подбирают таким образом, чтобы их внутренние диаметры соответствовали прежним диаметрам трубопроводов, иначе будет нарушена правильная работа системы.
Способы и минимальные радиусы гибки труб.
При гибке труб внутренняя стенка трубы вместе изгиба сжимается, а внешняя, наоборот, растягивается. Величина деформации зависит от свойства металла, диаметра трубы, радиуса и угла изгиба и способа гибки. Поэтому применяют различные способы гибки.
Трубы гнут в холодном и горячем состоянии, применяя трубогибочные приспособления, и на ручных трубогибочных станках или на механических трубогибочных станках. Угол гибки труб проверяют по шаблону, который изготовляют из проволоки диаметром 5-8 мм или из низкоуглеродистой листовой стали, толщиной 1.5-2 мм.
Трубы гнут с наполнителями и без наполнителей. Наполнители при гибке труб применяют для предотвращения образования складок и сплющивания стенок. ВА качестве наполнителя применяют речной просушенный мелкий песок, канифоль, а также гидронаполнитель: масло, нагнетаемое в трубу под высоким давлением ( до 250кГ/см2).
На механических трубогибочных станках внутри трубы, непосредственно в месте ее изгиба, помещается калибрующая оправка "дорн" с размерами, соответствующими внутреннему диаметру изгибаемой трубы. Эта оправка не дает возможности трубе изменять форму сечения в момент изгиба.
Холодную гибку тру диаметром до 30-40 мм осуществляют на ручных трубогибочных приспособлениях, а труб диаметром выше 40 мм – на механических трубогибочных станках.
Горячую гибку труб применяют при диаметре труб больше 100 мм.
Гибку труб часто выполняют по групповому способу, при котором гнут длинную трубу, разрезают ее в нужных местах и получают несколько труб требуемых размеров. При групповом способе гибки снижается расход труб, уменьшается количество применяемых пробок и с меньшим усилием осуществляется операция гибки, так как длинная труба легче изгибается.
Одним из существенных моментов, влияющих на быстроту выполнения гибки и качество работы при изгибе труб, является выбор радиуса изгиба, зависящего от механических свойств металла и диаметра трубы. Если металл обладает большитм удлинением, труба лучше поддается изгибу, наоборот, если металл обладает большой прочностью, труба плохо поддается изгибу.
Для стальных и дюралюминиевых труб диаметром до 20 мм радиус изгиба берут равным двум наружным диаметрам изгибаемых труб, а для труб диаметром более 20 мм равным трем наружным диаметрам изгибаемых труб.
В исключительных случаях для труб диаметром до 20 мм радиусы изгиба берут равными диаметру или полутора диаметрам труб.
Ручные приспособления для гибки труб.
Трубы гнут под разными углами и получают кривизну разных радиусов. Приспособления, применяемые для гибки труб, работают либо по способу гибки трубы по неподвижной оправке, либо по сменной оправке или шаблону и, наконец, по способу обкатки трубы одним или двумя гибочными роликами.
Ручными приспособлениями для гибки труб по неподвижной оправке, сменной оправке или шаблону просты и дешевы. Оправки изготовляют из отходов алюминиевых сплавов, низкоуглеродистых сталей или дерева твердых пород. Они имеют желобообразное углубление для гибки труб определенного диаметра и определенных радиусов кривизны.
Шаблоны изготовляют из низкоуглеродистой стали толщиной от 5 до 15 мм.
Ручное приспособление, работающее по принципу гибки по сменной оправке, имеет гибочную плиту, в которой просверлены отверстия для вставки упоров. Сменная гибочная оправка имеет желобообразное углубление соответствующее размерам и профили изгибаемой трубы. При гибке труб вращают рукоятку по часовой стрелке. При этом винт, перемещаемый в зажимной гайке, упирается концом в сменную гибочную оправку, которая воздействуя на трубу, изгибает ее на требуемый угол или радиус кривизны. Это приспособление снабжается комплектом сменных гибочных оправок с желобами различных размеров в соответствии с профилем изгибаемых труб. Все приспособление крепится к верстаку тремя-четырьмя болтами.
Ручное приспособление, работающее по принципу обкатки трубы одним роликом, состоит из основания, гибочной оправки, гибочного ролика и поводка. Применяя данное приспособление, гнут трубы диаметром от 15 до 25 мм.
Ручное приспособление работает по принципу обкатки труб двумя роликами. Это приспособление состоит из основания, гибочного ролика, нажимного ролика, поводка. Используя данное приспособление, гнут трубы диаметром до 25 мм в холодном состоянии.
Гибка труб в холодном состоянии.
При гибке труб необходимо соблюдать следующие условия:
1. Не допускать вмятин и уменьшения внутреннего диаметра труб.
2. Трубы должны иметь плавные изгибы по определенному радиусу и в местах изгиба круглую форму.
3. Следить, чтобы толщина стенки и диаметр соответствовали радиусу изгиба.
4. Трубы перед гибкой отжигать.
Трубы небольших диаметров (до 40 мм) с большими радиусами кривизны можно гнуть в холодном состоянии, применяя простые ручные приспособления с неподвижной оправкой. Гибочная оправка крепится к верстаку с двух сторон скобками. Трубу для гибки вставляют между гибочной оправкой и хомутиком, нажимают руками и гнут ее по желобообразному углублению гибочной оправки.
Приспособление для гибки труб диаметром до 20 мм в холодном состоянии состоит из плиты, гибочного ролика, нажимног ролика, рукоятки, упора, зажимного устройства. Приспособление крепится в слесарных тисках. При повороте рукоятки подвижной ролик давит на трубу и огибает ее по гибочному ролику до тех пор, пока ее конец не упрется в упор, после чего труба изгибается на участке, находящемся между гибочным роликом и упором, в результате получается труба с двумя изгибами.
Трубы диаметром от 10 до 24 мм с толщиной стенок от 1 до 1.5 мм гнут также на ручном трубогибочном станке, который состоит из корпуса, основной гибочной оправки, гибочных прижимных оправок и, прижимов, рукоятки вращения основной гибочной оправки. Основную гибочную оправку и гибочные прижимные оправки изготовляют с профилем, соответствующим профилю изгибаемой трубы, или с корректированным профилем в целях получения наименьшей деформации поперечного сечения трубы. В трубу вставляют оправку с пальцем (дорном), после чего закладывают ее между основной гибочной оправкой и гибочными прижимными оправками. Вращением рукояток трубу закрепляют перед гибкой. При гибке трубы рукоятку основной гибочной оправки вращают плавно, без рывков. Наружный диаметр дорна должен быть равным внутреннему диаметру трубы. Перед работой дорн смазывается машинным маслом. Находясь все время в месте изгиба, он предохраняет трубу от овальности и складок.
На трубогибочном ручном станке гнут трубы диаметром до 50 мм с толщиной стенок 1-1.5 мм.
На станине укреплены упор цилиндрической оправки, цилиндрическая оправка с пальцем, прижимная оправка, гибочный ролик.
Вращение гибочного ролика осуществляется рукояткой. Перед гибкой трубу надевают на цилиндрическую оправку с пальцем (дорном) и помещают ее между прижимом и гибочным роликом.
В процессе гибки трубы рукоятку вращают плавно и без рывков.
В механических трубогибочных станках вместо цилиндрического дорна часто применяют цилиндрические оправки, с одним или четырьмя шариками. При изгибе шарик все время остается в месте изгиба, препятствуя образования складок на трубе.
Гибку труб в кольцо осуществляют на трехвалковых гибочных станках.
Трубу смазывают машинным маслом снаружи, что облегчает процесс гибки.
Трубу в кольцо изгибают в несколько переходов. После каждого перехода трубе придается форма, все более приближающаяся к форме кольца.
Гибка труб в горячем состоянии.
В горячем состоянии гнут трубы диаметром до 100 мм и более, когда отсутствуют специальные трубогибочные механические станки для гибки в холодном состоянии.
Трубы гнут в горячем состоянии с наполнителем, этот процесс трудоемкий. В качестве наполнителя применяют речной песок, просеянный через сито с отверстиями величиной около 2 мм.
Слишком мелкий песок для гибки не пригоден, так как при высокой температуре он спекается и пригорает к стенкам труб.
Нельзя применять также влажный речной песок. Влага, превратившись в пар, создает большое давление внутри трубы, в результате чего забитые в концах труб пробки могут с силой вылететь и привести к несчастному случаю. Поэтому для гибки труб песок сначала просушивают, затем прокаливают в печах для удаления органических примесей и, наконец, просеивают в приводных ситах барабанного типа.
Набивка труб песком, особенно труб больших размеров, является очень трудоемкой операцией. Для механизации операции набивки и уплотнения труб песком применяют молотковые и вибрационные установки.
При отсутствии специальных установок песок в трубах уплотняют вручную постепенным обстукиванием труб молотком. Удары молотком по трубе наносят снизу вверх при одновременном ее поворачивании до тех пор, пока при ударе по трубе не будет слышаться глухой звук.
Для выхода газов, образующихся при нагреве труб, в пробках, вставляемых в нижний и верхний концы труб сверлят отверстия.
Трубы гнут в горячем состоянии на гибочных плитах по шаблонам. Шаблоны изготавливаются из полосовой стали в виде искривленных полос или угольников соответствующих радиусу изгиба труб. Упор служит для заклинивания трубы во время ее изгиба. Трубу изгибают при нажатии на холодный конец.
Трубы больших диаметров гнут на гибочных плитах с вертикальным барабаном. Нагретую трубу в этом случае укладывают на гибочную плиту между упорами, установленными на определенном расстоянии друг от друга, соответственно месту нагрева. Труба изгибается при помощи троса, наматываемого на барабан лебедки.
Стальные трубы гнут при нагреве до температуры около 900ºС (до темно-оранжевого цвета), не допуская их пережега. При пережоге появляются искры на поверхности трубы. Трубы нагревают равномерно до полного прогрева песка, что определяется по отлетанию окалины с трубы. Гибку осуществляют только с одного нагрева. Повторный нагрев ухудшает качество изгибаемых труб.
Длина нагреваемого участки зависит от угла гибки и диаметра трубы. При угле 90º нагревается участок, равный шести диаметрам трубы, при угле 60º участок равный четырем диаметрам трубы. При угле 45º участок, равный трем диаметрам трубы. При угле 30º участок, равный двум диаметрам трубы.
Если нагретая часть окажется больше намеченного участка, охлаждают излишнюю часть водой, иначе трудно будет получить необходимый радиус закругления.
При гибке труб следят, чтобы равномерно вытягивалась внешняя стенка и садилась внутренняя стенка трубы. При этом учитывают, что внешняя стенка трубы легче вытягивается, чем происходит посадка внутренней стенки.
Трубу гнут плавно, без рывков, иначе в месте гибки могут появиться складки. Складки выправляют на плите молотком. С этой целью трубу сначала гнут на несколько больший угол, чем следует по шаблону, а затем отгибают в соответствии с шаблоном. Во избежание разрыва трубы нельзя гнуть трубы и выправлять складки, если труба охладилась до светло-вишневого цвета, что соответствует температуре 800ºС. Поэтому трубы больших диаметров гнут с многократным нагреванием. Правильность гибки трубы проверяют шаблоном, затем удаляют пробки, высыпают песок и обрезают концы по рискам, нанесенным на шаблоне, очищают и промывают внутренние полости труб.
Зигтовка, рифление, подсечка, развальцовка металла и закатка проволоки.
Зигтовка металла.
Зиги представляют собой углубления на поверхности, выполняемые с целью придания деталям жесткости.
Размеры зигов зависят от толщины материала.
Размеры зигов, мм:

Зигтовку выполняют на ручных и приводных зигмашинах. Ручная зигмашина представляет собой универсальную машину, на которой фасонными роликами выполняют: разрезание углеродистой (кровельной) стали толщиной до 0.8 мм,; зигтовку металла, отгиб кромок на деталях криволинейной формы, гофрирование звеньев воздуховодов и т.п. Зигмашина имеет чугунный корпус, в нижней части которого находится цилиндрический хвостовик, входящий в чашечку чугунного кронштейна. Корпус относительно кронштейна может поворачиваться и фиксироваться стопорным болтом. Зигмашину прикрепляют к верстаку винтом с откидной ручкой. Зигмашина имеет два вала: верхний и нижний. Верхний вал можно приближать к нижнему или удалять от него рукояткой зажима и пружинным устройством. Верхний и нижний валы получают вращательное движение от зубчатого механизма, который приводится в движение рукояткой. На концы верхнего и нижнего вала насажены ролики, вращающиеся в противоположные стороны. Верхний вал с роликом может перемещаться по вертикали относительно ролика. Регулирование и фиксация упора и скользящей обоймы производится винтами. Зубчатый механизм сверху закрывается кожухом. Чтобы выполнить зигтовку на детали, предварительно устанавливают упор на требуемую величину. Затем поднимают верхний ролик так, чтобы конец детали вошел между роликами. При зигтовке торец детали должен все время упираться в упор. Для получения зигтовки деталь обычно несколько раз пропускают между роликами. В процессе зигтовки верхний ролик постепенно поджимают винтом. После образования зигтови на детали верхний ролик поднимают кверху и снимают деталь. Универсальная зигмашина состоит из станины, приводного механизма, верхнего и нижнего роликов и регулировочной рукоятки. На поставке устанавливается электродвигатель. Верхний вал с закрепленным на нем роликом можно перемещать вверх и вниз и устанавливать на определенном расстоянии от нижнего вала. Зигмашина может приводиться в действие и вручную при помощи рукоятки. На зигмашине обрабатывают детали из углеродистой стали толщиной до 2 мм. Рабочее расстояние между осями роликов 90 мм. Вылет роликов 660 мм. Ролики вращаются со скоростью 38 об/мин. Зигтовку деталей на зигмашине производят в следующем порядке: верхний ролик при помощи рукоятки приподнимают над нижним, между ними помещают деталь, затем верхний ролик опускают до соприкосновения с нижним. Для обеспечения определенного расстояния зигтови от кромки детали пользуются упором. Рабочий должен поддерживать деталь без перекоса и упирать ее кромкой в упор, иначе зигтовка получится неправильной, т.е. косой или волнообразной.Если оси роликов не будут совпадать, то деталь будет сминаться.
Рифление металла.
Рифты, выгибаемые на концах труб, применяют для соединения трубопроводов резиновыми шлангами. В таблице указаны размеры рифтов, выдавливаемых на концах труб.
Размеры рифтов, выдавливаемых на концах труб, мм:

Рифление выполняют на зигмашине парными роликами, один из которых имеет вогнутый желобок, а другой – выпуклый. Для образования рифтов верхний ролик постепенно прижимают к трубе. Трубу поддерживают рукой в рукавице или рукой с прокладкой, так как труба, увлекаемая по окружности вращающимися роликами, может острыми кромками порезать руки. Кроме того, внимательно следят за движением трубы и руки, чтобы пальцы не попали под ролики.
Подсечка металла.
Очень часто детали изготовляют с подсечкой. Сущность подсечки заключается в том, что полка детали углубляется на определенную величину с таким расчетом, чтобы поверхность другой детали, наложенной на подсеченное место, находилась на одном уровне с поверхностью полки.
Подсечка может выполняться как у конца детали, так и на ее середине.
Подсечка вручную осуществляется молотком-наводильником на специальной оправке-подсечнике. Для работы подсечник зажимают в слесарные тиски.
При выполнении подсечки деталь кладут на подсечник, удерживают рукой и наносят удары по детали молотком. При выполнении подсечки у конца детали удары молотком наносят равномерно, начиная с конца детали и постепенно приближаясь к неподсеченной полке. При нанесении ударов по одному месту могут появиться трещины. Кроме того, при подсечке следят за тем, чтобы смещалась вся полка, а не только верхняя часть ее.
При подсечке на середине детали удары молотком наносят с середины подсекаемого участка, двигаясь сначала в одну сторону, а затем в друкгую.
Подсечка вручную является трудоемкой операцией. Наиболее производительно подсечка профилей осуществляется штамповкой, при этом качество подсечки повышается.
Развальцовка концов труб.
Развальцовку концов труб применяют при ниппельном соединении трубопроводов. Качество ниппельного соединения зависит от плотности прилегания внутренней поверхности ниппеля к трубе, конец которой предварительно развальцован на конус.
Развальцовку труб выполняют вручную и на механических станках.
Трубы диаметром до 18 мм, с толщиной стенок до 1 мм развальцовывают вручную ударами молотка по оправке.
Приспособление для развальцовки зажимают в слесарные тиски. Трубу вставляют в соответствующее по диаметру отверстие приспособления. Затем несколькими ударами молотка развальцовывают конец трубы до требуемых размеров.
Развальцовку при помощи специальной оправки осуществляют путем растягивания кромки трубы при вращении оправки.
Развальцовка концов труб наиболее производительно осуществляется на специальных труборазвальцовочных станках.
Закатка проволоки.
Жесткость кромок изделия повышают при помощи закатки проволоки. Проволока по толщине выбирается в зависимости от размеров изделия с учетом воспринимаемой нагрузки.
Проволоку закатывают вручную и на зигмашине. Закатку проволоки вручную выполняют молотком на угольнике или скребке. Длина кромки, загибаемой под проволоку, не должна превышать диаметра проволоки более, чем в 2.5 раза.
Прежде чем приступить к закатке проволоки, на заготовке вдоль кромки намечают линию на расстоянии 1/3 ширины припуска. На эту величину предварительно изгибают кромку заготовки. Затем заготовку изгибают вдоль кромки второй раз с таким расчетом, чтобы получить желобок. В полученный желобок вкладывают проволоку и ударами молотка сгибают кромку заготовки сначала предварительно, а затем окончательно. При правильной закатке кромка в местах изгиба должна плотно прилегать к проволоке.
При закатке проволоки на прямых изделиях кромки заготовок изгибают на загибочных. Закатку проволоки у изделий с прямыми кромками цилиндрической формы выполняют на зигмашинах. При закатке проволоки на зигмашине кромка загибается вместе с проволокой и плотно обжимается роликами.
Раскрой, правка, плоскостная разметка.
Раскрой материала.
Листовая сталь поставляется в листах определенных стандартных размеров. В зависимости от формы заготовок, которые необходимо выкроить, различают прямолинейный, криволинейный и смешанные виды раскроя листового металла.
Заготовки на листе можно расположить так, чтобы удобно было его разрезать, однако лист в этом случае расходуется неэкономно.
Эти же заготовки можно расположить на листе таким образом, чтобы расход металла был минимальным, но разрезание в этом случае будет затруднено.
Основное правило, которое следует соблюдать при раскрое, заключается в следующем: заготовки на листе должны быть расположены так, чтобы расход металла был минимальным и лист удобно было разрезать.
При раскрое листов, помимо основного фактора (экономии металла), учитывается также технологические и организационные факторы. Например, при раскрое целесообразно разложить шаблоны на листе, но не при всякой раскладке можно воспользоваться имеющимся в цехе оборудованием.
Наиболее рационально расходуется металл при размещении на одном листе заготовок различных габаритов, причем вначале размещают наиболее крупные заготовки, затем заготовки средних размеров, а на свободные места – заготовки малых размеров.
На оборудовании для криволинейной разрезки (вибрационные ножницы) заготовки вырезают сразу по их действительному контуру.
На оборудовании для прямолинейной разрезки (рычажные ножницы, листовые с наклонными ножами и др.) листовой металл сначала разрезают на полосы, а затем на заготовки требуемых размеров.
Для сокращения отходов при раскрое листового металла используют карты раскроя. Эти карты применяют при групповом (получение из листа группы заготовок для деталей разных наименований) или индивидуальном раскрое (получение из листа заготовок для деталей одного наименования).
Перед началом процесса разрезания рассматривают множество вариантов расположения заготовок относительно друг друга, добиваясь их полного расположения на листе.
При рациональной раскладке расход металла уменьшается примерно на 20% по сравнению с нерациональным, а также облегчается операция разрезания.
При раскрое для детали определенной формы подбирают лист нужных габаритных размеров и рациональную схему расположения заготовок на листе. При этом отходы сокращаются в 1.5 раза по второму варианту по сравнению с первым.
Анализ процесса раскроя материала показывает, что в целях экономии можно внести рациональные изменения в конструкцию изделия.
Рассмотрим в качестве примера получение заготовок для конической формы поверхности диаметром 2600 мм. Заготовка проектируется, как обычно, в виде сектора круга. Для вырезки такого сектора из кровельной стали (размеры листов 710х1420 мм) необходимо израсходовать восемь листов, соединенных предварительно фальцами в картину. Ту же коническую поверхность можно образовать из нескольких секторов соединенных фальцами по направлению радиусов.
При этом из одного листа выкраиваются два сектора, и, следовательно, понадобится только шесть листов. При таком раскрое расход металла сокращается примерно на 25%.
Рассмотренные выше примеры относятся к ручному способу раскроя.
На полуавтомате СТД-11012 можно выполнять разрезку листа на заготовки по различным кривым разверток частей изделия, например, усеченных тел вращения – цилиндров и конусов, пересекающихся тел вращения – цилиндра и цилиндра, конуса и цилиндра. Длина заготовки не должна превышать 2600 мм, высота – 350 мм. Развертки деталей большой длины необходимо изготовлять частями.
При раскрое заготовок на рулонной стали получают минимальные отходы. Полуавтомат узкоспециализирован и применяется для конкретного вида работ – для криволинейной разрезки заготовок вентиляционных изделий.
Подготовка рационального раскроя материала – операция очень трудоемкая и требует больших затрат времени. При этом рабочий не в состоянии перебрать все возможные комбинации раскладки заготовок. В настоящее время для этих целей используют ЭВМ, с помощью которых рассчитывают возможные варианты и выделяют рациональный вариант раскроя материала.
Правка металла.
Правкой называется операция по выправлению листового металла и изготовленных из него заготовок и деталей, имеющих выпучины, волнистость, коробление и др.
Эти недостатки на деталях и заготовках из металла могут образоваться после термической обработки, сварки, пайки, а также после вырезки заготовок из листового металла.
Листовой металл и вырезанные из него заготовки могут быть покороблены как по краям, так и в середине, иметь изгибы и местные неровности в виде вмятин и выпучин различных форм.
При рассмотрении заготовок можно отметить, что вогнутая сторона их короче выпуклой стороны. Волокна на выпуклой стороне растянуты, а на вогнутой сжаты.
Для того, чтобы выровнять заготовку, нужно уравнять длину вогнутой и выпуклой сторон заготовки.
Этого можно достигнуть двумя способами: растяжением вогнутой стороны заготовки или сжатием выпуклой стороны. На практике операция правки осуществляется посредством растяжения, так как это значительно проще.
При изготовлении некоторых деталей их приходится править несколько раз.
Правку листового металла и изготовляемых из него заготовок, а также сварных и паяльных изделий выполняют вручную, либо на специальных станках.
В особых случаях(при изготовлении стальных деталей сварных или большого размера) правку выполняют при помощи местного нагрева поверхности пламенем газовой горелки.
Ручная правка заготовок на плите с контролем по линейке.
Листовые заготовки, отрезаемые на листовых ножницах с наклонными ножами, на рычажных, роликовых и вибрационных ножницах, несколько изгибаются, поэтому перед дальнейшей обработкой их приходится предварительно править.
Изогнутые длинные и узкие заготовки правят обычно следующим образом: кладут на рихтовальную плиту изогнутую заготовку, одной рукой прижимают ее к плите и молотком наносят удары. Удары молотком нужно наносить начиная с более короткой кромки изогнутой заготовки, один около другого.
В начале правки более сильные удары наносят по нижней кромке. Приближаясь к верхней кромке, удары ослабляют, но в то же время наносят более часто. Вследствие наносимых молотком ударов нижняя кромка будет постепенно вытягиваться и заготовка будет принимать правильную форму.
Деревянные молотки обычно применяют при плавке листовых заготовок из цветного металла, например алюминия, дюралюминия, магниевых сплавов и др.
Стальными молотками правят сильно покоробленные листовые заготовки из стали или из цветных металлов, когда они не поддаются правке деревянными молотками.
Ручная правка на плите заготовок с волнистостью на краях.
Листовой материал и вырезанные из него листовые заготовки могут быть покороблены по краям и, следовательно, иметь волнистую поверхность.
Прежде чем приступить у правке, обводят мелом или мягким графитовым карандашом те места на заготовке, которые имеют волнистость.
После этого заготовку кладут на плиту, прижимают ее рукой и начинают правку.
При правке заготовок, имеющих волнистость по краям, растягивают середину, для чего удары молотком наносят от середины заготовки к краю.
При правке более сильные удары наносят в середину и уменьшают силу удара по мере приближения к краю. Нельзя наносить удары молотком по одному месту на заготовке во избежание образования трещин и наклепа материала.
Во время правки нужно учитывать, какое действие оказала она на заготовку в местах нанесения удара и вокруг них.
При правке заготовок из тонкого листового материала удары молотком наносят не сильно и с особой аккуратностью и вниманием, потому что при неправильном ударе молотком боковые грани его сравнительно легко пробивают листовую заготовку.
Ручная правка заготовок с выпучинами.
Перед тем, как приступить к ручной правке заготовок с выпучинами, выявляют покоробившиеся места, устанавливают, где больше вытянут металл.
Образовавшиеся на заготовках выпуклые места в виде "выпучин" обводят мелом или графитовым карандашом. После этого заготовку кладут на плиту и, прижимая ее рукой, наносят удары молотком.
При укладке заготовки на опорную поверхность плиты нужно помнить, что правка может быть осуществлена только в том случае, если заготовка меньше опорной поверхности и ее края при правке не свешиваются, а лежат полностью на опорной поверхности плиты.
Для правки заготовку кладут на плиту выпуклым местом вверх.
При правке заготовок с выпучинами нельзя наносить удары по выпуклому месту. От этого выпуклое место на заготовке еще больше вытягивается.
Правку заготовки обычно начинают с ближайшего к выпучине края, по которому наносят один ряд ударов молотком.
После этого переходят ко второму краю и также наносят один ряд ударов в таких же пределах.
Затем по первому краю наносят второй ряд ударов, после этого переходят опять ко второму краю и так до тех пор, пока постепенно не приблизятся к выпучине.
Под ударами молотка материал вокруг выпуклого места будет вытягиваться и постепенно выравниваться.
Удары молотком по заготовке должны быть частыми, но не сильными, особенно перед окончанием правки.
После каждого удара молотком нужно учитывать, какое действие он оказал на заготовку в месте удара и вокруг него.
Несколько ударов по одному и тому же месту могут привести к образованию нового выпуклого места.
Молоток держат в руке крепко, в противном случае трудно добиться точных ударов и на заготовке может получиться вмятина.
Если на поверхности заготовки не небольшом расстоянии друг от друга несколько выпучин, то ударами молотка у краев отдельных выпучин заставляют соединиться эти выпучины в одну, которую правят ударами молотка вокруг ее границ, как было описано выше.
Ручная правка является весьма трудоемким и сложным процессом. Этот способ применяют для правки только мелких заготовок, а также при отсутствии специального оборудования.
Правка листового металла на горизонтальных правильно-растяжных машинах.
Полуфабрикаты – листы и ленты больших габаритов правят растяжением на горизонтальных правильно-растяжных машинах.
Примером может послужить горизонтальная правильно-растяжная машина И 325, предназначенная для правки растяжением листов из алюминиевых сплавов толщиной от 0.3 до 4 мм, шириной от 500 до 1500 мм, длиной от 2180 до 4180 мм.
Основными частями машины И 325 являются станина, зажимные головки, механизм винтовой подачи и транспортер.
Станина – открытого типа, разъемная, состоит из двух поперечных литых стоек и двух сварных боковин, соединенных со стойками стяжными болтами.
В передней стойке станины крепится рабочий гидроцилиндр главного привода. На передней боковине привода и задней боковине закреплены направляющие призмы, по которым перемещается транспортер, предназначенный для подачи листов в зажимные головки и состоящий из четырех самостоятельных секций, соединенных между собой длинными валиками.
В зависимости от длины листа секции могут раздвигаться. Каждая секция транспортера представляет собой сварную конструкцию, на которой монтируются ведущий и ведомый ролики и промежуточные ролики с натянутой на них бесконечной прорезиненной лентой.
Привод транспортера – от отдельного электродвигателя через редуктор и цепную передачу.
Машина имеет переднюю и заднюю зажимные головки. Они перемещаются по двутаврам станины на роликах, в которых вмонтированы подшипники качения. В головках имеются губки для закрепления выправляемого листа.
Зажим и разжим губок осуществляется пневматическими цилиндрами через рычажную систему.
Максимальный зазор между губками – 5 мм. Передняя головка получает движение от главного гидроцилиндра плунжерного типа, смонтированного в правой стойке станины. Обратный ход головка получает от малого гидроцилиндра обратного хода, прикрепленного к рабочему цилиндру.
Наибольший ход передней головки 1200 мм.
Наибольшая рабочая скорость передней головки 5.6 мм/сек.
Для перемещения задней головки при наладке машины на нужную длину листа имеется специальный механизм, привод которого осуществляется от отдельного электродвигателя через клиноременную передачу, ряд зубчатых колес и винтовые пары.
Наибольший установочный ход задней головки 2035 мм.
Машиной управляют при помощи кнопок, выведенных на пульт управления, смонтированный на передней стойке станины.
Задняя зажимная головка винтами устанавливается на нужную толщину листа по длине.
Лист транспортером подается в пазы зажимных головок. После этого лист предварительно зажимается и начинается процесс правки.
Усилие растягивания листа может достигать 250 тс.
После правки губки головок разжимаются, лист сбрасывается с транспортера, и операция правки повторяется снова.
Правка листового металла на пневматическом молоте.
Листовой металл и детали с выпуклой поверхностью правят на пневматических молотах. Пневматический молот приводится в действие от электродвигателя. На кривошипе шкива молота насажен шатун, соединенный с поршнем.
Во время работы поршень и боек перемещаются в цилиндре. При перемещении поршня вверх в цилиндре между бойком и поршнем создается разреженный воздух, благодаря чему боек поднимается, и в то же время через впускной клапан начинаем всасываться воздух.
Как только поршень начинает опускаться, находящийся в цилиндре воздух начинает давить на боек, вынуждая его переместиться вниз.
Боек в свою очередь, будет выталкивать находящийся под ним воздух через клапан.
Если закрыть клапан, то находящийся под бойком воздух начнет сжиматься, благодаря чему задерживается перемещение бойка в цилиндре на определенной высоте.
Таким образом, перекрывая клапан, можно регулировать силу удара.
Рабочие поверхности ударной части бойка и наковальни должны быть ровными и отполированными. Боек и наковальня, закрепленная на стойке, должны быть установлены строго параллельно друг другу, чтобы не засечь лист или деталь при их правке. При повороте рукоятки регулирования вниз удары бойка будут сильные, вверх – слабые.
При правке заготовку или деталь на наковальне держат обеими руками, подставляя то место, где требуется нанести удары, постепенно растягивая металл до устранения выпучины или вмятины.
При правке руководствуются правилом: чем толще материал и чем больше выпучина, тем сильнее должны наноситься удары по заготовке в стороне от этих мест, а по мере приближения к ним слабее.
При правке деталей выпуклой формы наковальню с плоской поверхностью заменяют наковальней с выпуклой поверхностью.
При работе на молоте поверхность заготовки смазывается маслом, чтобы после правки поверхность была гладкой. Ровной и чистой, без забоин.
Правка листового металла на листоправильных станках.
Большие листы, полосы и ленты с выпучинами и волнистостью правят на листоправильных станках.
Эти станки различаются по количеству рабочих валков, мощности и габаритным размерам.
Прежде чем приступить к правке на листоправильном станке, валки устанавливают на толщину листа, подлежащего правке. После установки листа между верхними и нижними валками валки регулируют окончательно.
Валки должны быть установлены и отрегулированы таким образом, чтобы они не были слишком плотно прижаты друг к другу. Валки должны быть гладкими, без забоин и других повреждений.
При правке на листоправильном станке лист пропускается между валками таким образом, что получается между девятью нижними и восемью верхними рабочими валками ряд перегибов, а следовательно, подвергается местной вытяжке, в результате чего выпрямляется. После правки на поверхности листа не должно оставаться вмятин и забоин.
Правка полосового материала.
У полосового материала могут встретиться изгиб по плоскости, изгиб по узкой грани и винтообразный изгиб.
Полосы, изогнутые по плоскости. Правят на плите молотком из мягкого материала или, в крайнем случае, обычным слесарным молотком с круглым бойком.
Удары молотком начинают наносить не по середине, а по краям выпуклости, постепенно приближаясь к ее центру.
Полосовой материал, изогнутый по узкой грани рихтуют (правят) на плите или рихтовальной бабке, имеющей цилиндрическую, а чаще сферическую поверхность. Рихтовка заключается в растяжении металла и уменьшении его толщины по краям вогнутости путем ударов закаленным острым носком молотка поперек полосы. Таким путем иногда восстанавливают форму детали с точностью до 0.05 мм. С помощью рихтовки вогнутой полки можно выправить также изогнутый уголок.
Винтообразный изгиб полосового материала устраняют последовательно двумя приемами: сначала разворачивают полосу так, чтобы свести изгиб к одной плоскости, а затем правят полосу молотком. Для разворота полосы пользуются либо ручными тисочками и стержнем, играющим роль рычага, либо стальным рычагом с прорезью, равной толщине полосы. Последним способом, в частности, выправляют скрученные ножевые полосы режущих аппаратов сельскохозяйственных машин, применяя в качестве рычага специальный ключ.
Правка листового материала.
Листы и тонкие полосы, изогнутые по плоскости, выравнивают ударами молотка. Тонкий полосовой материал правят медными, латунными, свинцовыми или деревянными молотками. Тонколистовой материал правят, пользуясь металлическими и деревянными гладилками.
Обработанные поверхности деталей правят стальным молотком через прокладку из мягкого металла. Небольшие стальные заготовки помещают между двумя плитками и правят под прессом.
Сложнее выправить лист, на котором имеются выпучины. В этом случае нельзя наносить удары по выпучине. Нужно поступать так: ударять молотком по краям выпучины, растягивая и выравнивая металл. Если металл растягивается плохо, удары наносят не бойком, а носком молотка.
Если тонколистовая стальная полоса изогнута в своей плоскости, то ее выпрямляют, нанося удары сначала редко и сильно по всей длине полосы с краю вогнутости, потом чаще, но менее сильно, параллельно первой серии ударов, и так далее до края выпуклости. Удары наносят до тех пор, пока металл в нижней части не растянется до образования прямолинейных кромок.
Правка осей, валов, рычагов и пруткового материала.
У осей, валов, рычагов и пруткового материала приходится устранять изгиб и скрученность. Простейший способ проверки прямолинейности вала или оси – перекатывание их по контрольной плите. Для точного измерения прогиба вал проверяют индикатором на биение.
Скрученность вала труднее заметить, чем изгиб. Ее можно обнаружить лишь в том случае, если на валу имеются шлицы или шпоночная канавка. Уложив вал на призмы, проверяют рейсмусом прямолинейность шлицевого паза или шпоночной канавки и по ней судят об искажении формы вала.
Изогнутые оси, стержни и длинные валы, а также прутковый материал различного сечения правят на призмах, под прессом и в специальных приспособлениях. Если погнутый вал выпрямляют на призмах молотком. То рекомендуется наносить удары через металлическую прокладку, чтобы не повредить обработанную поверхность вала.
Иногда валы правят наклепом. Для этого под вал, повернутый вогнутой стороной вверх, в месте наибольшего прогиба подкладывают деревянную или медную подставку. Прочно удерживая вал с помощью надетого на него хомута, наносят удары молотком из мягкого металла в зоне наибольшего прогиба. Силу ударов по мере выпрямления вала постепенно уменьшают.
Правка труб.
Правка труб принципиально не отличается от правки круглых стержней, осей или валов и выполняется теми же способами, только с большей осторожностью. Прямые тонкостенные трубки из цветных металлов, применяемые в топливной и масляной системах двигателей, можно выправлять оправкой, состоящей из металлического стержня и резиновых шариков, закрепленных на стержне с обеих сторон гайками.
Диаметр шариков можно увеличивать или уменьшать, подвертывая или ослабляя гайки.
Оправку вбивают в выправляемую трубку легкими ударами молотка.
Вмятины на трубках большего диаметра, устраняют деревянной оправкой, диаметр которой равен внутреннему диаметру трубок.
Правка тонкостенных деталей.
Тонкостенные детали с вмятинами, выпучинами и погнутостями подвергаются выколотке и рихтовке. Над вмятиной устанавливают поддержку и крепко прижимая ее рукой, специальным молотком выправляют поверхность детали, а затем выравнивают киянкой оставшиеся после выколотки бугорки. При устранении глубоких вмятин удары наносят от середины к краям, а при устранении пологих вмятин, наоборот – от краев к середине.
Если на вмятине есть острая складка, удары надо наносить с нее.
В том случае, если деталь можно отъединить от машины, ее правят так же как и листовой материал.
Рихтовку выполняют с помощью специального рихтовального молотка и поддержки, подобранной по форме восстанавливаемой детали. Удары рихтовальным молотком следует наносить всей поверхностью бойка и не по одному месту, чтобы не слишком растянуть металл. Рихтовку продолжают до тех пор, пока на поверхности детали рука не перестанет ощущать шероховатости. После этого поверхность слегка зачищают напильником, чтобы выявить углубления, которые растягивают последующей рихтовкой до получения сплошной ровной поверхности. Выравнивать поверхность одним опиливанием нельзя. Отрихтованную поверхность зачищают абразивной шкуркой.
Чтобы механизировать выколотку и рихтовку, применяют наборы приспособлений и инструментов с гидравлическим приводом, предназначенные для ремонта кабин, кузовов и облицовки автомобилей.
Погнутые конструктивные элементы машин, изготовленные из листового материала правят деревянным молотком, подкладывая с обратной стороны деревянную подставку, либо вставляя в погнутую деталь деревянную или металлическую оправку.
Правка проволоки.
Изогнутую и скрученную проволоку выпрямляют в специальном приспособлении, где она протягивается через группу роликов или кулачков. Применяют и простейший способ правки проволоки: закрепив ее концы, проводят по ней дощечкой с отверстием.
Плоскостная разметка.
Плоскостной разметкой называется нанесение на поверхность обрабатываемого материала линий, обозначающих границы, до которых материал должен быть обработан, а также линий, определяющих центры будущих отверстий.
Нанесенные на поверхность материала линии с накерненныи углублениями называются разметочными рисками. По разметочным рискам осуществляется вся последующая процедура обработки материала: разрезание, опиливание, сверление и др.
Плоскостная разметка является одной из наиболее ответственных операций, так как от качества ее выполнения зависит точность дальнейшей обработки.
Точность плоскостной разметки невысока и колеблется от 0.2 до 0.5 мм.
Плоскостная разметка широко применяется в индивидуальном и мелкосерийном производстве.
В серийном и массовом производствах плоскостная разметка применяется в основном при изготовлении технологической оснастки ( штампы, шаблоны, приспособления и др.), а также при изготовлении различных деталей, предназначенных для ремонта оборудования.
Плоскостная разметка является трудоемкой операцией. Поэтому там, где это возможно и рационально, стараются не применять плоскостную разметку. Однако обработка материалов без разметки требует применения различных приспособлений (упоров, шаблонов, конструкторов и др.).
В индивидуальном и мелкосерийном производстве изготовление большого количества штампов и приспособлений невыгодно, в отличие от крупносерийного производства. А потому в индивидуальном и мелкосерийном производстве при изготовлении единичных деталей выгодней их изготовлять при применении плоскостной разметки., нежели изготовлять то или иное приспособление.
При выполнении жестяницких работ многие детали изготовляют без применения плоскостной разметки. На ножницах листовых с наклонными ножами, снабженными задними и боковыми упорами, разрезают листовой материал без разметки на детали прямоугольной, квадратной, трапецеидальной и косоугольной формы.
Профили гнут на кромкогибочных станках без разметки, т.е. по упору, имеющемуся на станке.
Применение кондукторов и шаблонов позволяет сверлить отверстия в деталях без предварительной их разметки.
При плоскостной разметке жестянщику приходится выполнять разнообразные геометрические построения: проводить параллельные и перпендикулярные линии, делить прямые линии на равные части, делать построение углов, делить углы и окружности на равные части, вычерчивать сопряжение линий и т.д.
Эти геометрические построения жестянщик должен уметь делать быстро и точно, для чего необходимо знать основы технического черчения.
Жестянщику приходится изготовлять из листового и профильного материала изделия различной формы.
Для изготовления изделий требуются заготовки соответствующей формы и размеров. Для нахождения действительных размеров таких заготовок надо уметь подсчитывать площадь поверхностей изделий и вычерчивать их развертки. Эти развертки получают путем плоскостной разметки.
Плоскостная разметка осуществляется в зависимости от условий производства несколькими методами: по шаблону, чертежу и по месту.
При выполнении плоскостной разметки надо соблюдать правила техники безопасности.
Чтобы не порезать руки кромками листового материала при укладке его на разметочный стол, а также при снятии его со стола, после окончания разметки на руки надевают рукавицы.
При пользовании призмами и подкладками принимают меры, предотвращающие их падение.
Рекомендуется надевать на острие чертилок и циркулей, временно не используемых, предохранительные резиновые колпачки.
Плоскостную разметку выполняют на прочных и устойчивых деревянных и металлических разметочных столах.
Кернение во избежание образования вмятин, особенно при разметке тонкого листового материала, выполняют на металлических столах.
Разметочный стол обычной конструкции состоит из горизонтальной плиты и ножек.
Для того, чтобы стол был устойчив, его ножки соединяют между собой продольными брусками.
Разметочные плиты больших размеров устанавливают на домкратах.
Деревянные и металлические разметочные столы изготовляют следующих размеров: длиной и шириной от 2000хЧ000 до 3000х5000 мм и высотой от 700 до 1000 мм.
Для кернения используются плитами с чисто обработанной поверхностью, которые по своим размерам достаточны для помещения на них размечаемых листов, полос или лент.
Призмы чугунные служат для установки труб.
Подкладки прямоугольные и клиновидные применяют при установке на плите деталей, главным образом профилей.
При плоскостной разметке применяют различные инструменты для нанесения рисок, кернов, проверки нанесенных линий и кернов, а также проверки положения установленных деталей.
Очертка применяется для проведения линий, параллельных кромкам заготовок. Для разметки деталей из низкоуглеродистой стали очертку делают из меди. Очертка для разметки деталей из дюралюминия должна иметь в рабочей части черный графитовый карандаш.
Чертилка служит для нанесения рисок. Она представляет собой тонкий стальной стержень, один конец которого согнут под углом или в кольцо. Рабочие концы чертилки затачивают под углом 15` и закаливают. Чем тоньше и тверже острие, тем тоньше линии она наносит.
Рейсмас представляет собой стойку с закрепленной острой чертилкой. При помощи гайки и винта хомутик с чертилкой можно укрепить на необходимой высоте. Рейсмас применяют для проведения параллельных, горизонтальных и вертикальных линий на деталях, установленных на плите, а также для проверки положения установленных изделий.
Циркули с дугой и пружинный применяют для нанесения окружностей, а также переноса линейных размеров. Циркули делают стальными. Концы ножек циркулей на длине 20-30 мм закаливают.
Окружности большого диаметра размечают специальным разметочным циркулем. Он состоит из шлифованной трубки с двумя ножками, закрепляемыми винтами. Ножки снабжены острыми стальными стержнями.
Вертикальный масштабный угольник представляет собой масштабную линейку, вертикально установленную на стойке. Он служит для установки на определенную высоту иглы рейсмаса.
Угольник 90` применяют для нанесения линий, построения углов, восстановления перпендикуляров и для проверки углов деталей.
Угольник с полкой применяют для проведения линий и для проверки положения установленных на плите изделий, главным образом профилей.
Транспортир применяют для откладывания углов.
Кернер служит для нанесения углубления (кернов) при разметке. Кернер представляет собой стальной круглый стержень с заточенной под углом 60` и закаленной рабочей частью. Закаливают также головку кернера, по которой наносят удары молотком.
Автоматический кернер действует без удара молотком. Вся работа автоматического кернера основана на сжатии и мгновенном освобождении пружины.
Разметка по чертежу представляет собой перенесении точек, линий, контуров и размеров с рабочего чертежа на размечаемый материал.
Прежде чем приступить к выполнению разметки, тщательно изучают рабочий чертеж детали, определяют материал и выясняют последовательность технологического процесса изготовления детали. Затем составляют план разметки, т.е. устанавливают способ и порядок нанесения линий и кернов на размечаемом материале.
При разметке по чертежу размеры, указанные на чертеже, откладывают на размечаемом материале при помощи разметочных и измерительных инструментов.
Нельзя брать размеры циркулем или каким-либо другим инструментом непосредственно с чертежа для перенесения их на размечаемый материал даже в тех случаях, когда деталь показана в натуральную величину, т.е. в масштабе 1:1. Это объясняется тем, что рабочие чертежи укорачиваются при высыхании и реальные размеры становятся уменьшенными, не соответствующими цифровым размерам.
Листы, полосы или ленты, предназначенные для разметки, предварительно осматривают и проверяют их размеры. Осмотр необходим для выявления возможных пороков: выпучин, раковин, трещин, царапин и др. Далее листы, полосы и ленты очищают от грязи и остатков масла, после чего выправляют. Убедившись, что лист, полоса или лента взяты той марки материала и толщины, какие указаны на чертеже, и не имеют пороков, подготовив необходимый инструмент и проверив его исправность, приступают к выполнению разметки.
Поверхности листов, полос и лент из стали и жести перед разметкой окрашивают разными способами. Окрашивание необходимо для того, чтобы разметочные линии были отчетливо видны при обработке.
Поверхности размечаемых деталей, а также грубо обработанные поверхности окрашивают скоросохнущими светлыми красками. Часто применяют краску, изготовленную из порошка мела и столярного клея, например к 5 кг мела прибавляют 200г столярного клея (для связи). Клей разводят отдельно, затем его смешивают с разведенным в воде до консистенции густого молока мелом и кипятят.
Для ускорения высыхания краски в нее добавляют немного скипидару. Когда краска высохнет, на размечаемой поверхности получаются отчетливые риски.
Для окрашивания чисто обработанных поверхностей применяют раствор медного купороса (25-30 г медного купороса на 200 г воды). При этом поверхность материала покрывается тонким и прочным медным слоем, на котором отчетливо видны разметочные линии.
Окрашивание поверхностей размечаемых материалов выполняют на специальных стеллажах или на полу около разметочного стола.
Краску наносят на поверхность размечаемого материала обычными малярными кистями или пульверизатором.
Поверхности размечаемых листов, полос и лент из алюминиевых сплавов не окрашивают красками.
Перед нанесением на окрашиваемую поверхность разметочных линий определяют базу детали, от которой ведут разметку. При разметке по чертежу базой могут служить наружные кромки листов, полос и лент, а также различные линии, нанесенные на поверхность, например центровые, средние, горизонтальные, вертикальные или наклонные.
Если базой является наружная кромка (нижняя, верхняя ли боковая), то ее предварительно выравнивают.
Когда базой являются две взаимно перпендикулярные кромки листа, полосы или ленты, то до разметки их обрабатывают под прямой угол.
Если базой являются центровые (осевые) линии, то от них наносят все остальные.
Обычно сначала прочерчивают все горизонтальные линии, а затем все вертикальные и после них прочерчивают скругления и окружности, которые соединяют прямыми и наклонными линиями.
Разметочные риски на поверхность стальных деталей наносят чертилкой, которую держат в руке, как карандаш, плотно прижимая к линейке и немного наклоняя ее в направлении движения.
При разметке деталей из алюминиевых сплавов разметочные риски наносят мягким графитовым карандашом и только контурные линии, по которым материал будет разрезаться на части, наносят чертилкой. Это необходимо во избежание нарушения антикоррозийного покрытия.
Разметочную риску как чертилкой, та и карандашом проводят по одному месту только один раз, тогда она получается чистой и правильной.
Разметка считается законченной, если изображение на поверхности размечаемого материала полностью соответствует изображению на чертеже.
Нанесенные на поверхность материала разметочные линии при дальнейшей обработке могут стереться. Поэтому после нанесения разметочных линий на них кернером набивают углубления.
Центры кернов (углублений) должны располагаться точно на разметочных линиях, чтобы после опиливания по разметочной линии на обработанной детали осталась половина керна.
Керны не должны быть глубокими, так как трудно будет вывести их при дальнейшей обработке.
При набивке на разметочных линиях углублений кернер держат тремя пальцами. Острие кернера устанавливают точно по разметочным линиям или в точке их пересечения, немного наклоняя кернер от себя, а затем, не сдвигая его с разметочной линии, ставят вертикально и легко ударяют молотком.
При выполнении жестяницких работ углубления наносят вдоль разметочных линий на расстоянии от 10 до 25 мм одно от другого на прямых участках и на расстоянии от 5 до 10 мм одно от другого в местах закруглений в углах.
Разметка по чертежу требует особого внимания, так как незначительная ошибка может вызвать брак при изготовлении детали.
Причинами брака при разметке по чертежу являются неточность разметочного инструмента вследствие его износа, ошибки размеров чертежа, неправильное чтение чертежа, ошибки при откладывании размеров и др.
Разметка по шаблону наиболее распространенный и простой способ разметки. Его применяют при изготовлении больших партий, одинаковых по форме и размерам деталей.
Разметка по шаблону заключается в очерчивании контура детали на размечаемом материале по ранее изготовленному шаблону, форма и размеры которого точно соответствуют чертежу детали.
Точность разметки по шаблону зависит от того, правильно ли заточена чертилка, от ее установки по отношении к ребру шаблона, от того, не перемещается ли и плотно ли прилегает шаблон к материалу при разметке.
Чертилка должна быть установлена так, чтобы образующая конуса чертилки скользила по контуру шаблона вплотную к нему.
Шаблон прижимают рукой к размечаемому материалу. В тех случаях, когда шаблон нельзя удержать рукой, его крепят к размечаемому материала струбцинами или грузами.
Брак при разметке по шаблону чаще всего получается из-за плохого крепления шаблона на размечаемом материале, что приводит к потере точности.
Брак получается, если чертилка неправильно установлена или плохо заточена; в обоих случаях острие чертилки не будет плотно прилегать к контуру шаблона.
Разметка по образцам отличается от разметки по шаблонам лишь тем, что в этом случае не приходится изготовлять шаблоны.
Этот способ разметки широко применяют при ремонтных работах, когда размеры снимают непосредственно с износившейся или сломанной детали и переносят на размечаемый материал.
Разметка по месту обычно применяется при сборке деталей больших размеров. При этом одну деталь размечают по другой в таком положении, в каком они должны быть соединены.
Брак при разметке по месту и образцам, как правило, происходит из-за плохой установки деталей относительно размечаемого материала, что приводит к потере точности.
При разметке на основе рационального расположения различных деталей на листе подсчитывают габаритные размеры для данного числа деталей; при этом выбирают лист стандартного наиболее подходящего размера, пользуясь формулами для определения площадей геометрических фигур.
На рисунке изображены наиболее распространенные геометрические фигуры и написаны формулы, пользуясь которыми подсчитывают площадь поверхности изготовляемых деталей и вычерчивают их развертки.
Развертки обечаек (корпусов) и днищ изделий цилиндрической формы вычерчивают с учетом припусков на фальцевые швы или соединения другого рода.
При построении разверток принято их наружное очертание без припуска на фальц или соединения другого рода выполнять сплошными линиями, а с припусками на фальц или соединения другого рода – штриховыми линиями.
Развертка обечайки цилиндрической формы представляет собой прямоугольник.
Длина L развертки обечайки цилиндрической формы без припуска на соединения равна длине окружности круга, лежащего в основании цилиндра.
Длина окружности больше своего диаметра в 3.14 раза. Эта постоянная величина обозначается греческой буквой (пи).
Длина развертки обечайки цилиндрической формы без припуска на соединение определяют по формуле:
L=(пи)D,
Где D диаметр обечайки.
Длину развертки обечайки цилиндрической формы с припусками на фальц или соединения другого рода подсчитывают по другим формулам. Например, длина развертки обечайки цилиндрической формы с одинарным лежачим фальцем определяется суммой длины окружности и величины припусков (P и2Р) на фальц.
Длину развертки данной обечайки с указанным фальцем подсчитывают по формуле:
L=(пи)D+P+2P.
Длина развертки обечайки цилиндрической формы с двойным лежачим фальцем определяется суммой длины окружности и величин припусков (2Р,3Р) на фальц. Длину обечайки с этим фальцем подсчитывают по формуле:
L=(пи)D+2P+3P.
В указанных примерах высота Н развертки определяется размерами изделия или по чертежу.
Обечайки цилиндрической формы часто изготовляют с закаткой в борт круглой проволоки.
В этих случаях высоту Н развертки обечайки с учетом диаметра закатываемой проволоки вычисляют по формуле:
H1=H+2.5d,
Где Н – высота обечайки;
2.5 – постоянная величина;
D – диаметр закатываемой проволоки.
Развертка круглого днища представляет собой криволинейную плоскую фигуру – диск. Диаметр D развертки днища под паяние определяется формулой:
D1=D+P,
Где D – диаметр обечайки;
Р – припуск на соединение.
После определения основных размеров обечаек и днищ приступают к построению их разверток. Построение разверток обечаек выполняют в определенной последовательности. Сначала на размеченном листе проводят обычно нижнюю параллельную линию, равную длине развертки. Затем на концах нижней параллельной линии восстанавливают при помощи линейки и разметочного циркуля требуемой величины (равные высоте обечайки) перпендикуляры и соединяют их прямой.
Верхняя прямая будет строго параллельна к нижней параллельной линии. В результате такого построения получится требуемых размеров развертка в виде прямоугольника.
Развертку днища строят просто. На размечаемом листе делают керном углубление для установки ножки разметочного циркуля. Затем устанавливают ножку разметочного циркуля на требуемый диаметр (радиус днища). Разметочный циркуль одной ножкой устанавливают в углубление листа, а вторую ножку вращают относительно первой, прижимая ее к листу, в результате на листе образуется риска, определяющая внешний контур днища.
Технологии изготовления жестяницких изделий. Кровельные работы.
Технологические операции заготовительных работ.
При изготовлении систем и устройств, в состав которых входят жестяницкие изделия, выполняют заготовительные и монтажно-сборочные работы.
При заготовительных жестяницких работах осуществляют технологические операции, различающиеся по назначению, качественным характеристикам, применяемым оборудованию, приспособлениям и инструментам. Можно выделить шесть групп операций:
1. Подготовительные (правка листового металла, построение разверсток, разметка заготовок);
2. Операции с применением режущих инструментов (опиливание, резание и рубка листового металла; сверление отверстий);
3. Операции по формоизменению заготовок (гибка цилиндрических, конических и прямоугольных деталей; гибка профилей; зиговка листового металла; закатка проволоки, отбортовка, посадка и выколотка метала);
4. Операции по соединению заготовок (холодная клепка, фальцовка, пайка, сварка);
5. Операции по нанесению покрытий (проолифировка листовой стали, травление и лужение металла, окраска жестяницких изделий);
6. Контроль качества и комплектности готовых жестяницких изделий.
Подготовительные операции.
Правка металла состоит в выправлении листового металла и изготовленных из него деталей, имеющие дефекты. Дефекты проявляются в виде вмятин, волнистости, выпучин различных форм, изгибов и местных неровностей, короблений по краям и в середине заготовки. Эти дефекты образуются после термической обработки, сварки, пайки, а также после вырезки заготовок из листового металла.
Правку листового металла и изготовляемых из него заготовок, а также сварных и паяных изделий выполняют механизированным способом на горизонтальных правильно-растяжных машинах, листоправильных станках или с использованием пневматического молота, а также вручную с использованием универсальных приспособлений и инструмента (рихтовочной плиты, стальных, дюралюминиевых или деревянных молотков). В ряде случаев (при изготовлении стальных деталей больших размеров или сварных) используют местный нагрев поверхности, например, пламенем газовой горелки. Ручную правку применяют для мелких заготовок или при отсутствии специального оборудования.
Разметка заготовок.
Разметка заготовок состоит в нанесении на поверхность материала разметочных линий (рисок), определяющих места обработки и контуры изготовляемого изделия, а также центры будущих отверстий. Центры отверстий фиксируют накерниванием. Плоскостную разметку широко применяют в единичном и мелкосерийном производстве, а в серийном и массовом производстве – в основном при изготовлении технологической оснастки (штампов, шаблонов, приспособлений и др.).
Эта операция является одной из наиболее ответственных, влияющих на точность дальнейшей обработки изделия. Точность плоской разметки составляет 0.2-0.5 мм.
Плоскостную разметку в зависимости от условий производства выполняют несколькими способами: по чертежу, по шаблону, образцу и по месту. Поверхность листов перед разметкой окрашивают.
Разметка по чертежу представляет собой перенесение точек, линий, контуров и размеров с рабочего чертежа на намечаемый материал. В этом случае размеры, указанные на чертеже, откладывают на разметочном материале с помощью разметочных и измерительных инструментов.
Разметка по шаблону – наиболее распространенный и простой способ разметки. Его применяют при изготовлении больших партий одинаковых по форме и размерам деталей. Разметка по шаблону заключается в очерчивании контура детали на размечаемом материале по заранее изготовленному шаблону, форма и размеры которого точно соответствуют чертежу детали.
Разметка по образцам отличается от разметки по шаблонам лишь тем, что в этом случае не приходится изготовлять шаблоны. Этот способ разметки широко применяется при ремонтных работах, где размеры снимают непосредственно с износившейся или сломанной детали и переносят на размечаемый материал.
Разметку по месту применяют при сборке деталей больших размеров. В этом случае одну деталь размечают по другой в таком положении, в каком эти детали соединяют.
Для выполнения операции используют разнообразные геометрические построения. Наиболее сложными и важными из них являются построения разверток поверхностей изделий. От точности их выполнения в значительной степени зависит расход материала.
Для выполнения операции применяют: деревянные и металлические разметочные столы, призмы, подкладки, струбцины, а также инструменты: очертку, чертилку, рейсмас, циркули с дугой и пружиной, обычный, вертикальный масштабный и с полкой угольники, транспортир, кернеры, обычный и автоматический.
Операции с применением режущих инструментов.
Опиливание металла – операция по обработке металла режущим инструментом – напильником. В результате обработки снимают слой металла с целью придания детали заданных размеров, формы, чистоты поверхности. К этой операции отнесены работы по опиливанию и неметаллических материалов (пластмассы, резины, кожи и др.). Опиливают наружные плоские и криволинейные поверхности, наружние и внутренние углы, фасонные поверхности, углубления, отверстия, пазы, выступы, кромки деталей (с целью снятия заусенцев).
Опиливание поверхности бывает черновым и чистовым.
Черновое опиливание выполняют драчевыми напильниками, а чистовое (при снятии слоя металла толщиной не более 0.3 мм) – личными. Окончательно обрабатывают поверхность бархатными напильниками.
Для выполнения опиливания металл вручную используют обыкновенный верстак, слесарные тиски, слесарные обыкновенные и специальные напильники, а при механическом способе – опиловочно-зачистные станки.
В зависимости от вида напильников точность опиливания находится в пределах 0.05-0.2 мм.
Разрезку листового металла выполняют с целью разделения целого листа, полосы или ленты на заготовки определенной формы и размеров.
Различают следующие способы разрезки листового металла: прямолинейный, криволинейный и смешанный. Применяют также единичную и групповую обработку с прямолинейным контуром – квадратную, прямолинейную, ромбическую или трапецеидальную.
При криволинейной резке – заготовки с контурами кривых линий (окружности, эллипса, параболы и др). При смешанной разрезке – заготовки, имеющие прямолинейный и криволинейный контуры.
Листовую сталь разрезают на стационарном оборудовании, а также механизированными и ручными ножницами при изготовлении и монтаже жестяницких изделий.
Ручные ножницы изготовляют с прямыми и кривыми режущими ножницами, причем используют как правые, так и левые ножницы.
Припуск на разрезку листового металла толщиной 0.5-1 мм рычажными, листовыми с наклонными ножами и вибрационными ножницами составляет 1-2 мм.
Разрезка профилей на станках и пилах – это операция, выполняемая с целью разделения профилей на заготовки определенных размеров. Профиль может быть разрезан поперек или под углом к оси заготовки, или вырезают часть заготовки.
Операцию выполняют на станках и пилах, а также вручную. Образующиеся на деталях после разрезания заусенцы снимают напильниками или специальным инструментом – шарошками. Для выполнения этой операции применяют ленточно-пильные, анодно-механические и другие станки, дисковые пилы и ручные ножовки. Используют режущий инструмент: резцы, стальную ленту с зубьями, согнутое в кольцо, пильные диски, а также напильники и шарошки.
Рубка листовой стали – операция, применяемая в отдельных случаях при изготовлении жестяницких изделий.
В зависимости от размеров детали листовую сталь рубят в тисках или на плите.
Рубку в тисках применяют главным образом при получении небольших деталей.
Рубку листов как по прямой, так и по кривой выполняют на плите, в качестве которой может служить лист стали толщиной 12-15 мм.
Форма обрубаемой детали должна быть размечена. Для выполнения операции используют различные зубила.
Сверление отверстий – операция, выполняемая с целью получения отверстий под крепежные детали во фланцах и металлоконструкциях для крепления к ним изделий.
Сверление осуществляют по разметке (при обработке единичных деталей), по шаблону и через кондуктор (при серийном изготовлении деталей). Применение шаблонов и кондукторов позволяет сверлить отверстия без предварительной разметки.
В условиях ЦЗМ отверстия в жестяницких изделиях сверлят на сверлильных станках.
При монтаже изделий отверстия сверлят пневматическими и электрическими сверлильными машинами разной конструкции, массы и мощности. В жестяницких изделиях обычно сверлят отверстия диаметром не более 10 мм, поэтому используют сверлильные машины малой массы в небольших размерах.
Пробивка отверстий в листовом металле под заклепки и самонарезающие винты осуществляют дыроколом диаметром 2-2.3 мм. Иногда такие отверстия получают с помощью пробойника (бородка) и молотка.
Операции по формоизменению заготовок.
Гибкой листов из стали и цветных металлов получают заготовки для изделий цилиндрической, конической или прямоугольной формы. Операцию гибки для изделий цилиндрической формы и конической формы называют выкаткой.
Гибку выполняют в холодном состоянии. Применяют листогибочные и копировально-гибочные станки.
Гибкой профилей получают гнутые детали воздуховодов (например фланцы).
Для гибки профилей в одной или несколько плоскостях применяют кромкогибочные, профилегибочные и другие станки. Ручную гибку осуществляют на опорном инструменте и в оправках.
Зигтовка – операция, выполняемая с целью образования на листовом металле выступов и углублений (зигов – валиков жесткости). Операцию выполняют на фасонных роликах, между которыми пропускается листовой металл. К зигтовке относятся: отгиб кромок на деталях криволинейной формы, гофрирование (создание волнообразных складок) звеньев воздухопроводов и т.п.
Размеры зигов зависят от толщины металла.
Обрабатывают заготовки из углеродистой стали толщиной до 2 мм.
Зигтовку выполняют на ручных и приводных зиговочных машинах.
Размеры зигов, мм.
Закаткой проволоки повышают жесткость кромок изделия. Диаметр проволоки выбирают в зависимости от размеров изделия с учетом воспринимаемой нагрузки. Проволоку закатывают на зигтовочных машинах и вручную. Закатку проволоки вручную выполняется молотком на угольнике или на скребке. Длина загибаемой кромки не должна превышать диаметр проволоки более чем на 2.5 раза. Отбортовка металла – операция, выполняемая для отгибания наружу кромок заготовок. Отбортовку проводят на зигтовочных машинах с применением роликов соответствующей формы и размеров. Кромки до 10 мм на заготовках, изготовляемых из металла толщиной до 0.5 мм, отбортовывают на ручных настольных зигтовочных машинах. На приводных зигтовочных машинах получают детали из материала толщиной до 1 мм. В ряде случаев отбортовку выполняют ручным способом на наковальнях и оправках. У деталей цилиндрической формы больших размеров кромки отбортовывают вручную с помощью внутреннего распорного кольца и наружного фланца. Посадка металла – операция, выполняемая с целью отогнуть кромки (борта) заготовки внутрь. Посадку металла осуществляют машинным и ручным способами. При машинном способе применяют посадочные станки. При гофрировании и посадке кромки заготовки используют ползун, ролики и стол станка. При ручном способе в местах изгиба сначала делают гофры, а затем осаживают, т.е. делают посадку. Нормальным считается такой гофр, у которого высотаh равна ширине а; в этом случае длина H гофра должна быть не менее2/3 высоты Н1 борта. Применяют деревянные и стальные молотки, опорные плиты, оправки, гофрилки, круглогубцы. Выколотка металла – операция, в процессе которой получают из листового металла деталь выпуклой формы. Выколотку выполняют машинным или ( в отдельных случаях) ручным способом.При машинном способе используют пневматический выколоточный молот. При ручном способе операцию осуществляют на стойке или по оправке, которые подбирают в зависимости от формы и размеров изготовляемых деталей.
Операции по соединению заготовок.
Холодная клепка – операция по получению неразъемных соединений с помощью заклепок различной формы и размеров.
Для выполнения операции в соединяемых деталях просверливают или пробивают отверстия. В жестяницких работах выполняют холодную клепку заклепками диаметром до 10 мм.
В зависимости от инструмента и оборудования, а также способа нанесения ударов различают: ударную клепку с помощью клепальных пневмомолотков и клепку ручным инструментом. Прессовую клепку клепальными прессами или скобами.
Клепку выполняют двумя методами: прямым и обратным.
При прямом методе (клепку этим методом иногда называют открытой) удары клепальным инструментом наносят по концу стержня заклепки, выступающему над поверхностью склепываемых деталей, до полного образования замыкающей головки. При этом закладная головка заклепки находится в поддержке. Обратный метод клепки (клепку этим методом иногда называют внутренней) характеризуется тем, что удары инструментом наносят по закладной головке, а замыкающая головка образуется при соприкосновении стержня заклепки с массивной поддержкой, имеющей гладкую поверхность.
Замыкающая головка обычно получается плоской формы.
Соединяют части клепаных изделий внахлест или встык с помощью накладок.
Основным инструментом клепки является клепальный пневматический молоток, работающий под действием сжатого воздуха.
При ручной клепке в качестве ударного инструмента используются стальные молотки. При выполнении операции применяют осадки, обжимки и поддержки.
Для соединения листовых материалов используют также заклепочник.
Применяемые клепальные прессы подразделяют на пневморычажные, пневматические, гидравлические и пневмогидравлические. По характеру установки – на стационарные и переносные.
Фальцовка металла – операция по получению неразъемных соединений с помощью фальцевых швов. Фальцовку применяют при изготовлении из листовых заготовок и других фасонных частей воздуховодов, кожухов тепловой изоляции, сосудов для хранения жидкостей и сыпучих материалов.
Фальцы могут быть изготовлены с применением специального оборудования – фальцепрокатных и фальцезакаточных станков.
На фальцепрокатных станках выполняют гибку кромок для образования фальца на листовой стали толщиной 0.5-1 мм. Осаживание фальцев может быть выполнено также на фальцепрокатном станке.
Работы по фальцовке металла ручным способом выполняют на кровельном верстаке, на котором закрепляют рельсовые или квадратные оправки (выступающие концы оправок обрезаны под углом 45`) или оправки в виде труб.
Гибку кромок, осаживание и подсечку фальцевых швов выполняют соответственно молотками-киянками, кровельными стальными молотками-ручниками и молотками-косяками.
К ударному инструменту относятся также фальцмейсели. Предназначенные для обжатия и подсечки фальцевого шва снаружи. Для измерения заготовок и фальцевых швов преминяют стальные масштабные линейки, штангенциркули, угольники с углом 45` и 90`.
К вспомогательным инструментам относятся прочищалки и фальцеправки.
Пайкой получают неразъемные соединения металлических деталей с помощью расплавленных металлов или сплавов, называемых припоями.
Пайку выполняют низкотемпературными и высокотемпературными припоями. К низкотемпературным припоям относятся оловянно-свинцовые, висмутовые и кадмиевые. К высокотемпературным – медно-цинковые и серебряные.
В процессе пайки применяют флюсы для удаления оксидных пленок с поверхности металла и предохранения его от окисления. Наиболее распространенными флюсами являются соляная кислота, хлористый цинк (аммоний), бура, канифоль и др.
Канифоль применяют только при паянии низкотемпературными припоями, остальные флюсы – при пайке низкотемпературными и высокотемпературными припоями.
Наиболее распространены паяльные соединения – стыковые, нахлесточные, с косым срезом. Основным инструментом для пайки является паяльник. Периодически нагреваемые и электрические паяльники подразделяют на прямые и угловые.
Кроме того, могут быть использованы газовые, бензиновые и ультразвуковые паяльники. Для пайки изделия высокотемпературными припоями применяют газопламенные горелки.
В качестве вспомогательных инструментов для пайки используют струбцины, пассатижи, паяльные клещи, металлические щетки.
Сварка предназначена для образования неразъемных соединений заготовок из металлических и неметаллических (например винипласта, полиэтилена) материалов. Наиболее часто применяемые виды сварки: ручная, дуговая, автоматическая, механизированная и плазменная. Кроме того, применяют контактную сварку – точечную и шовную.
Защита жестяницких изделий от коррозии.
Коррозия изделий.
Жестяницкие изделия, в частности воздуховоды, при эксплуатации в воздушной среде, содержащей влагу, пары различных кислот, солей щелочей, подвергаются коррозионному разрушению. Кроме того, они могут разрушаться при хранении и транспортировке.
При хранении и транспортировании металлоизделий защита от коррозии осуществляется маслами, смазками и ингибиторами.
Защита от коррозии в эксплуатационных условиях может осуществляться следующими методами и средствами:
1. Выбором химически стойких материалов в зависимости от рабочей среды.
2. Металлическими и неметаллическими неорганическими покрытиями.
3. Проолифкой и покрытием лаками, красками и другими полимерными материалами.
4. Электрохимической защитой протекторными и катодными методами.
Очистка изделий перед нанесением покрытий.
Так как на поверхности листов неоцинкованной стали могут быть ржавчина, окалина и другие виды загрязнений, то перед нанесением покрытия применяют различные способы механической очистки (шабрение, шлифование, крацовку и др.) или травление металла.
Шабрением называют операцию по снятию (соскабливанию) с поверхности листов очень тонких слоев (стружек) металла специальными режущими инструментами – шаберами.
Шлифование – снятие (срезание) мельчайших стружек металла с поверхности заготовки амбразивными инструментами – шлифовальными кругами, брусками и шкурками.
Сухая крацовка – очистка поверхности листов дисковыми абразивными и металлическими (проволочными) торцовыми щетками, которые закрепляются на шпинделе угловой пневматической машинки.
Мокрая крацовка – очистка поверхности листов металлическими щетками с водой.
Травление металла – удаление кислотой окалины или ржавчины с поверхностей изделий, изготовленных их черных металлов, а также удаление оксидных пленок с поверхности изделий, изготовленных из цветных металлов и сплавов. Травление поверхности металлических изделий осуществляют двумя способами: химическим и электрохимическим. Все работы по травлению производят в травильном отделении, изолированном от других отделений цеха или мастерской.
Проолифка листовой стали.
Проолифка листовой стали – операция, при которой поверхности листов неоцинкованной (черной) стали, применяемой для изготовления жестяницких изделий, покрывают слоем олифы. Эту промежуточную операцию применяют при изготовлении изделий с фальцами, кромки которых перед закаткой должны быть обработаны для предотвращения коррозии. Для проолифки применяют связующие вещества – натуральные и искусственные олифы.
Проолифку листов кровельной стали выполняют вручную не верстаке пучком пакли или ветошью и машинным способом (на специальном станке), протягивая листы через ванну, наполненную олифой.
Проверка качества и комплектности готовых жестяницких изделий.
Качество жестяницких изделий системы вентиляции и кондиционирования должно соответствовать следующим требованиям:
1. правильную геометрическую форму Воздуховоды и фасонные части должны иметь.
2. Торцы прямых участков воздуховодов должны быть перпендикулярны к их осям или смежным поверхностям.
3. Допуск перпендикулярности торца составляет не более 10 мм на 1000мм длины стороны или диаметра поперечного сечения воздуховода.
4. Фланцы на воздуховодах из стали толщиной 0.5-1.5 мм следует закреплять с помощью отбортовки, а при большей толщине – дуговой сваркой сплошным швом.
5. Отбортовка фланцевых воздуховодов должна перекрывать фланец не менее чем на 6 мм, но не закрывать отверстия под болты. Допускаются сквозные разрывы в отбортовке, не более четырех на одном торце воздуховода.
6. Фланцы из углового проката для воздуховодов из металла толщиной не более 1.5 мм следует приваривать ч внутренней, а плоские фланцы – с наружной стороны изделия.
7. Сварные швы должны быть плотными и чистыми, без прожогов и непроваров.
Качество жестяницких изделий определяется, как правило отделом технического контроля (ОТК), а также мастером и бригадиром визуально (внешний осмотр) и с помощью измерительных средств (угольник, углометр и т.д.).
При внешнем осмотре проверяют качество фальцевых и сварных швов, отбортовку кромок деталей на зеркало фланцев, правильность геометрической формы. Инструментами и специальными приспособлениями контролируют углы ответветвлений в фасонных частях, перпендикулярность насадки фланцев, диаметры и сечения воздуховодов и др. Кроме того, при проверке качества изделий отдельные образцы из изготовленной партии сверяют с образцом-эталоном, находящимся в центральной заготовительной мастерской (ЦЗМ) и выполненным в строгом соответствии с техническими условиями.
Комплектность – полный набор всех деталей и элементов изготовляемого устройства. Например, в полный комплект поставки вентиляционной системы входят следующие изделия: воздуховоды – прямые и фасонные части с фланцами, болтами, гайками, прокладками, а при бесфланцевых соединениях – бандажи, рейки и другие детали, предусмотренные технической документацией; запорные и регулирующие устройства – шиберы, клапаны и др.; воздухозаборные и воздухораспределительные устройства – вытяжные зонты, подвижные и неподвижные решетки, пристенные и эжекционные воздухораспределители; средства крепления системы к строительным конструкциям здания – кронштейны, подвески. Тяги, хомуты и др. В комплект вентиляционной системы входят также монтажные чертежи и накладная предприятия.
Комплектование устройства, как правило, сочетается с контрольной сборкой его на свободной площади цеха и маркировкой деталей в соответствии с монтажными чертежами. Маркировку отдельных деталей выполняют несмываемой краской на внешней стороне поверхности с помщью трафарета. Например, для деталей вентиляционной сети маркировыку наносят на ближайшем к вентилятору конце, причем цифры должны иметь высоту 50, ширину 25 и толщину линий 6 мм. Цифры обозначают порядковый номер детали.
Требование к качеству изготовляемых жестяницких изделий другого назначения аналогичны изложенным.
При контроле этих изделий проверяют соответствие чертежу их линейных и угловых размеров, состояние поверхности, фальцевых и других соединений.
Поверхность деталей должна быть ровной, без вмятин, прогибов и других дефектов. Все заусенцы должны быть зачищены. Не допускаются надрезы и надрывы наружных кромок. Зиги должны быть полного профиля, без искривлений и извилин.
Фальцевые соединения картин и обечаек должны быть уплотнены, обжаты и не искривлены.
Все детали необходимо маркировать. На листах из алюминиевых сплавов и оцинкованной стали маркировочные знаки наносят масляными красками или лаком, причем для деталей теплоизоляции – с внутренней стороны.
На листах с алюминиевым покрытием нельзя наносить маркировку красками, содержащими свинцовые пигменты или свинцовый сурик, во избежание их коррозии.
Кровельные работы.
Технология устройства металлических кровель предполагает распределение всего комплекса кровельных работ на подготовительные операции по обработке кровельной листовой стали вне крыши и монтажные операции, выполняемые непосредственно на крыше.
Изготовление хозяйственного инвентаря.
Цилиндрическое ведро состоит из обечайки, днища, двух ушек, дужки, ободка и заклепок. Заготовку обечайки размечают на куске листовой стали толщиной 0.63 мм. Основные размеры для построения: высота ведра и длина развертки, которая равна диаметру ведра, умноженному на 3.14. К развертке причерчивают припуск шириной 12 мм для закатки проволочного ободка диаметром 4 мм и для кромок, соединяющих обечайку в замок с днищем. Ушки крепят к обечайке заклепками 4х6 мм. В ушки вставляют проволочную дужку диаметром 5…6 мм. Все фальцевые соединения промазывают суриковой замазкой.
Коническое ведро состоит из тех же элементов, что и цилиндрическое. Но изготовление его несколько сложнее. На куске листовой стали толщиной ).63…0.7 мм вычерчивают боковой вид ведра АБВГ (рисунок 35г). Отрезок БВ делят на семь равных частей. После этого прямые БА и ВГ продолжают до их пересечения. Из точки пересечения, как из центра, проводят дуги через точки БВ и АГ. Затем на большой дуге из точки Б откладывают 11 раз отрезок БВ/7 и точку В` соединяют с точкой пересечения прямых БА и ВГ.
Фигура АБВ`Г представляет собой половину развертки ведра. К полученной заготовке причерчивают припуски на фальцевые соединения, обрезают ее. Затем, используя полученную заготовку как шаблон, вырезают и вторую половину, после чего обе заготовки соединяют одинарным лежачим фальцем на брусе-оправке верстака.
Вставка днища (рисунок 35б) в обечайку предшествуют три операции. В обечайке (на брусе-оправке) отбортовывают длинную круговую кромку под закатку проволоки и короткую кромку, предназначенную для фальцевого соединения с (рисунок 35, сеч. По Б-Б) более сложно по исполнению, но зато более жесткое, и днище предохраняется от износа. Выдавливание днища с упором может быть выполнено на давильном станке или другом приспособлении.
Ушки вырезают из листовой стали толщиной 1.2 мм и приклепывают к ведру. В ушки вставляют проволочную дужку (рисунок 35д). Все фальцы припаивают припоем ПОС-4-6.
Воронка (рисунок 36) состоит из конуса, носка, проволочного ободка и ручки с размерами, кратными диаметру выходного отверстия носка.
Развертку конуса строят таким образом. На куске жести вычерчивают в натуру конус и носок. Внешние образующие конуса продолжают до их пересечения. Из точки пересечения радиусом R проводят большую дугу (на рисунке показана штрихпунктиром). На ней откладывают 3.14 диаметра входного раструба воронки (для точности построения раствор измерителя принимают равным 1 см). Начальную и конечную точки на большой дуге соединяют с центром пересечения образующих. Из того же центра разверстку ограничивают дугой радиуса R1. К разверстке причерчивают припуски на соединительный фальц и на закатку проволоки. Таким же образом троят разверстку носка.
Далее разверстку конуса свертывают на круглых поддержках. После правки заготовку носка соединяют в накладку и шов пропаивают. Посадочное отверстие в нем отбортовывают по носку, который затем насаживают на отбортовку и также пропаивают. В заключение закатывают в конус ободок; ручку крепят пайкой.
Бидон емкостью 22л (рисунок 37а, б) состоит из следующих элементов: обечайки (рисунок 37д), днища (рисунок 37в), конуса (рисунок 37г), горловины (рисунок 37ж), ободка (рисунок 37е), верха крышки (рисунок 37к), обечайки крышки (рисунок 37и) и ручки крышки (рисунок 37з).
Заготовки обечаек, днища, горловины, конуса и верха крышки делают из листовой стали толщиной 0,8мм описанными ранее способами по размерам, приведенным на эскизах. На рисунках также приведены и припуски для фальцевых соединений. Выкатку круглых и конических деталей выполняют на вальцовке или вручную.
Днище лучше делать с упором. Чтобы крышка плотно входила в горловину, соединительные фальцы в них высаживают соответственно один – внутрь, а другой – наружу. Ручку усиливают двумя проволочными ободками, а затем заклепками крепят к верху крышки. Все фальцевые заклепочные соединения рекомендуется пропаять припоем ПОС-4-6.
Заготовка кровельных картин и элементов покрытий.
Заготовка картин и элементов покрытий.
Заготовка картин и элементов покрытий из кровельной стали может производиться механизированным способом или вручную. При этом используют в основном все операции жестяницких работ, оборудование и инструмент, описанные ранее.
Из общего количества работ по заготовке элементов кровельных покрытий из листовой стали до 85% составляют работы по изготовлению рядового покрытия, а остальные 15% – покрытия для карнизных свесов, желобов, разжелобков и других частей кровли, расположенных как на крыше, так и на фасаде здания.
Заготовительные операции при значительных объемах работ выполняют в мастерских, оборудованных фальцегибочными и другими станками.
Вначале листы кровельной стали поступают на стол – шаблон для проверки их размеров. Если размеры листов превышают стандартные размеры, листы обрезают на обрезном станке. Далее кровельная сталь поступает на проолифку (в случае применения оцинкованной кровельной стали эта операция исключается).
После просушки листов приступают к заготовке кровельных картин. Сначала на двух малых фальцегибочных станках, отгибают кромки для лежащих фальцев, а затем на роликовом приводном станке листы соединяют попарно в картины. После выполнения этих операций в кровельных картинах по длинным их сторонам на большом станке отгибают кромки и для гребневых (стоячих) фальцев. В мастерской на фальцегибочных станках можно заготовлять до 600 картин (покрытия скатов кровли) в смену, что превышает норму выработки при ручной заготовке в 3-4 раза. Кроме того, конечная продукция при обработке листовой кровельной стали получается в виде картин из двух листов. Таким образом, облегчаются монтажные операции на кровле и повышается производительность труда кровельщиков.
Централизованное механизированное изготовление кровельных картин в крупных городах организуется на заводах. Завод обеспечивает объекты города готовыми изделиями (картинами для покрытия скатов кровли, карнизных свесов и желобов).
При небольших объемах работ заготовку картин выполняют вручную. Для этого применяют: кровельные верстаки, молотки стальные и деревянные, ножницы ручные и электроножницы, измерительный инструмент (складной метр, угольник, линейку). Используют также различные приспособления, например, фальцегибочные верстаки.
Заготовка картин для рядового покрытия.
Скаты кровли покрывают полосами, которые составляют из последовательно соединенных картин. Для покрытия крыши требуется о85-90% двойных картин и 10-15% одинарных, необходимых для дополнений в полосах.
Заготавливают картины на верстаке. На короткой стороне листа отгибают кромку шириной 10 мм для лежачего фальца. Затем лист переворачивают и отгибают вторую кромку. После этого на коротких сторонах листа кромки окажутся отогнутыми в разные стороны. Обработанные таким образом листы соединяют попарно в картины. Фальцы уплотняют деревянным молотком.
Следующей операцией в картине отгибают продольные кромки под углом 90`. Вначале делают малый отгиб для стоячего фальца высотой 20 мм, а затем на противоположной стороне картины стороне картины ( в том направлении) большой отгиб для стоячего фальца высотой 40 мм. Для того, чтобы не смять отвернутые кромки на коротких сторонах картины, кромки обоих стоячих фальцев на расстоянии 80-100 мм.
Заготовка картин для покрытия карнизного свеса.
При заготовок элементов для карнизных свесов исходят из уклона настенных желобов.
При заготовке картин обычно используют пакетную обработку, т.е. раскладывают сразу несколько листов кровельной стали. Затем выполняют разметку и отрезку листов.
После отрезке картин их укладывают на верстак и выполняют киянкой гибку кромок для лежачего фальца.
Обрезав нижние углы всех заготовок под углом 35-45` для уменьшения толщины фальцев в местах соединения, приступают к гибке капельников с отворотными губками. В картине отгибают губку на длинной стороне заготовки с угловыми вырезами, а затем боковые отвороты на коротких сторонах картины для соединения со смежными картинами двойными лежачими фальцами.
В картинах для их соединения на карнизе в общую полосу отгибают отвороты. Таким образом, все фальцевые соединения на участке карниза между воронками будут направлены от водораздела в разные стороны (по стоку воды).
Заготовка картин настенного желоба.
Картины настенных желобов заготовляют на верстаке. Два листа соединяют короткими сторонами с помощью двойных лежачих фальцев, которые располагают по направлению стока воды. На одной продольной стороне картины отгибают кромку для соединения с картинами рядового покрытия или для опоры сливных концов штучных кровельных элементов. Ширину кромки принимают: для одинарного лежачего фальца, а также для покрытия из штучных материалов – 13 мм. Для двойного лежачего фальца – 25-26 мм.
На коротких сторонах картины делают надрезы глубиной 30 мм, отстоящие от второй длинной кромки на 200-230 мм. Вдоль этой кромки отгибают отворотную ленту, которая должна быть расположена под углом 60` к плоскости картины. Углы кромок под лежачие фальцы обрезают под углом 45`. В зависимости от количества атмосферных осадков, выпадающих в районе строительства, борт желоба отгибают высотой 120 или 150 мм.
Кровельные ремонтные работы.
Ремонт старых кровель из листовой стали в зависимости от степени и характера их износа подразделяют на капитальный и текущий.
К капитальному ремонту относится полная (или на больших участках крыши) смена кровельного покрытия, а также водосточных труб и линейных покрытий на фасадах зданий.
При текущем ремонте меняют часть кровельных покрытий (небольшие участки или отдельные листы, ставят заплаты и заделывают свищи, осуществляют замену негодных частей водосточных труб.
При капитальном ремонте заготовку и укладку кровельных картин выполняют теми же способами и приемами, как и при устройстве новой кровли. В этом случае добавляют лишь операции по предварительному снятию пришедшего в негодность кровельного покрытия.
Гребневые фальцы разгибают с помощью бруса-отворотки или щипцами и срезают ножницами.
Снятие (разборку) поврежденных участков кровли выполняют на всю ширину листа (между смежными гребневыми фальцами). Снятая кровельная сталь подвергается сортировке с целью выбора годных для повторного использования листов.
При постановке новых листов или картин сначала соединяют их со старым покрытием лежачими фальцами, а затем гребневыми с одновременным укреплением кляммерами. При этом линия лежачих фальцев одной полосы не должна (как и при новом покрытии) совпадать с линией лежачих фальцев соседней полосы.
При небольших по площади повреждениях листов кровли на них ставят заплаты из кровельной стали. Для этого поврежденную часть листа вырубают зубилом по линиям обрешетки, чтобы новый стык располагался на жестком основании. Заплаты на кровле ставятся на всю ширину листа (между гребневыми фальцами). Работу проводят в той же последовательности, что и при смене целых листов и картин.
При смене поврежденных карнизных свесов сначала необходимо разобрать желоба и снять крючья (после ремонта карниза их устанавливают вновь). При смене желобов и разжелобов делают надставки к рядовому покрытю, так как использование старых лежачих фальцев рядового покрытия для соединения их с картинами желоба или разжелобка не допускается.
Полную смену водосточных труб и линейных покрытий (сандриков, поясков, отливов) обычно осуществляют одновременно с ремонтом фасада здания.
Особенность ремонтных кровельных работ заключается в устройстве стыков старой неоцинкованной листовой стали с оцинкованной. При соединении возникает гальванический (электрический) ток (особенно при увлажненной кровле) вызывающий коррозию оцинкованной стали. В связи с этим при ремонтных работах необходимо принять меры по ее изоляции от обычной стали.
В месте стыка делают изоляцию из рубероида или сурковой замазки.
Для ремонта небольших повреждений крыши используют заплаты из кусков мешковины, толя или рубероида. Очищенный участок кровли промазывают битумной пастой, а заплату – битумной мастикой.
При покрытии кровель листовой сталью или их ремонте фальцевых соединения в ответственных местах (разжелобках, желобках, карнизных свесах) обычно промазывают суриковой замазкой, а в кровлях из оцинкованной стали – пропаивают.
В ряде организаций с целью улучшения качества покрытий, повышения производительности труда и снижения стоимости кровельных работ промазывание фальцевых соединений выполняют внутри фальцев, по мере их образования, т.е. во время соединения кровельных листов между собой.
В таких случаях слой суриковой замазки образует водонепроницаемый шов.
Техника безопасности и противопожарные мероприятия.
Допуск к работе.
Администрация предприятия обязана вновь поступающих на предприятие рабочих проинструктировать по технике безопасности.
Инструктаж по технике безопасности бывает двух видов: вводный, осуществляемый работниками отдела техники безопасности предприятия, и производственный, производимый на рабочем месте мастером или руководителем работы в течение нескольких смен работы.
Без прохождения вводного инструктажа рабочий не допускается к работе. Во время вводного инструктажа рабочим дают необходимые сведения о предприятии, правилах внутреннего трудового распорядка, правилах техники безопасности и производственной санитарии, а также об обязанностях рабочего соблюдать эти правила.
Кроме того, рабочему объясняют основные требования электробезопасности и правила транспортного и пешеходного движения на территории предприятия, порядок пользования санитарно-бытовыми помещениями, спецодеждой и индивидуальными средствами защиты (очки, респираторы, предохранительные пояса и т.п.), знакомят с предупредительными надписями и сигналами, порядком регистрации случаев промышленного травматизма и мерами по их предупреждению и т.д.
Во время инструктажа на рабочем месте рабочему должны быть объяснены: устройство оборудования, правила пуска и остановки его, назначение предохранительных устройств и правила их применения. Кроме того, рабочему должны быть разъяснены правила безопасной работы и правила пользования защитными средствами и спецодеждой.
Инструктаж на рабочем месте проводят по конкретным вопросам техники безопасности проводят при каждом переходе на новый объект или при изменении условий труда старшим производителем работ, производителем работ или мастером.
Если рабочий является членом комплексной бригады, то он должен быть обучен безопасным приемам по всем видам работ, выполняемых бригадой.
Проведение инструктажа на рабочем месте должно быть оформлено записью в журнале регистрации производственного инструктажа по технике безопасности.
Повторный инструктаж должны делать не реже одного раза в три месяца.
Кроме инструктажа, рабочих обучают безопасным методам производства работ.
Обучение должно закончиться не позднее трех месяцев со дня поступления рабочего на работу.
К жестяницким работам допускаются рабочие не моложе 16 лет, а к кровельным – не моложе 18 лет, прошедшие медицинский осмотр и после обучения, сдавшие экзамены по утвержденной программ.
Рабочим, выдержавшим экзамен, выдают удостоверение. Рабочий, находящийся в зоне производства монтажных работ, должен иметь удостоверение при себе.
Лица, у которых удостоверения просрочены или их нет, к работе не допускаются.
Повторную проверку знаний рабочих проводят периодически один раз в год.
Если на объекте произойдет несчастный случай или нарушение рабочими правил техники безопасности, то проводят внеочередную проверку знания правил техники безопасности.
Техника безопасности на территории предприятия.
Изучение случаев промышленного травматизма показывает, что очень часто они происходят из-за несоблюдения рабочими правил поведения при нахождении в различных цехах и на территории предприятия. Поэтому каждый рабочий должен четко соблюдать основные правила поведения на территории предприятия, также в его различных цехах.
Для предупреждения случаев травматизма в цехах и на территории предприятия делают ограждения опасных мест, устраивают звуковую и световую сигнализацию, вывешивают на видном месте предупредительные надписи, устанавливают специальные посты и т.д.
На территории предприятия возможно интенсивное движение транспорта: подвозка материалов, перемещаются из цеха в цех детали и заготовки, вывозится готовая продукция. Поэтому, находясь на территории предприятия нужно быть внимательным и осторожным.
При движении следует держаться правой стороны. При переходе через проезжую часть, по которой движется транспорт, нельзя перебегать перед близко идущей машиной. Следует сначала убедиться, что переход свободен.
Кроме того, надо быть внимательным к звуковым сигналам, подаваемым водителями транспорта и крановщиками, обращать внимание на световую сигнализацию. При переходе дороги необходимо руководствоваться также предупредительными надписями.
При встрече с рабочими, несущими груз, следует уступить им дорогу.
Проходя мимо углов зданий, следует помнить о возможном появлении железнодорожного или автомобильного транспорта.
Подъездные железнодорожные пути на территории предприятия следует переходит по мостикам и переездам. Если по путям движутся вагоны, то следует пропустить их и только потом переходить.
Нельзя подлезать под стоящие на путях вагоны, так как маневрирующий поезд может неожиданно тронуться с места.
При прохождении мимо электросварочных постов нельзя смотреть на пламя незащищенными глазами, так как это может привести к заболеванию глаз, а иногда и к потере зрения. Опасное для глаз действие лучей распространяется от места сварки до 30 м.
На территории предприятия и цехов нельзя поднимать оборванные провода и становиться на них ногами, а также прикасаться к висящим концам разорванного провода, так как последний может быть под высоким напряжением.
При нахождении в цехах, связанных с нагревом металла (литейном, кузнечно-штамповочном, термическом и др.), необходимо избегать соприкосновения с горячи металлом, остерегаться горячих металлических брызг.
Следует быть в стороне от зоны горячего облучения нагревательных устройств, кузнечного оборудования, изложниц и т.д.
Надо помнить, что металл, находящийся в этих цехах, может быть горячим, ибо остыв до 400-500ºС, он по внешнему виду не отличается от холодного металла. Прикосновение к нему может привести к серьезным ожогам.
Нельзя ходить или стоять под грузом, передвигаемым по цеху мостовым краном, так как может быть случайный обрыв троса или падение плохо закрепленного груза.
При прохождении территории предприятия или цеха в ночное время следует соблюдать осторожность, избегать затемненных мест, всегда надо идти по освещенным путям.
Организация рабочего места.
Организация рабочего места должна обеспечить безопасное выполнение работ. Для этого рабочие места должны быть хорошо освещены.
При работе с подмостей у проемов, расположенных над землей или перекрытием на высоте 1 м и более, рабочие места должны иметь ограждения, состоящие из стоек, поручня, расположенного на высоте 1 м от рабочего настила и бортовой доски высотой не менее 15 см. Бортовая доска предотвращает падение какого-либо предмета на работающего внизу.
При одновременной работе в двух или более ярусах необходимо устраивать сетки, козырьки или другие защитные устройства.
Для переноса и хранения гвоздей, болтов и других мелких деталей работающие снабжаются индивидуальными сумками.
Если работу на высоте более 1.5 м невозможно или нецелесообразно выполнять с площадки или огороженных подмостей, то в этом случае рабочие обязаны пользоваться предохранительными поясами.
Все механизмы, инвентарь, инструменты и машины должны соответствовать характеру выполняемой работы и быть исправными.
Оставлять без надзора работающие механизмы запрещается.
На всех участках, где требуются по условиям работы (у работающих механизмов, на подъемных рельсовых путях, автодорогах, у опасных зон монтажа и других подобных местах), вывешивают предупредительные надписи и плакаты.
В местах прохода людей через траншеи, каналы и котлованы укладывают прочные мостики с двусторонними перилами. В темное время они должны быть освещены. Ширина проходов должна быть не менее 0.6 м.
Находясь на территории строительно-монтажной организации, рабочие должны пользоваться проездами и проходами.
Проезды, проходы и рабочие места не следует загромождать.
Складировать и хранить материалы необходимо в строго определенных местах в соответствии с генпланом стройплощадки.
Неправильное хранение и размещение материалов, изделий, оборудования запрещается.
Электродвигатели, машины, станки и другие механизмы, рядом с которыми производятся работы, должны быть выключены и надежно ограждены.
Электропровода около места работы обесточиваются или ограждаются.
Необходимо, чтобы верстаки были устойчивыми и имели высоту, соответствующую росту рабочего, а пол возле верстаков и станков не был скользким и был свободным от посторонних предметов.
Монтажные работы в действующих цехах можно производить только с письменного разрешения администрации (мастера, прораба, начальника участка, цеха).
На каждом объекте предусматриваются аптечки с медикаментами и другие средства для оказания первой помощи пострадавшим.
Техника безопасности при выполнении жестяницких работ.
При выполнении жестяницких работ возможны случаи травматизма при неправильном обращении с деталями при их установке и креплении. Возможны случаи пореза рук о заусенцы или острые кромки детали. Наблюдаются случаи повреждения ног при случайном падении деталей.
Особенно нужно быть осторожным при переноске деталей и изделий.
Предельные нормы веса для переноски вручную деталей и изделий установлены: для мужчин – 50 кГ, женщин – 20 кГ, юношей 16-18 лет – 16.4 кГ, для девушек 16-18 лет – 10.25 кГ.
В цехах, имеющих грузоподъемные средства, следует переноску тяжелых изделий производить при помощи мостовых кранов.
Одна из причин случаев травматизма – попадание стружки в лицо. Не только ранение, но даже незначительное повреждение глаза может вызвать заболевание его, ухудшение зрения и даже слепоту. Для предохранения глаз при работе следует пользоваться защитными очками.
Необходимо следить за тем, чтобы инструмент был всегда в полной исправности.
Жестянщики должны быть одеты так, чтобы их одежда не могла быть захвачена движущимися частями станков. Надо носить спецодежду, плотно охватывающую тело и не имеющую свисающих концов и завязок.
Основной опасностью при работе на листогибочных трехвалковых и копировально-гибочных станках является возможность затягивания рук вращающимися валками. Особенно эта опасность велика на станках с электроприводом. Поэтому при работе на указанных станках надо проявлять исключительное внимание. Надо следить за тем, чтобы руки к вращающимся валкам не подводились ближе чем на 200 мм.
Во избежание травмы и поломки станков толщина обрабатываемого листа не должна быть больше указанной в технической характеристике для данного станка.
При работе на рычажных ножницах надо следить за тем, чтобы они имели противовесы или другие приспособления, обеспечивающие удержание рычага в вертикальном положении.
Ножницы листовые с наклонными ножами должны иметь на своем столе неподвижную предохранительную линейку, исключающую попадание пальцев рук работающего под нож и прижимное устройство. Предохранительная линейка должна быть устроена так, чтобы работающий мог видеть место разреза.
Одновременно двусторонняя работа на гильотинных ножницах не разрешается.
Пусковая педаль указанных ножниц должна быть надежно ограждена, а пусковое устройство при перерывах и после работы должно закрываться, чтобы им нельзя было воспользоваться.
Ножницы с вращающимися ножами, вибрационные и другие с приводом от электродвигателя должны иметь надежное ограждение ножей, исключающее попадание рук под ножи.
Дисковые круглые пилы для разрезания листового металла должны иметь ограждение нерабочей части пилы. Дисковые пилы с изломанными зубьями и трещинами к работе не пригодны и должны быть заменены.
Ленточные пилы должны иметь ограждение всей ленты, за исключением той части, которая должна быть открытой в соответствии с размерами разрезаемого листа. Ограждение должно быть устроено так, чтобы можно было изменять величину открытой (неогражденной) части пилы по размерам разрезаемого листового металла. Шкивы, по которым перемещается пильная лента, ограждаются по окружности и с боковых сторон.
Для обеспечения правильного положения на шкивах пильной ленты во время разрезания сзади нее должен быть установлен регулируемый по высоте упорный ролик.
Быстроходные ленточные пилы должны иметь ловители, которые моментально останавливают ленту в случае ее обрыва.
Не разрешается доставать руками из ванны с электролитом упавшие в нее предметы (заготовки, инструмент и пр.) В этом случае необходимо слить электролит в бак и только тогда достать упавшую в ванну заготовку или инструмент. При попадании электролита на руки его надо смыть теплой водой с мылом.
Паяльные, лудильные и травильные работы производят в отдельных помещениях, в которых устанавливают вытяжную вентиляцию, обеспечивающую достаточную чистоту воздуха.
Кислоты и щелочи, попавшие на тело вызывают ожог кожи.
Сильные, длительное время не заживающие ожоги, получаются от воздействия крепких кислот и щелочей. Кислоты и щелочи, попадая на одежду, разрушают ее.
Транспортировка кислот и щелочей относится к числу опасных работ. Перед выполнением этой работы необходимо предварительно получить инструктаж и специальный наряд на ее проведение.
Кислоты из бутылей следует переливать при помощи сифонов или воздушных насосов (пневматическим давлением). При разбавлении кислот необходимо кислоту лить в воду тонкой струей.
Категорически запрещается вливание воды в кислоту, так как это может привести к взрыву и опасному разбрызгиванию кислоты.
Азотную и соляную кислоты следует разбавлять под колпаком вытяжной вентиляции.
Нельзя смачивать или обливать азотной кислотой бумагу и дерево, так как они при смачивании кислотой загораются.
При работе с кислотами на травильных ваннах нельзя наклоняться близко к зеркалу ванны, так как газы, выделяющиеся из этих кислот, вредны для здоровья. Травление соляной кислоты цинком производят под колпаком вытяжной вентиляции. При травлении соляной кислоты цинком выделяется водород, который, смешиваясь с воздухом, образует взрывоопасную гремучий газ.
При всех работах с крепкими кислотами и щелочами необходимо пользоваться спецодеждой – резиновыми перчатками и резиновыми сапогами, прорезиненным фартуком и защитными очками.
При выколотке деталей из листового металла нельзя применять свинцовые болванки. Болванки должны быть заводского изготовления из цветных металлов с содержанием свинца не более 3% или из твердых пород дерева.
Оправки для разводки, отбортовки и гибки листового металла должны быть прочно закреплены в слесарных тисках или специальных металлических подставках.
Для снижения шума оправки должны быть изолированы от подставки резиной толщиной не менее 10 мм.
Трубы, заливаемые горячей канифолью для холодной гибки, должны быть просушены: влажная внутренняя поверхность труб вызывает выброс канифоли. Для гибки горячим способом трубы необходимо заполнять только сухим песком.
При заливке подшипников нельзя заливать баббитом непросушенные и непрогретые места, обмазанные глиной.
Нельзя допускать попадание воды в расплавленный баббит или олово.
Поражение электрическим током может произойти, например, в результате неисправности электрооборудования и осветительной арматуры, повреждения изоляции проводов и неисправных выключателей, рубильников и т.п.
Нельзя касаться голых проводов, контактов и рубильников при любом напряжении в сети.
При обнаружении поврежденной изоляции или отсутствии ограждений на токоведущих частях немедленно сообщать мастеру.
Рабочим, за исключением электромонтеров, запрещается производить какие-либо работы, связанные с исправлением электрооборудования.
Безопасным для человека считается напряжение не более 36 В (местное освещение, переносные лампы) при работе в обычных помещениях без повышенной влажности, с сухим изолирующим палом. Сила тока 0.1 а и выше считается опасной для человека.
В сырых помещениях и внутри металлических сосудов переносные лампы должны питаться электрическим током напряжением не выше 12 В.
Электроустановки, станки и электроаппаратура обязательно должны иметь защитное заземление. Защитное заземление представляет собой железную полосу или проволоку, один конец которой соединен через заземление к металлическому корпусу станка, электродвигателя, реостата, рубильника, понижающего трансформатора и другого электрооборудования, а в отдельных случаях и к металлическим конструкциям цеха.
Прежде чем приступить к работе на станке, рабочий обязан проверить исправность заземления, т.е. прочно ли соединен болтом или сваркой заземляющий провод к станку или электрооборудованию и не оборван ли он при проведении ремонтных работ или при перестановке оборудования.
Отравление угарным газом. При отравлении угарным газом пострадавшего следует немедленно вынести на свежий воздух и полить ему на голову холодную воду (в теплое время года), растирать кисти рук и виски нашатырным спиртом и, кроме того, прикладывать к носу вату, смоченную нашатырным спиртом.
При поражении электрическим током, во время оказания первой помощи необходимо соблюдать меры предосторожности. Касаться человека, находящегося под током, не приняв мер предосторожности, опасно для жизни. Поэтому в первую очередь необходимо выключить питание электротоком. Если нельзя это сделать достаточно быстро, то пострадавшего отрывают от токоведущих проводов. При этом спасающий должен изолировать себя: надеть резиновые перчатки, сухие галоши или встать на доску, надеть сухую одежду. Если пострадавший находится без сознания, нужно немедленно применить искусственное дыхание, а затем быстро доставить в медпункт, а при тяжелом состоянии вызвать скорую помощь.
Требования к инструменту.
Каждый рабочий перед началом смены обязан проверить состояние инструмента и приспособлений.
Неисправным инструментом работать категорически запрещается.
К ручному инструменту предъявляются следующие требования:
Деревянные рукоятки ударных инструментов (слесарных молотков и кувалд) должны быть изготовлены из древесины твердых и вязких пород (кизила, бука, граба или березы) влажностью не более 12%, гладко обработаны и надежно закреплены с помощью деревянных (на клею) или металлических (с заершением) клиньев или металлических специальных скоб. Важно, чтобы направление волокон древесины шло по длине рукоятки, так как при косом направлении волокон неизбежна поломка рукоятки при ударах. На поверхности рукоятки не допускаются выбоины, сколы и сучки. Рукоятки молотков должны быть длиной не менее 300 мм и слегка утолщаться к свободному концу. Сечение рукоятки овальное. Закрепляемый конец рукоятки не должен выступать за край молотка или кувалды.
Бойки молотков или кувалд должны иметь ровную, несбитую, нескошенную и слегка выпуклую поверхность. При свободном падении бойка на наковальню с высоты 1.5 м на его рабочей поверхности не должно быть обнаружено выкрошенных ест, вмятин, трещин.
На шейках деревянных рукояток ножовок, отверток, напильников, ручных сверл и тому подобных инструментов должны быть упорные (стяжные) кольца.
Зубила и бородки должны быть длиной не менее 150 мм и правильно заточены. Не допускаются: повреждения (выбоины, сколы) рабочих концов; заусенцы и острые ребра на боковых гранях в местах зажима их рукой; трещины, заусенцы и сколы на затылочной части; погнутости и перекаливание инструмента.
Размеры гаечных ключей должны соответствовать размерам головок болтов и гаек; применять пластинки между гайками (головками) и ключом не допускается.
Тиски следует устанавливать на высоте так, чтобы их губки находились на уровне локтя слесаря, работающего на них. Тиски должны быть прочно прикреплены к верстаку затянутыми до отказа болтами. Не допускается применять тиски, прикрепленные неполным числом болтов или болтами несоответствующего диаметра.
Рабочие поверхности киянок должны быть без трещин и значительных выбоин. На поверхностях косяков и поддержек не должно быть выкрошенных мест.
На режущих кромках кровельных ножниц не допускаются выкрошенные места, вмятины и заметные следы притупления. При скреплении половинок ручных ножниц болтом-осью необходимо предусмотреть возможность регулировать зазор (в пределах 0.025-0.40 мм при толщине разрезаемого металла 0.4-2.7 мм) между ними и разрезать металл без заусенцев. Ножницы должны быть хорошо заточены.
При заточке режущих инструментов на приводных станках с абразивными точильными кругами рабочие должны быть защищены от искр и осколков экранами, а при отсутствии экранов – обеспечиваться защитными очками. При заточке следует становиться вполоборота к абразивному кругу, а не против него. Запрещается заточка инструмента на боковых поверхностях круга. Не допускается работа на абразивных кругах при отсутствии предохранительного кожуха.
К работе с механизированным (электрифицированным и пневматическим) инструментом допускаются лица, имеющие удостоверение на право работы с ним.
Корпус электроинструмента перед началом работы следует заземлить. Ремонтировать и проверять защитное заземление должен дежурный электромонтер.
При работе электроинструментом запрещается:
Разбирать и ремонтировать инструмент без отключения кабеля от питающей электросети;
Менять сменный орган без выключения электроинструмента;
Переходить с одного участка на другой, не выключив инструмент;
Оставлять без надзора инструмент, присоединенный к электросети.
Электроинструмент должен иметь надежную изоляцию, качество которой необходимо визуально проверять каждый раз перед началом работы.
Питание инструмента при напряжении 36 В и ниже должно осуществляться через переносные понижающие трансформаторы, а в случае применения высокочастотного инструмента – через преобразователи частоты.
Электроинструмент периодически проверяют. Не реже одного раза в три месяца проверяют изоляцию мегомметром с регистрацией результатов в специальном журнале.
Инструмент 2 раза в год нужно разбирать, проверять и смазывать.
При работе электроинструментом, помимо указанных основных требований, следует руководствоваться правилами по эксплуатации электроустановок и инструкциям завода – изготовителя.
Допуск рабочего к работе с пневмоинструментом должен оформляться специальным приказом.
Диаметр шлангов для подачи сжатого воздуха выбирается не менее 16 мм, а длина – не более 12 м.
При работе с пневмоинструментом запрещается:
Присоединять инструмент к шлангу и отсоединять от него при открытом вентиле воздухораспределительного устройства.
Вставлять и вынимать сменный орган при открытом воздушном вентиле сети.
Перегибать шланг или завязывать его узлом для прекращения подачи воздуха в инструмент.
Заглядывать внутрь продуваемого шланга.
При подтягивании шланга пневмоинструмента к месту работы нельзя допускать переломов шланга, образования на нем петель, а также пересечения его с тросами, электрокабелями, горячими трубопроводами или шлангами газосварщиков.
При перерывах в работе с инструментом подача сжатого воздуха должна быть немедленно прекращена.
После работы рабочий обязан:
Обтереть, осмотреть и сдать пневмоинструмент в кладовую.
Выпустить из шлангов конденсат, свернуть их в бухты и сдать в кладовую.
Правила работы на станках и автоматах.
К работе на станке могут быть допущены только лица, изучившие его инструкцию, приемы работы, правила техники безопасности и безопасной работы на данном станке.
Перед началом работы рабочий обязан:
Привести в порядок свою одежду, застегнуть или подвязать обшлага рукавов, подобрать волосы под головной убор (концы косынок не должны свисать).
Проверить, хорошо ли убран станок и рабочее место вокруг него. Убедиться в наличии и исправности деревянной решетки перед станком.
Проверить, правильно ли закреплен рабочий инструмент на станке, предназначенный для выполнения требуемой операции, убедиться в его исправности, отсутствии трещин и надломов. Запрещается применять неисправный инструмент и приспособления.
Проверить исправность заземляющих устройств, токоведущих частей электроаппаратуры, токоподводящих проводов. Проверить работу светильников местного освещения и надежность их крепления.
Проверить наличие, исправность и правильность крепления элементов ограждений и предохранительных устройств, имеющихся на станке.
Проверить работу станка на холостом ходу на всех режимах согласно имеющимся в паспорте-руководстве указаниям, обратив особое внимание на исправность: органов управления и включения станка, фиксации рычагов включения и переключения (необходимо убедиться в том, что исключена возможность самопроизвольного переключения с холостого хода на рабочий), системы смазки и охлаждения, а также на отсутствие заеданий или излишне увеличенных зазоров в соединениях движущихся частей станка.
Выполнить наладку станка на требуемую операцию согласно указаниям, приведенным в паспорте-руководстве станка. Убедиться в соответствии между толщиной обрабатываемого материала и технической характеристикой данного станка.
Во время работы рабочий обязан:
Выполнять все указания по обслуживанию и уходу за станком, изложенные в паспорте-руководстве к нему, а также требования предупредительных таблиц и надписей, имеющихся на станке.
Работать на станке лишь при наличие исправного инструмента.
Устанавливать и снимать рабочий инструмент только после полной остановки станка.
Не оставлять инструмент и приспособления на подвижных частях станка.
Правильно устанавливать и надежно крепить обрабатываемые детали в зажимных приспособлениях станка.
Не работать с открытыми кожухами и другими ограждающими приспособлениями, предусмотренными конструкцией станка.
Не проводить измерений обрабатываемой детали до полной остановки станка.
Не тормозить подвижные части станка рукой даже при выключенном приводе.
Не брать и не передавать через работающий станок какие-либо предметы, не перегибаться через работающий станок, не облокачиваться на него.
Не находиться в плоскости вылета стружки от станка.
Не удалять стружку от станка непосредственно руками, а пользоваться для этого специальными крючками, щетками или другими приспособлениями.
Не убирать станок во время его работы.
Обработанные детали аккуратно складывать в отведенное место или тару.
Не использовать детали вместо молотка и не производить удары по закаленным деталям.
Остерегаться заусенцев на обрабатываемых деталях.
Не закладывать и не подавать рукой обрабатываемую деталь во время работы станка.
Не смазывать станок во время работы и не убирать отходы.
При обработке детали применять только те режимы, которые указаны в операционной карте для этой детали.
При возникновении вибрации немедленно остановить станок и выключить электродвигатель, а затем выяснить причину вибрации.
Убедиться в том, что самопроизвольное включение станка исключено при уходе от станка даже на короткое время; при временном прекращении работы; уборке, смазке и чистке станка; перерыва в подаче электроэнергии; обнаружении неисправностей; подтягивании болтов, гаек и других соединительных деталей станка; установке измерении и снятии детали; снятии и надевании ремней на шкивы станка.
При смене инструмента, переналадке станка и устранении неисправностей должны быть приняты меры предосторожности, полностью исключающие самопроизвольное включение станка.
При установке и съеме тяжелых деталей (массой более 20 кг) следует пользоваться грузоподъемными механизмами. При этом детали должны быть надежно закреплены с помощью чалочно – захватных приспособлений. От стопоров или захватных приспособлений детали освобождают лишь после надежной установки, а при необходимости, и закрепления их на станке.
По окончании работы рабочий обязан:
Отвести в исходное положение рабочие органы станка, инструмент, выключить все органы управления и перевести их в нерабочее положение;
Выключить станок и обеспечить его невключение;
Привести в порядок рабочее место: убрать инструмент, приспособления и готовые детали, очистить станок от грязи, убрать стружку и смазать все доступные трущиеся части;
Вымыть руки и лицо теплой водой и мылом; запрещается мыть руки в масле, эмульсии, керосине, бензине и вытирать их концами, загрязненными стружкой.
При работе на автоматах запрещается:
Снимать ограждения с механизмов;
Вмешиваться оператору по любому поводу в автоматизированный процесс;
Снимать прижимные ролики механизма резки;
Касаться разрезаемого материала;
Регулировать механизмы в процессе работы;
Пользоваться поврежденными гидравлическими шлангами высокого давления и неполными комплектами пневмозажимов.
Места плазменной резки и сварки необходимо надежно защищать термобезопасными ограждениями, снабженными соответствующими светофильтрами для наблюдения за процессом. Кроме того, эти места должны быть оборудованы вытяжными устройствами принудительной вентиляции.
Перед началом работы на автомате СТД-516 необходимо проверять крепление круга на шпинделе. Патрубок ограждения отрезного круга должен быть связан гибкой трубой с системой аспирации. Работа при неработающем отсосе не допускается.
Застрявшие отрезки можно убирать только при отключенном автомате.
При эксплуатации автомата СТД-740 необходимо соблюдать все требования безопасной работы на кривошипных прессах с автоматической подачей материала.
При использовании автоматических линий резки рулонной стали, например И-1181ЦМ и СТД-13024, должна быть обеспечена безопасная работа отдельных механизмов.
При установке рулона на барабан нужно следить за соответствием диаметра барабана отверстию в рулоне. Если размер отверстия больше диаметра барабана, необходимо применять специальные накладки.
Лента должна быть закреплена на барабане механизма намотки таким образом, чтобы исключить ее соскальзывание.
Отогнутый край ленты не должен мешать сталкиванию бобины.
Поскольку процесс резки выполняется автоматически с большой скоростью, рулон, лента и отход должны быть надежно ограждены.
Запрещается наматывать ленту без разделителя и при неправильно отрегулированном давлении в пневмосистеме.
Наматывание выполняют только на разжатый барабан.
Ленту со сжатого барабана снимают при полной остановке механизма. Причем вся лента должна быть полностью намотана и закреплена на бобинах (обандеролена проволокой или лентой).
Сталкивают намотанные ленты на специальное приемное устройство, предохраняющее от падения.
Охрана труда при монтаже жестяницких изделий.
Для усиления за производством особо опасных монтажных работ или при выполнении работ в сложных условиях (работа вблизи линии электропередач или эксплуатируемого оборудования, на высоте без площадок и лестниц и др.) рекомендуется выдавать специальные допуски, прилагаемые к наряду.
К верхолазным работам допускаются рабочие не моложе 18 и не старше 60 лет. Верхолазными считаются работы, выполняемые на высоте более 5 м от поверхности земли, перекрытия или рабочего настила.
На монтажной площадке следует установить порядок обмена условными знаками между лицом, руководящим подъемом оборудования и воздуховодов и машинистом крана или мотористом лебедки, а также рабочим-стропальщиком.
Оборудование и воздуховоды вблизи электрических проводов монтируют при снятом напряжении или при защите электропроводов от механического повреждения.
При монтаже систем вентиляции и кондиционирования воздуха необходимо соблюдать следующие правила:
Все слесари должны обязательно надевать предохранительные каски;
Монтажные проемы в стенах и перекрытиях используемые при монтаже оборудования, после их использования следует закрывать сплошными настилами или передвижными ограждениями. После окончания монтажных работ проемы заделывают;
Зоны подъема вентиляторов и другого оборудования следует ограждать, вывешивая предупредительные знаки. Запрещается пребывание людей в зоне возможного падения груза при обрыве каната;
Освобождать поднятый вентилятор от крюка подъемного механизма разрешается только после проверки устойчивости вентилятора на постоянных или временных креплениях;
При сборке центральных кондиционеров болты во фланцевых соединениях должны устанавливаться начиная сверху вниз;
Если работа производится с настилов, то опирать их на ящики, бочки, кирпичи и другие случайные опоры запрещается;
Рабочие, участвующие в испытаниях и пробном пуске систем вентиляции и кондиционирования воздуха, должны быть предварительно проинструктированы.
Особое внимание следует уделять охране труда при работе с электрифицированным инструментом и с монтажным поршневым пистолетом ПЦ-52-1, а также при работе на высоте.
К работе с электрифицированным инструментом допускаются лица достигшие 18 лет, прошедшие обучение, имеющие справку о состоянии здоровья и удостоверение на право производства работ с электрифицированным инструментом.
Весь электрифицированный инструмент подлежит строгому учету, а каждому инструменту присваивается инвентарный номер.
В заготовительном и монтажном производстве применяют электрифицированный инструмент, работающий при напряжении 36, 127 и 220 В.
Все металлические части электрифицированного инструмента должны быть заземлены.
При работе с электрифицированным инструментом строго запрещается: держать включенный инструмент за питающий провод, касаться вращающихся частей, пользоваться переносными металлическими лестницами, производить работу на лесах и подмостях без ограждений, оставлять инструмент без присмотра, работать под дождем или без диэлектрических перчаток.
В случае замыкания на корпус или иной неисправности электроинструмента работа с ним должна быть немедленно прекращена и его следует сдать на склад для ремонта.
К работе с пистолетом ПЦ 52-1 допускаются рабочие не моложе 18 лет с образованием не ниже десяти классов, имеющие квалификацию не ниже 3-го разряда.
Рабочие должны проработать на монтаже не менее одного года, пройти специальный курс обучения и медицинский осмотр.
Кроме того, рабочие должны иметь специальное удостоверение на право производства работ. Оператор должен работать с пистолетом с использованием защитных средств – очков, противошумовых наушников, перчаток и каски.
Продолжительность службы пистолета в значительной степени зависит от подбора патрона и дюбеля к соответствующему строительному основанию и тщательного ухода за пистолетом. Поэтому в конце рабочей смены, но не реже чем через 500 выстрелов, а также в случае неисправности в работе пистолета необходимо пистолет разобрать, осмотреть и смазать. Категорически запрещается монтажный пистолет передавать посторонним лицам, направлять ствол на себя и других лиц.
Для обеспечения безопасности работы на высоте необходимо внедрение надежных конструкций лесов, подмостей, вышек, люлек и других средств подмащивания, обеспечивающих безопасное ведение работ на высоте. Для устойчивости лесов их стойки устанавливают на сплошные деревянные доски толщиной не менее 50 мм. Доски укладывают перпендикулярно стенам и закрепляют в соответствии с указаниями проекта производства работ.
Ширина настила на лесах и подмостях при монтаже систем вентиляции не должна быть менее 1 м. Настилы на лесах и подмостях выполняют из досок толщиной не менее 40 мм с зазорами между ними не более 10 мм.
Леса высотой до 3 м принимает производитель работ, а более 3 м – специальный работник, назначенный главным инженером управления.
При устройстве лесов настилы, расположенные выше 1 м от уровня пола или перекрытия, обязательно ограждают перилами высотой не менее 1 м. Ограждение лесов, состоящее из поручней, изготовленных из строганных досок, и бортовой доски, предохраняет от падения с настилов инструмента и мелких предметов. Бортовую доску высотой не менее 150 мм устанавливают вплотную к настилу.
В тех случаях, когда монтаж систем вентиляции ведется с подвесных люлек, рабочие должны прикрепляться предохранительными поясами к страховочному стальному канату, имеющему автономную подвеску. Все предохранительные пояса перед выдачей рабочим, а также через каждые шесть месяцев испытывают на статическую нагрузку 3 кН в течении 5 мин. Проектом производства работ должны быть строго определены места, где рабочий может закрепляться предохранительным поясом.
Перед началом монтажа систем вентиляции места, опасные для работы, должны быть ограждены, снабжены надписями и указателями, а при производстве работ в ночное время должны быть обозначены световыми сигналами.
В зимний период места прохода рабочих должны быть очищены от снега и льда, а площадки для монтажа воздуховодов посыпаны песком.
Правила техники безопасности при ведении теплоизоляционных работ.
Жестянщик-изолировщик может быть допущен к работе после прохождения вводного инструктажа по технике безопасности и пожарной безопасности непосредственно на рабочем месте. Повторный инструктаж должен проводиться не реже одного раза в три месяца. Кроме того, рабочий может быть допущен к работе только после медицинского освидетельствования. Медицинский осмотр проводят ежегодно.
Ведение работ газоопасных, взрывоопасных и огнеопасных местах действующих цехов, у действующего оборудования, аппаратов и трубопроводов разрешается только при наличии наряда-допуска (письменного разрешения) выданного администрацией предприятия и генеральным подрядчиком.
При выполнении работ необходимо применять следующие индивидуальные средства защиты:
Кислотощелочестойкие резиновые перчатки предназначенные для защиты рук от действия кислот, щелочей и воды. Их применяют при работе с теплоизоляционными мастиками, цементными растворами, декстриновым и казеиновым клеями и т.д.
Противопылевой бесклапанный респиратор ШБ-1 "Лепесток" представляет собой легкую полумаску из фильтрующего материала ФПП. Эффективность фильтрующего действия 99%. При повышенной влажности и температуре воздуха ниже 0ºC респиратор ШБ-1 применять не рекомендуется. При повышенной влажности воздуха используют респиратор "Астра-2" со сменными фильтрами.
Для зашиты глаз от твердых частиц предназначены очки закрытого и открытого типа. Их используют при работе с пылящими материалами ( минеральной ватой и др.), колке битума и т.д.
Для защиты головы от падающих сверху предметов и от случайных ударов о металлоконструкции и оборудование применяют защитные каски из легких и прочных материалов. Находиться на строительно-монтажных площадках без каски запрещается.
Индивидуальными средствами защиты от шума являются наушники.
При работе на высоте в случае, когда устройство ограждений невозможно или нецелесообразно, используют предохранительные пояса. Они должны испытываться на сиаимческую нагрузку не реже одного раза в шесть месяцев. На поясе делается отметка о дате испытания и соответствующая запись заносится в специальный журнал. Перед началом работы мастер должен указать места закрепления карабина пояса за прочные элементы конструкций.
При выполнении работ изолировщик обязан знать свойства применяемых материалов и правильно обращаться с этими материалами.
Проволока, применяемая для изоляции, должна быть хорошо отожжена. В противном случае она не только неудобна в работе, но и пружинит, что может привести к травме. На поверхности изоляции не должно быть торчащих концов проволоки, их следует срезать и заглублять в слой изоляции.
Основные требования по безопасному ведению теплоизоляционных работ на высоте сводятся к следующему:
Участок грунта должен быть предварительно спланирован и утрамбован и обеспечен отвод грунтовых вод.
Настилы лесов и подмостей снабжаются ограждениями, которые должны выдерживать равномерно распределенную нагрузку 2000Н/м2 и сосредоточенную – 1300 н. Настилы необходимо периодически очищать от остатков теплоизоляционных материалов, а зимой также от снега и наледи и посыпать песком.
При работе со ступени приставной лестницы рабочему необходимо прикрепляться карабином предохранительного пояса к прочному элементу конструкции. Нижние концы приставной лестницы должны иметь упоры, а верхние следует крепить к прочным конструкциям.
Во время грозы и при силе ветра более шести баллов работа на лесах запрещена.
Меры пожарной безопасности.
При выполнении жестяницких работ возможно возникновение пожаров по следующим причинам:
Из-за воспламенения оголенных электрических проводов, а также тряпок, кусков ветоши и бумаги, применявшихся для чистки механизмов и машин.
Из-за нагревания приборов и изделий вблизи легковоспламеняющихся и огнеопасных материалов, в том числе масел, керосина и других жидкостей, а также некоторых химических веществ.
Вследствие соприкосновения некоторых химических веществ с воздухом.
От курения в неразрешенных местах.
Во избежание возникновения пожара необходимо:
Следить за исправностью электрических проводов. После окончания работы электрооборудование, включая и электроосвещение) должно быть отключено.
После окончания работы тряпки, концы, куски ветоши и бумаги следует убирать в специальные ящики.
Запретить производство работ, связанных с нагреванием, вблизи легковоспламеняющихся и огнеопасных материалов.
Следить за тем, чтобы около нагревательных приборов на находились легковоспламеняющиеся и огнеопасные материалы.
Курить только в специально отведенных местах.
На предприятиях действуют добровольные пожарные дружины, так называемые "боевые расчеты отделения ДПД". Обязанности членов добровольной пожарной дружины определяются табелем боевого расчета, в котором указаны их профилактические задачи и действия при пожаре.
Противопожарное оборудование и инвентарь закрепляются за членами добровольной пожарной дружины, которые следят за их исправностью и пригодностью для использования.
При возникновении пожара на предприятии надо немедленно вызвать профессиональную пожарную команду (района, города). До прибытия пожарной команды тушение пожара осуществляется добровольной пожарной командой при активном участии всех работающих на предприятии.
При тушении небольших очагов горения обычно используют простейшее противопожарное оборудование и инвентарь: ведра с водой и песком, покрывала и др. Для тушения горящих жидкостей применяют сухой песок или накрывают горящую емкость (сосуд) плотной тканью.
Нельзя при пожаре разбивать стекла в окнах, так как это может усилить тягу воздуха и тем самым увеличить очаг пожара.
Для тушения пожара применяют ручные пенные огнетушители модели ОП-3 или ОП-5.
Огнетушитель модели ОП-3 приводится в действие ударом бойка о твердый предмет, а огнетушитель ОП-5 – поворотом рукоятки вверх. После этого корпус огнетушителя повертывают головкой вниз и направляют пену на пламя.
Для тушения пожара с успехом применяются углекислотные огнетушители. Углекислота обладает ценными свойствами, позволяющими довольно эффективно тушить пожар и очаги возгорания: в снегообразном состоянии ее температура достигает -70ºС, она не проводит электрический ток и не оставляет сколько-нибудь заметных следов на вещах и предметах. Углекислотными огнетушителями пользуются для ликвидации воспламенения горючих жидкостей, а также для тушения огня на электрооборудовании и элекроустановках, находящихся под током. Промышленные предприятия выпускают углекислотные огнетушители трех видов: емкостью баллона 2 л (ОУ-2), 5 л (ОУ-5) и 8 л (ОУ-8). Внутри баллона находится жидкая углекислота под давлением 17 Мпа.
Углекислотный огнетушитель приводят в действие поворотом маховичка вентиля в направлении против часовой стрелки. К вентилю присоединяют шланг со снегообразователем, через который жидкая углекислота выбрасывается в виде снега и газа и, обволакивая горящий объект, тушит огонь.
Для ликвидации пожара пользуются внутренними пожарными кранами, установленными в специальных шкафах, (ящиках). Внутренний пожарный кран оборудуется рукавом, стволом и резиновыми прокладками. Пользование кранами в случае пожара не представляет трудностей. Достаточно присоединить рукав со стволом к крану и открыть вентиль для пуска воды. Во время работы со стволом надо следить, чтобы рукав был расправлен и не имел заломов.
Для тушения пожара применяют также стационарные воздушно-пенные установки при гашении небольшого количества горючих или легковоспламеняющихся жидкостей. Для тушения пожара водой в начале его возникновения применяют спинклерные и дренчерные установки.
Спинклерная установка состоит из сети труб, проложенных внутри помещения, водопитателей и ввернутых в трубы специальных головок – спринклеров, автоматически открывающихся при повышении температуры воздуха, вызываемое открытым огнем.
Дренчер отличается от спринклера тем, что в нем не предусмотрен замок, а отверстие для выхода воды всегда открыто.
Содержание.
- Выбор материалов.
- Рекомендации по выбору материалов.
- Основные характеристики материалов, используемых для жестяницких изделий.
- Цветные металлы и сплавы.
- Алюминий и его сплавы.
- Медь и ее сплавы.
- Титан и его сплавы.
- Пластмассы.
- Прокладочные материалы.
- Вспомогательные материалы.
- Изделия, измерения и измерительные приборы.
- Основные сведения о жестяницких изделиях.
- Жестяницкие изделия в системах вентиляции и кондиционирования воздуха.
- Конструкция жестяницких изделий защитного покрытия тепловой изоляции.
- Конструкция жестяницких изделий прочих устройств.
- Устройства для транспортирования сыпучих грузов.
- Бункера.
- Автомобили.
- Металлическая кровля.
- Основы измерения и измерительные приборы и инструменты.
- Нормализированные универсальные измерительные инструменты.
- Специальные измерительные инструменты.
- Средства проверки прямолинейности и плоскостности.
- Оборудование, приспособления, инструмент, изделия.
- Оборудование, приспособления и инструмент для жестяницких работ.
- Поточные линии.
- Приспособления и инструмент для жестяницких работ.
- Инструмент для монтажных работ.
- Основные сведения о жестяницких изделиях.
- Жестяницкие изделия в системах вентиляции и кондиционирования воздуха.
- Конструкция жестяницких изделий защитного покрытия тепловой изоляции.
- Конструкция жестяницких изделий прочих устройств.
- Выколотка и паяние металла.
- Выколотка металла.
- Выколотка деталей ручным способом на стойке.
- Выколотка деталей ручным способом по болванке.
- Паяние.
- Мягкие припои.
- Оловянно-свинцовые припои.
- Твердые припои.
- Серебряные припои.
- Флюсы.
- Горючие материалы, применяемые в паянии.
- Инструменты для паяния.
- Оборудование для изготовления и хранения припоев и флюсов.
- Паяные соединения.
- Паяние мягкими припоями.
- Паяние твердыми припоями.
- Паяние деталей из алюминия и его сплавов.
- Опиливание и разрезание металла.
- Опиливание металла.
- Виды и размеры напильников.
- Выбор напильников и уход за ними.
- Общие приемы правила опиливания вручную.
- Опиливание плоских поверхностей вручную.
- Разрезание металла.
- Резка ножницами.
- Разрезание листового металла ручными вибрационными ножницами.
- Разрезание листового металла стационарными рычажными ножницами.
- Разрезание листового металла многодисковыми ножницами.
- Разрезание листового металла роликовыми (двухдисковыми) ножницами.
- Резка ножовкой.
- Резка проволоки.
- Резка труб.
- Разрезание и гибка труб. Гибка деталей и профилей.
- Разрезание труб и профилей на станках и пилах.
- Разрезание труб и профилей ручными ножовками.
- Разрезание труб и профилей на станках.
- Гибка цилиндрических деталей.
- Гибка деталей на листогибочных трехвалковых станках.
- Гибка деталей на копировально-гибочных станках.
- Гибка профилей.
- Гибка профилей на опорном инструменте и оправках.
- Гибка труб.
- Способы и минимальные радиусы гибки труб.
- Ручные приспособления для гибки труб.
- Гибка труб в холодном состоянии.
- Гибка труб в горячем состоянии.
- Зигтовка, рифление, подсечка, развальцовка металла и закатка проволоки.
- Зигтовка металла.
- Рифление металла.
- Подсечка металла.
- Развальцовка концов труб.
- Закатка проволоки.
- Раскрой, правка, плоскостная разметка.
- Раскрой материала.
- Правка металла.
- Ручная правка заготовок на плите с контролем по линейке.
- Ручная правка на плите заготовок с волнистостью на краях.
- Ручная правка заготовок с выпучинами.
- Правка листового металла на горизонтальных правильно-растяжных машинах.
- Правка листового металла на пневматическом молоте.
- Правка листового металла на листоправильных станках.
- Правка полосового материала.
- Правка листового материала.
- Правка осей, валов, рычагов и пруткового материала.
- Правка труб.
- Правка тонкостенных деталей.
- Правка проволоки.
- Плоскостная разметка.
- Технологии изготовления жестяницких изделий. Кровельные работы.
- Технологические операции заготовительных работ.
- Подготовительные операции.
- Разметка заготовок.
- Операции с применением режущих инструментов.
- Операции по формоизменению заготовок.
- Операции по соединению заготовок.
- Защита жестяницких изделий от коррозии.
- Коррозия изделий.
- Очистка изделий перед нанесением покрытий.
- Проолифка листовой стали.
- Проверка качества и комплектности готовых жестяницких изделий.
- Кровельные работы.
- Изготовление хозяйственного инвентаря.
- Заготовка кровельных картин и элементов покрытий.
- Кровельные ремонтные работы.
- Техника безопасности и противопожарные мероприятия.
- Допуск к работе.
- Техника безопасности на территории предприятия.
- Организация рабочего места.
- Техника безопасности при выполнении жестяницких работ.
- Требования к инструменту.
- Правила работы на станках и автоматах.
- Охрана труда при монтаже жестяницких изделий.
- Правила техники безопасности при ведении теплоизоляционных работ.
- Меры пожарной безопасности.